Frezy trzpieniowe CNC z geometrią skrawającą dobraną do zastosowania
Przewodnik techniczny frezowania CNC

Przewodnik projektowy frezów trzpieniowych CNC: geometria zaprojektowana dla maksymalnej wydajności

Ten przewodnik techniczny omawia podstawowe zasady projektowania narzędzi skrawających w odniesieniu do frezów trzpieniowych, doboru geometrii rowków oraz inżynierii narzędzi specjalnych dla wysokowydajnych narzędzi do frezowania CNC.

Poznaj przewodnik Omów swoje zastosowanie
Przegląd techniczny

Zasady projektowania wysokowydajnych narzędzi frezarskich

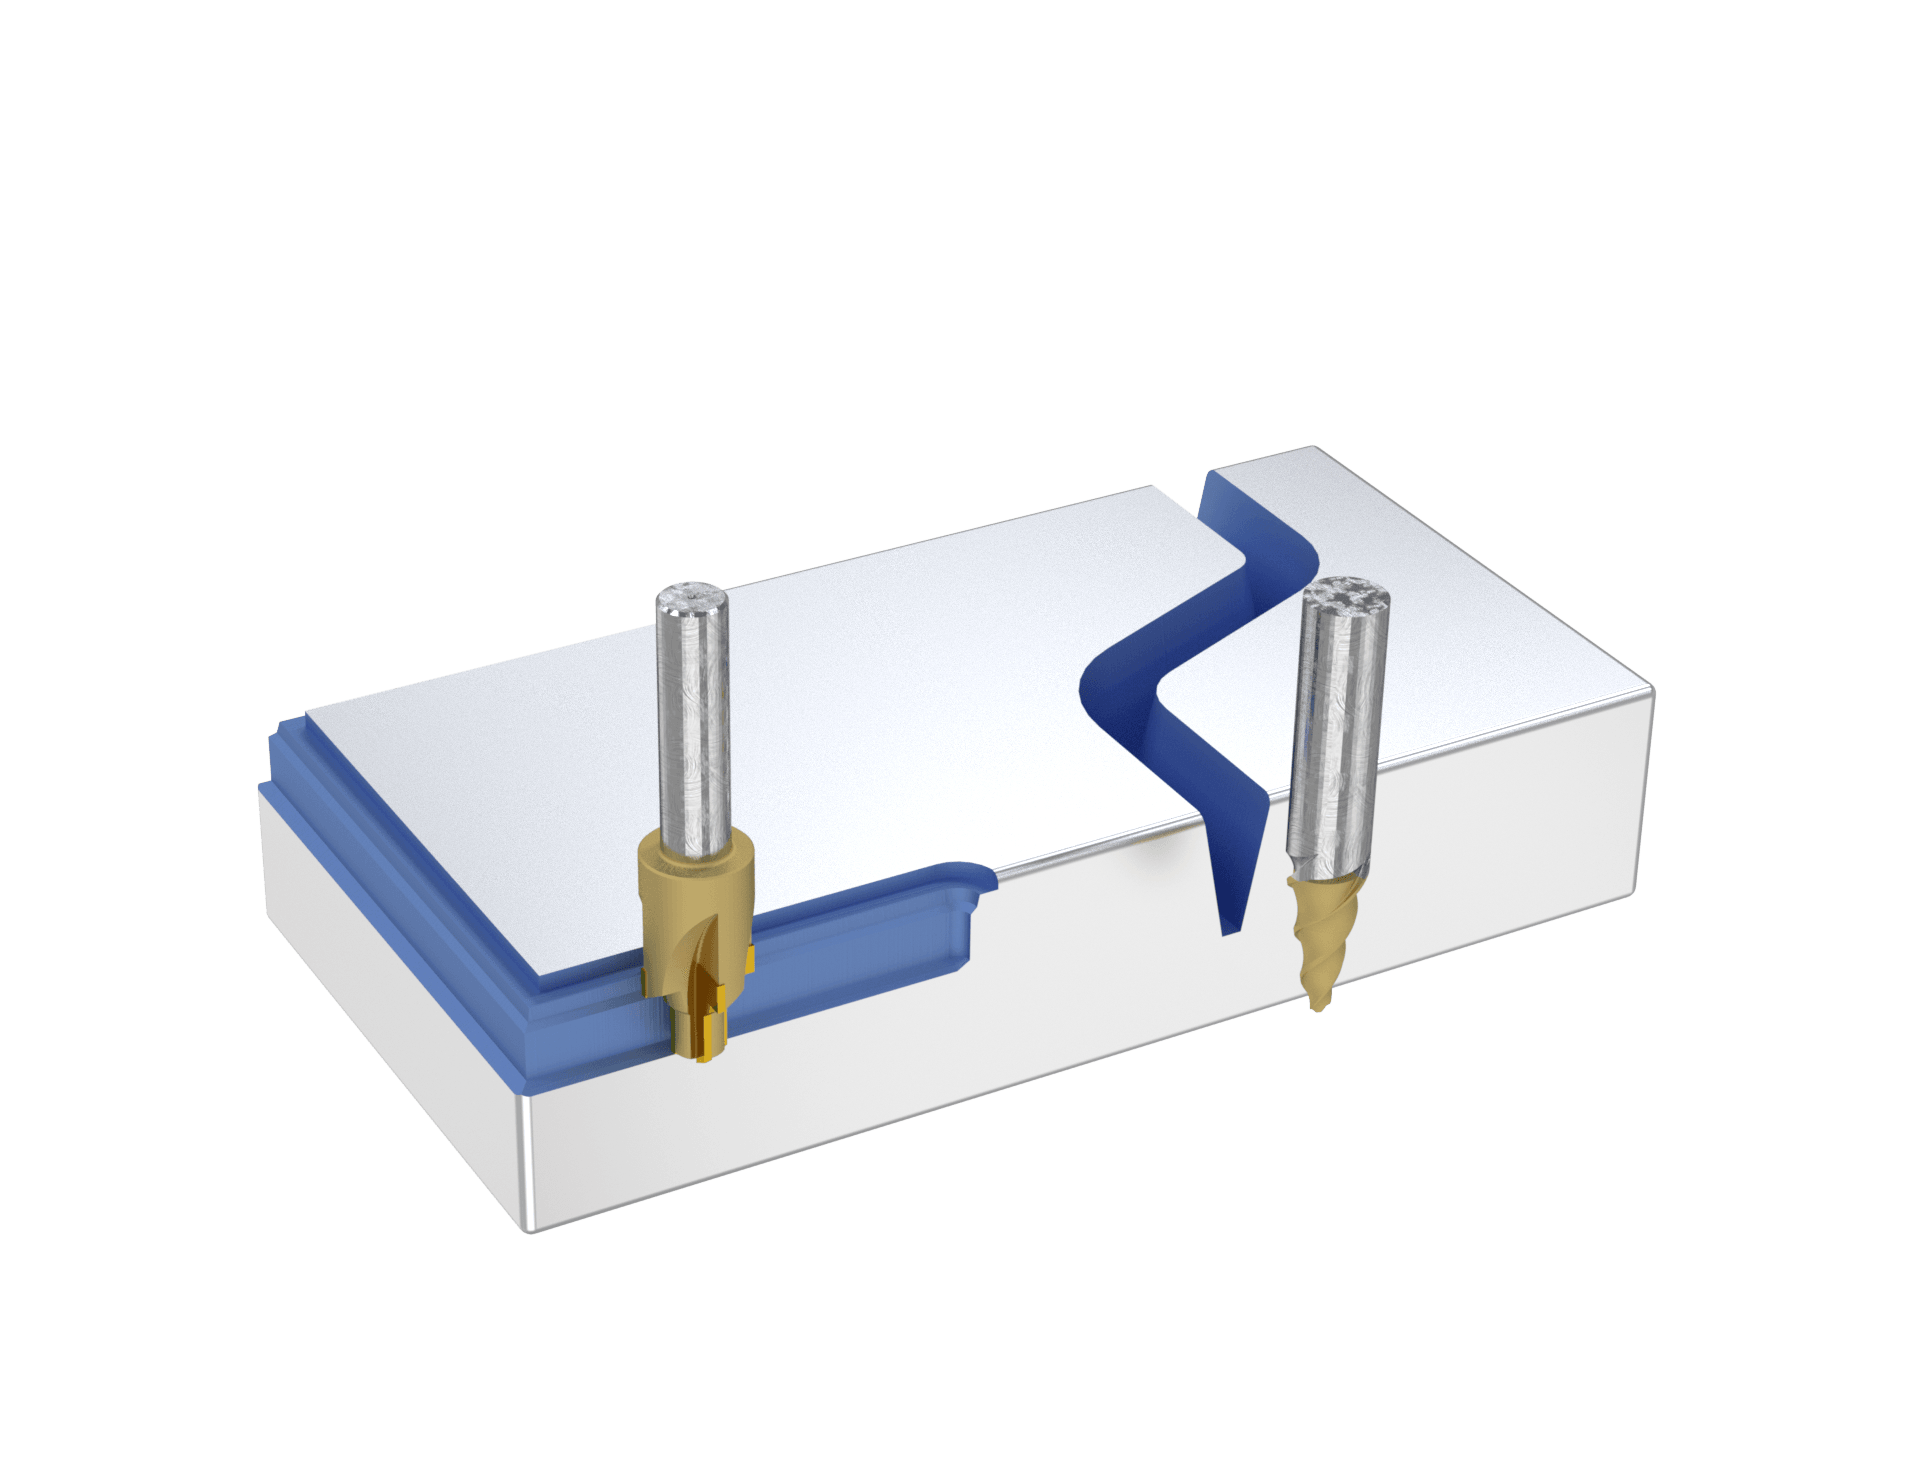
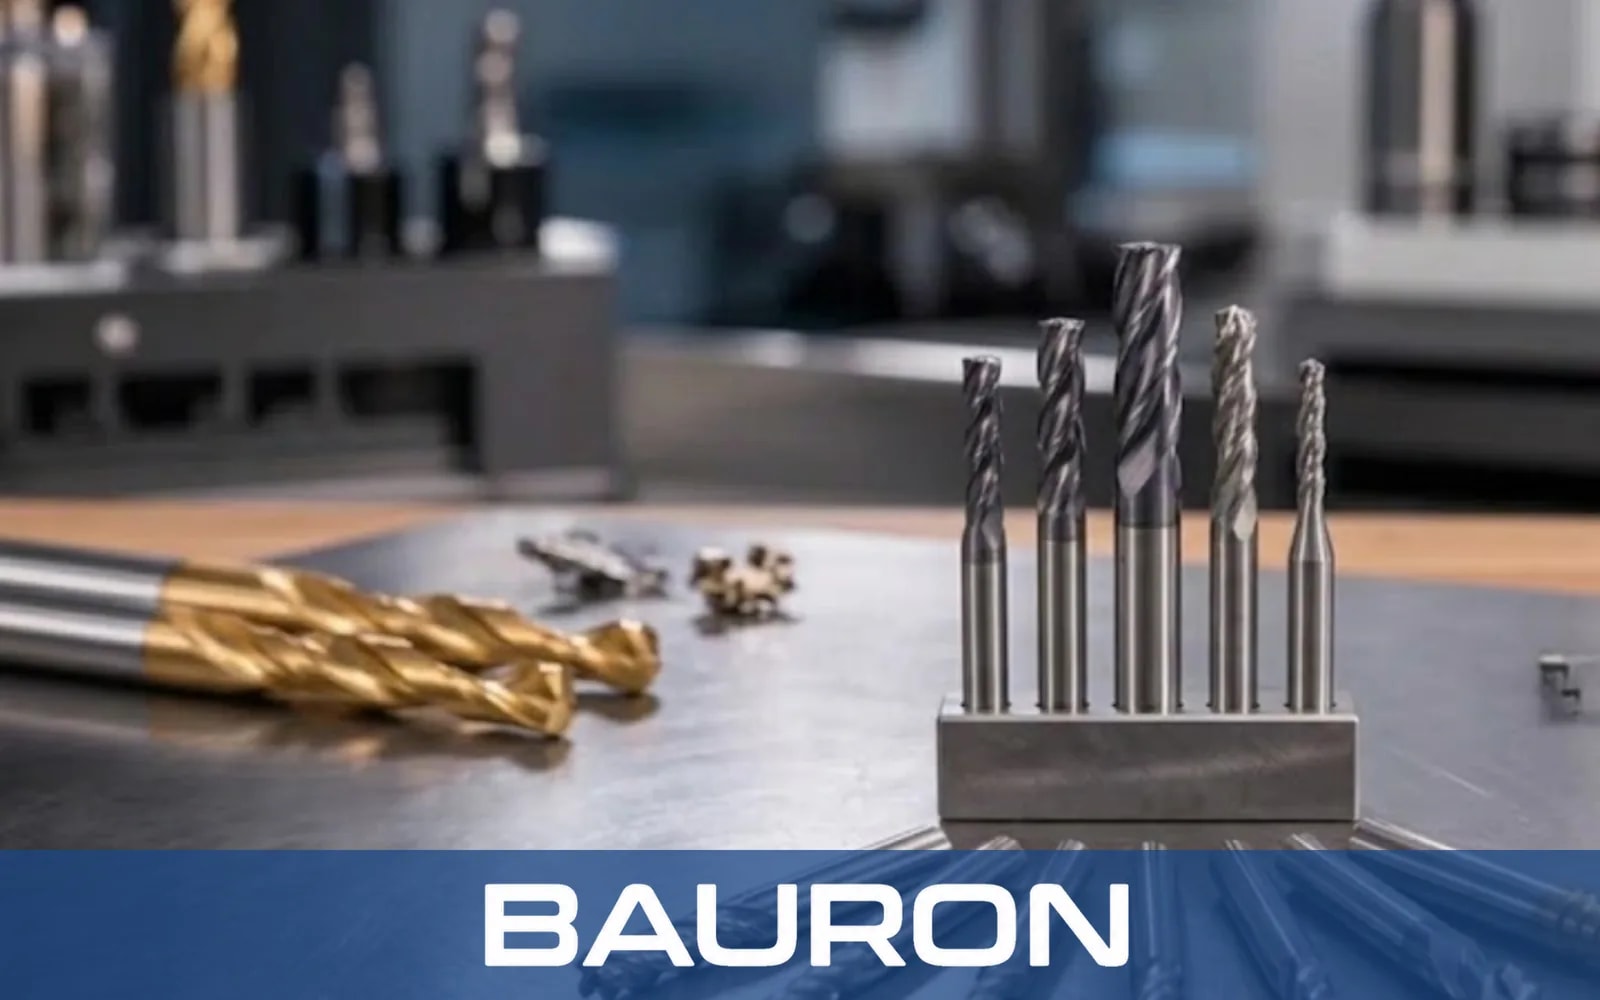
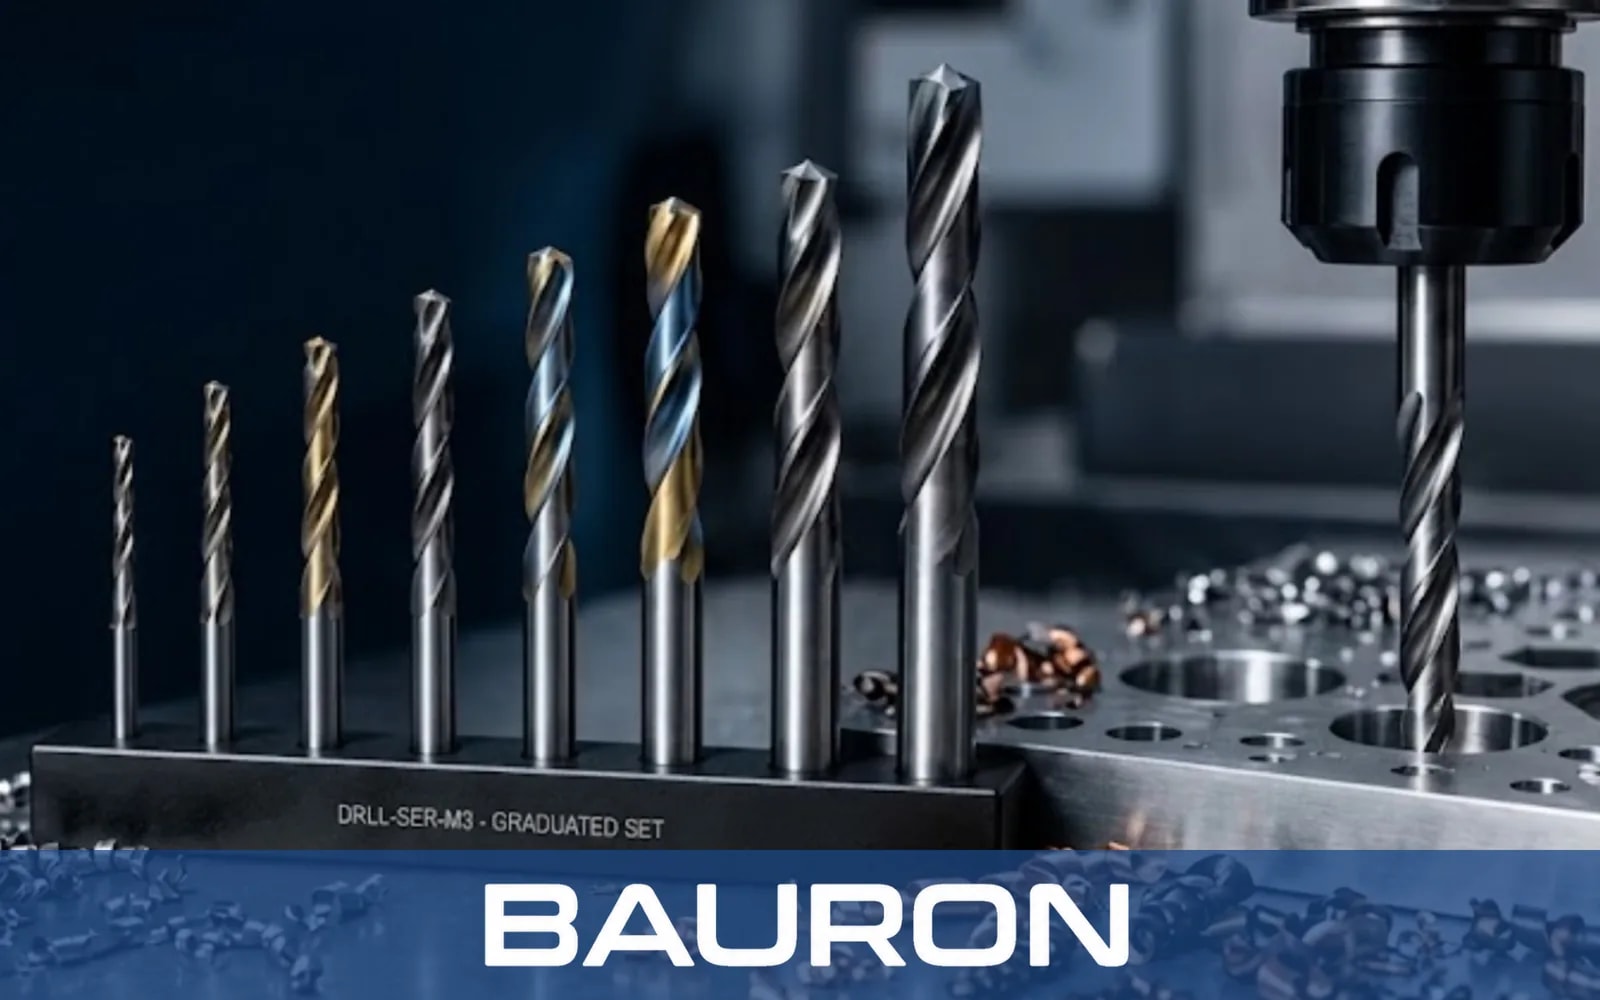
Stopniowany zestaw frezów trzpieniowych w stalowym bloku na stole warsztatowym

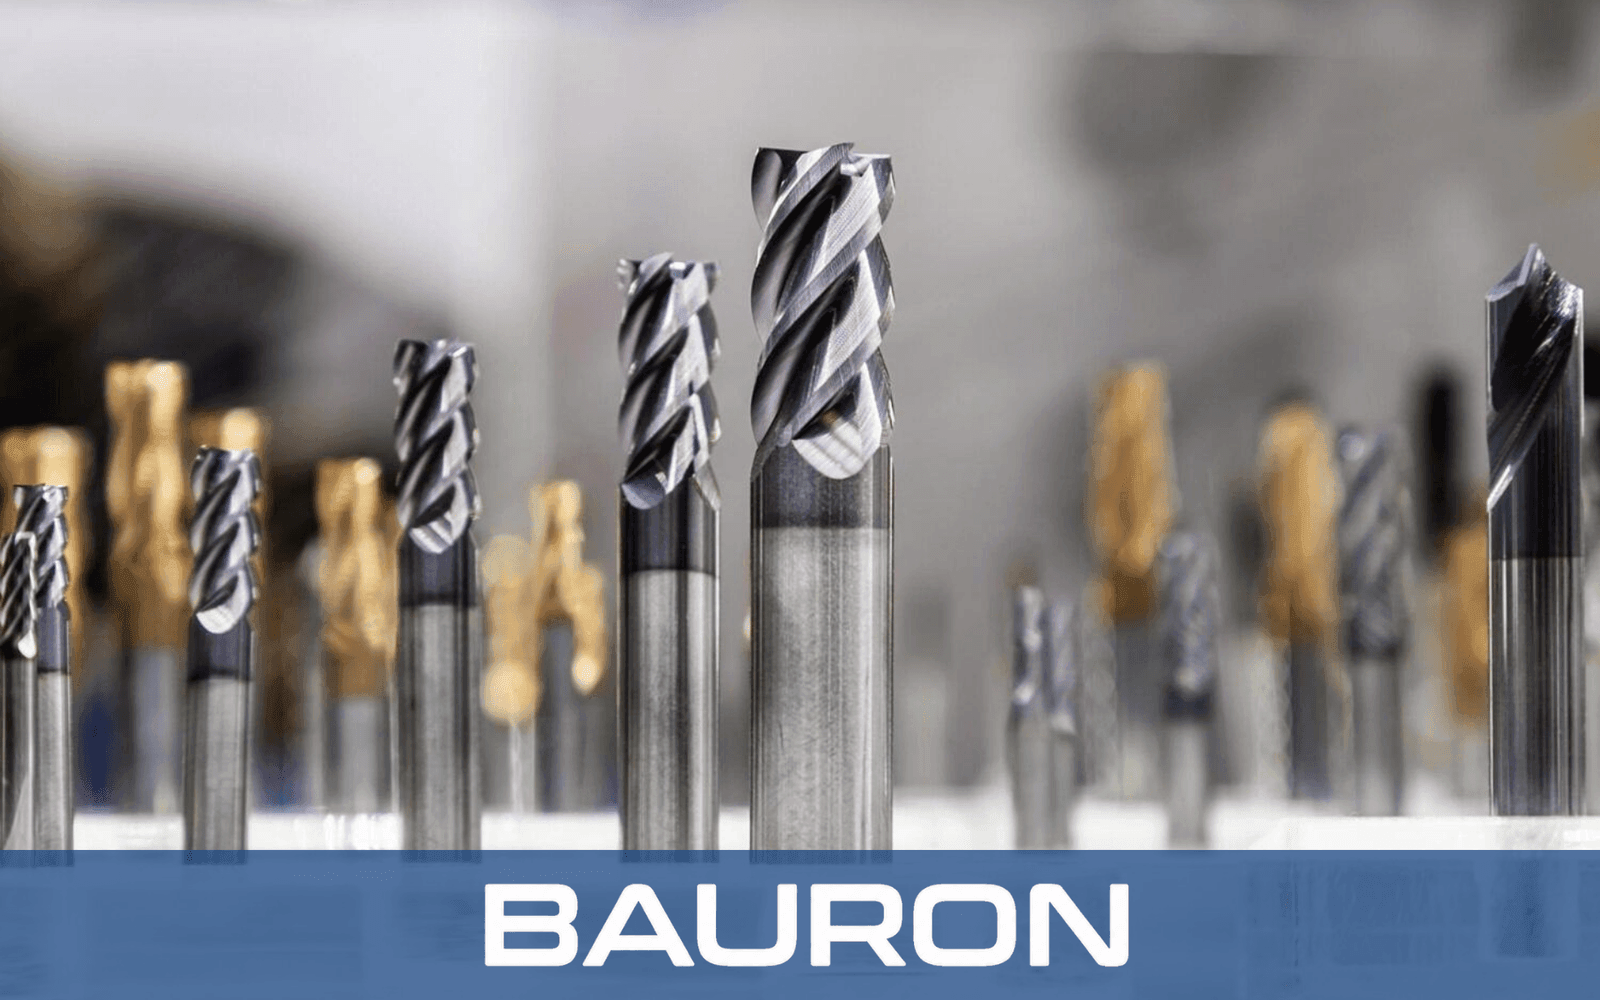
Optymalizacja konstrukcji frezu trzpieniowego ma kluczowe znaczenie dla stabilnego odprowadzania wiórów, wysokiej jakości powierzchni i maksymalnej trwałości narzędzia w różnych materiałach obrabianych. Nowoczesne narzędzia do frezowania CNC muszą równoważyć wytrzymałość krawędzi skrawającej z przestrzenią na wióry, sztywnością rdzenia i odprowadzaniem ciepła. Zrozumienie wzajemnych zależności między parametrami geometrii pozwala inżynierom i operatorom dobierać lub projektować frezy trzpieniowe do konkretnych warunków obróbki.

Podstawowa geometria

Podstawowe parametry konstrukcji frezu trzpieniowego

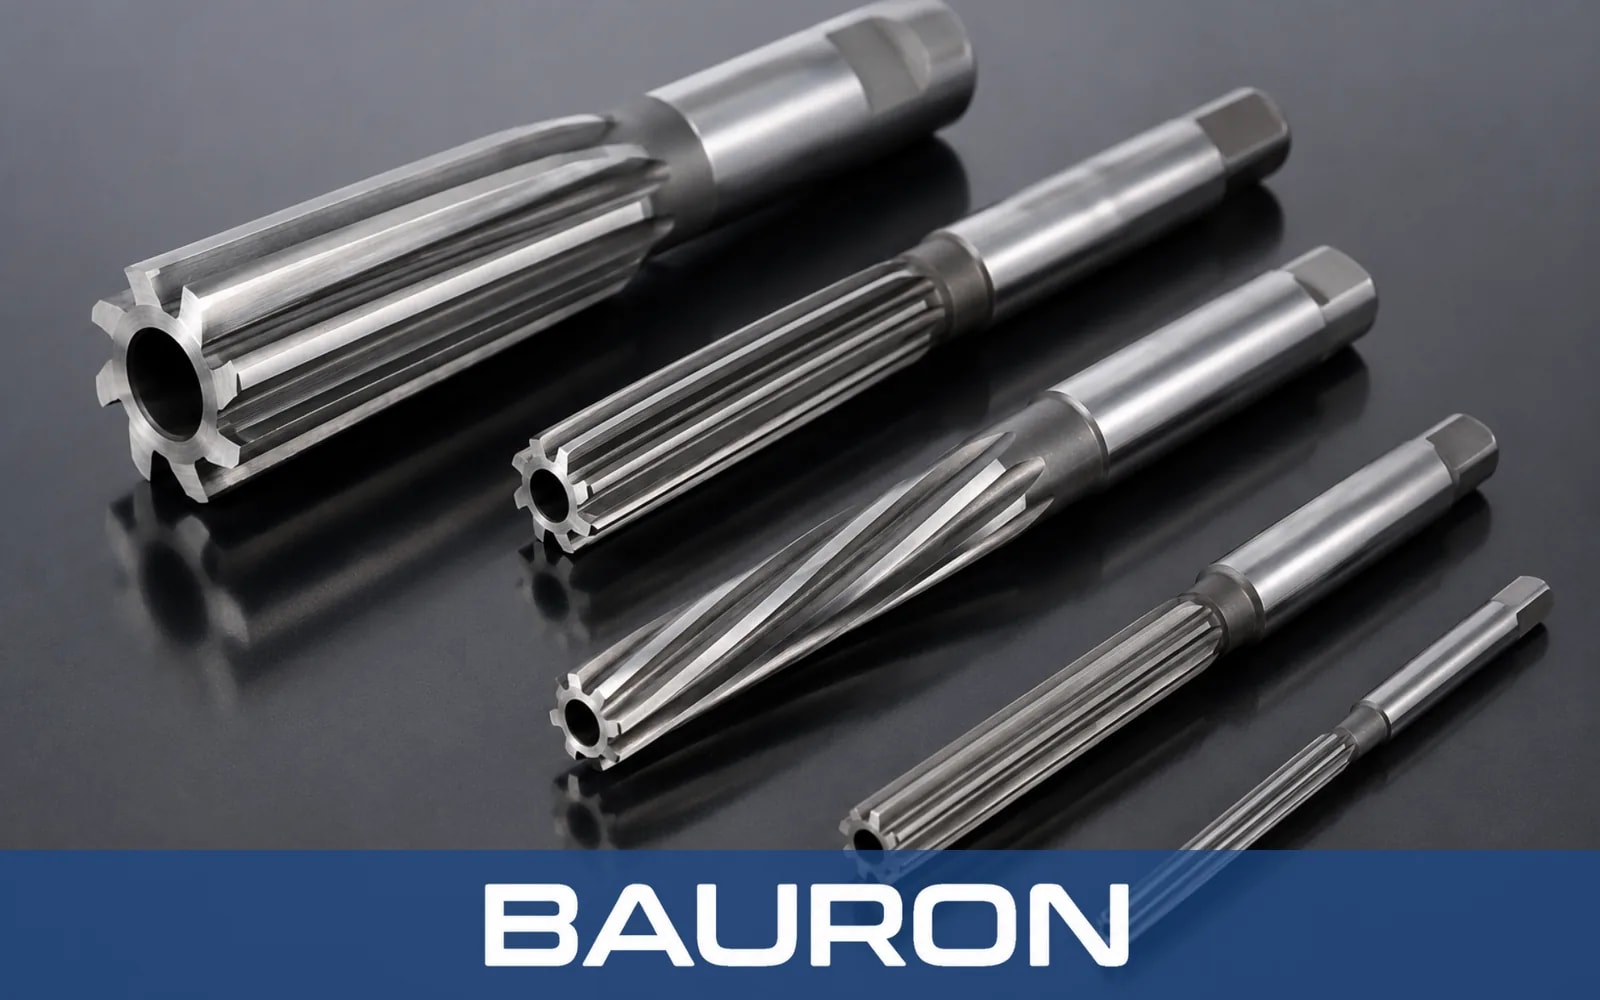
Rozwiertaki nasadowe z rowkami prostymi i spiralnymi na ciemnej, odblaskowej powierzchni

Kąt pochylenia linii śrubowej

Większe kąty pochylenia linii śrubowej, od 45° do 60°, zapewniają płynne skrawanie ścinające i wysoką jakość powierzchni w metalach plastycznych, takich jak aluminium. Standardowe kąty 30° do 35° maksymalizują wytrzymałość krawędzi przy frezowaniu stali i żeliwa.
Liczba ostrzy i średnica rdzenia

Narzędzia dwu- i trzyostrzowe zapewniają duże rowki wiórowe do materiałów miękkich. Konstrukcje cztero- i wieloostrzowe zwiększają sztywność rdzenia narzędzia i posuwy przy profilowaniu twardych stopów.

Kąt natarcia i fazki przyłożenia

Dodatnie kąty natarcia zmniejszają siły skrawania i wytwarzanie ciepła. Pierwotne i wtórne fazki przyłożenia chronią krawędź skrawającą przed zużyciem ciernym i ugięciem.

Profile naroży

Profile walcowe, z promieniem naroża i kuliste służą do różnych operacji. Promienie naroży wzmacniają wrażliwy wierzchołek frezu przed wykruszeniem, a frezy kuliste umożliwiają konturowanie swobodnych powierzchni 3D.

Stabilność dynamiczna

Zaawansowana geometria zwiększająca odporność na drgania

Drgania harmoniczne pogarszają jakość powierzchni detalu i stan krawędzi skrawających. W nowoczesnym projektowaniu narzędzi frezarskich stosuje się cechy geometryczne, które zakłócają częstotliwości harmoniczne podczas skrawania z dużymi prędkościami.

Stopniowany zestaw wierteł obok wrzeciona CNC wiercącego aluminiową płytę

Zmienny podział rowków

Nierównomierny podział kątowy rowków przerywa powtarzalne uderzenia ostrzy i tłumi drgania harmoniczne.

Zmienne kąty pochylenia linii śrubowej

Zmiana kąta pochylenia linii śrubowej wzdłuż rowka zakłóca sprzężenie zwrotne częstotliwości rezonansowej, co pozwala stosować większe osiowe głębokości skrawania.

Zróżnicowana zbieżność rdzenia

Zwiększanie średnicy rdzenia w kierunku trzpienia podnosi sztywność dynamiczną narzędzia bez zmniejszania przestrzeni na wióry przy wierzchołku.

Materiały obrabiane

Dopasowanie geometrii narzędzi frezarskich do materiału obrabianego

Aluminium i stopy metali nieżelaznych

Należy stosować bardzo ostre krawędzie, duże dodatnie kąty natarcia oraz dwa lub trzy otwarte, lustrzanie polerowane rowki, aby zapobiec zakleszczaniu wiórów i przywieraniu materiału do krawędzi.

Tytan i nadstopy niklu

Cztero- lub pięcioostrzowe frezy trzpieniowe z węglika o zmiennym podziale, z dużymi promieniowymi fazkami przyłożenia i żaroodpornymi powłokami PVD, wytrzymują ekstremalne temperatury skrawania.

Stale hartowane powyżej 50 HRC

Duże średnice rdzenia, ujemna lub neutralna preparacja natarcia i mikrohonowane krawędzie skrawające pochłaniają silne obciążenia udarowe.

Kompozyty i CFRP

Specjalne rowki kompresyjne lub diamentowe radełkowanie w stylu pilnikowym czysto ścinają ścierne włókna bez rozwarstwiania warstw.

Rodzaje frezów

Narzędzia do frezowania CNC według kategorii

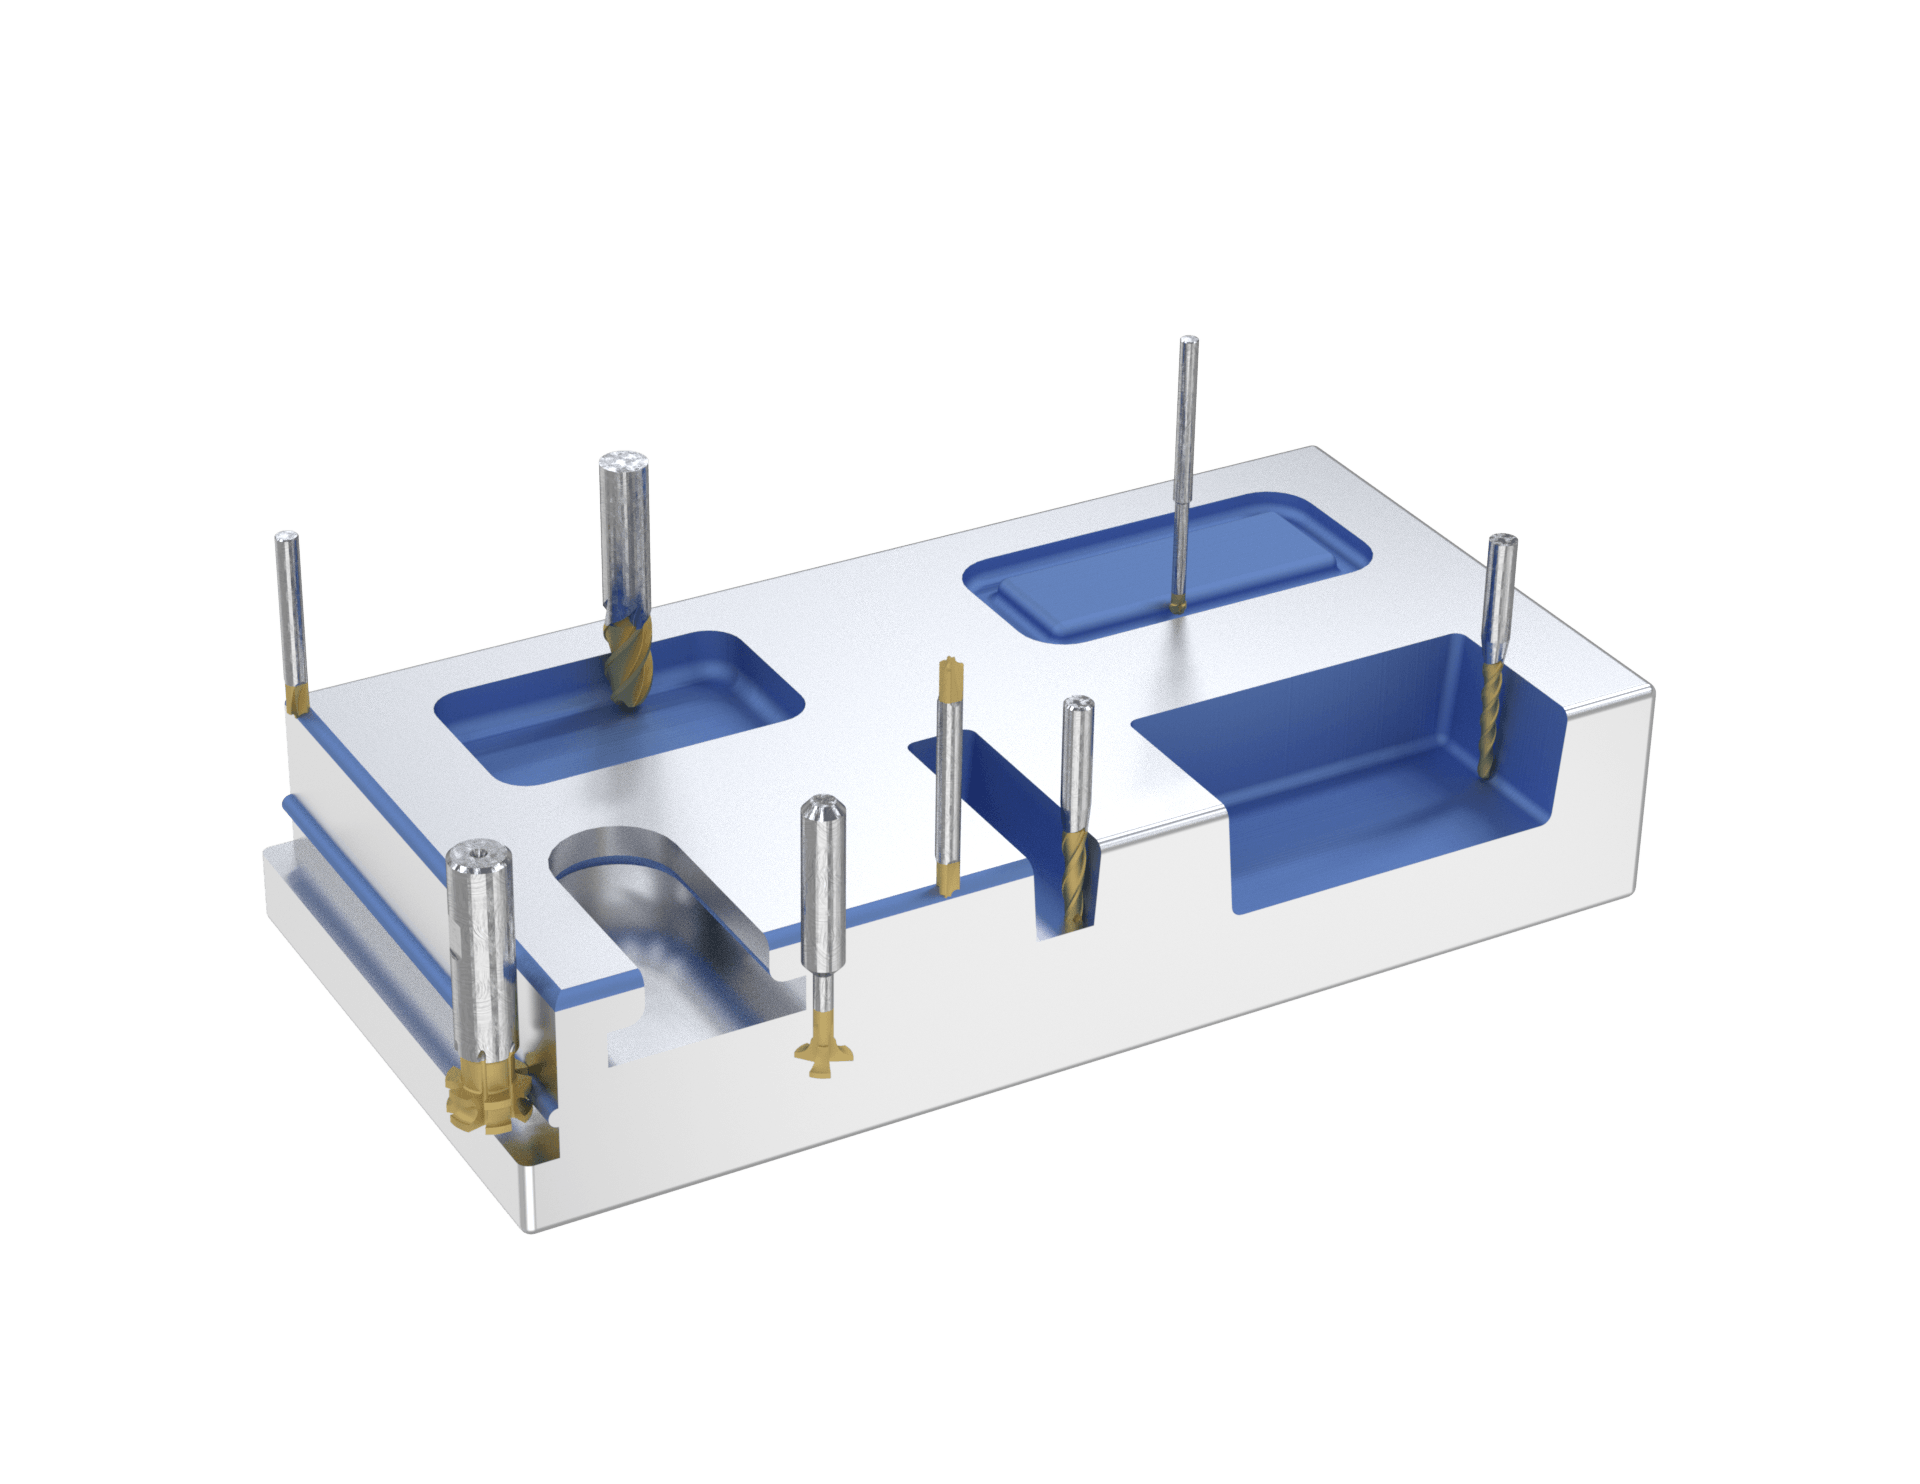
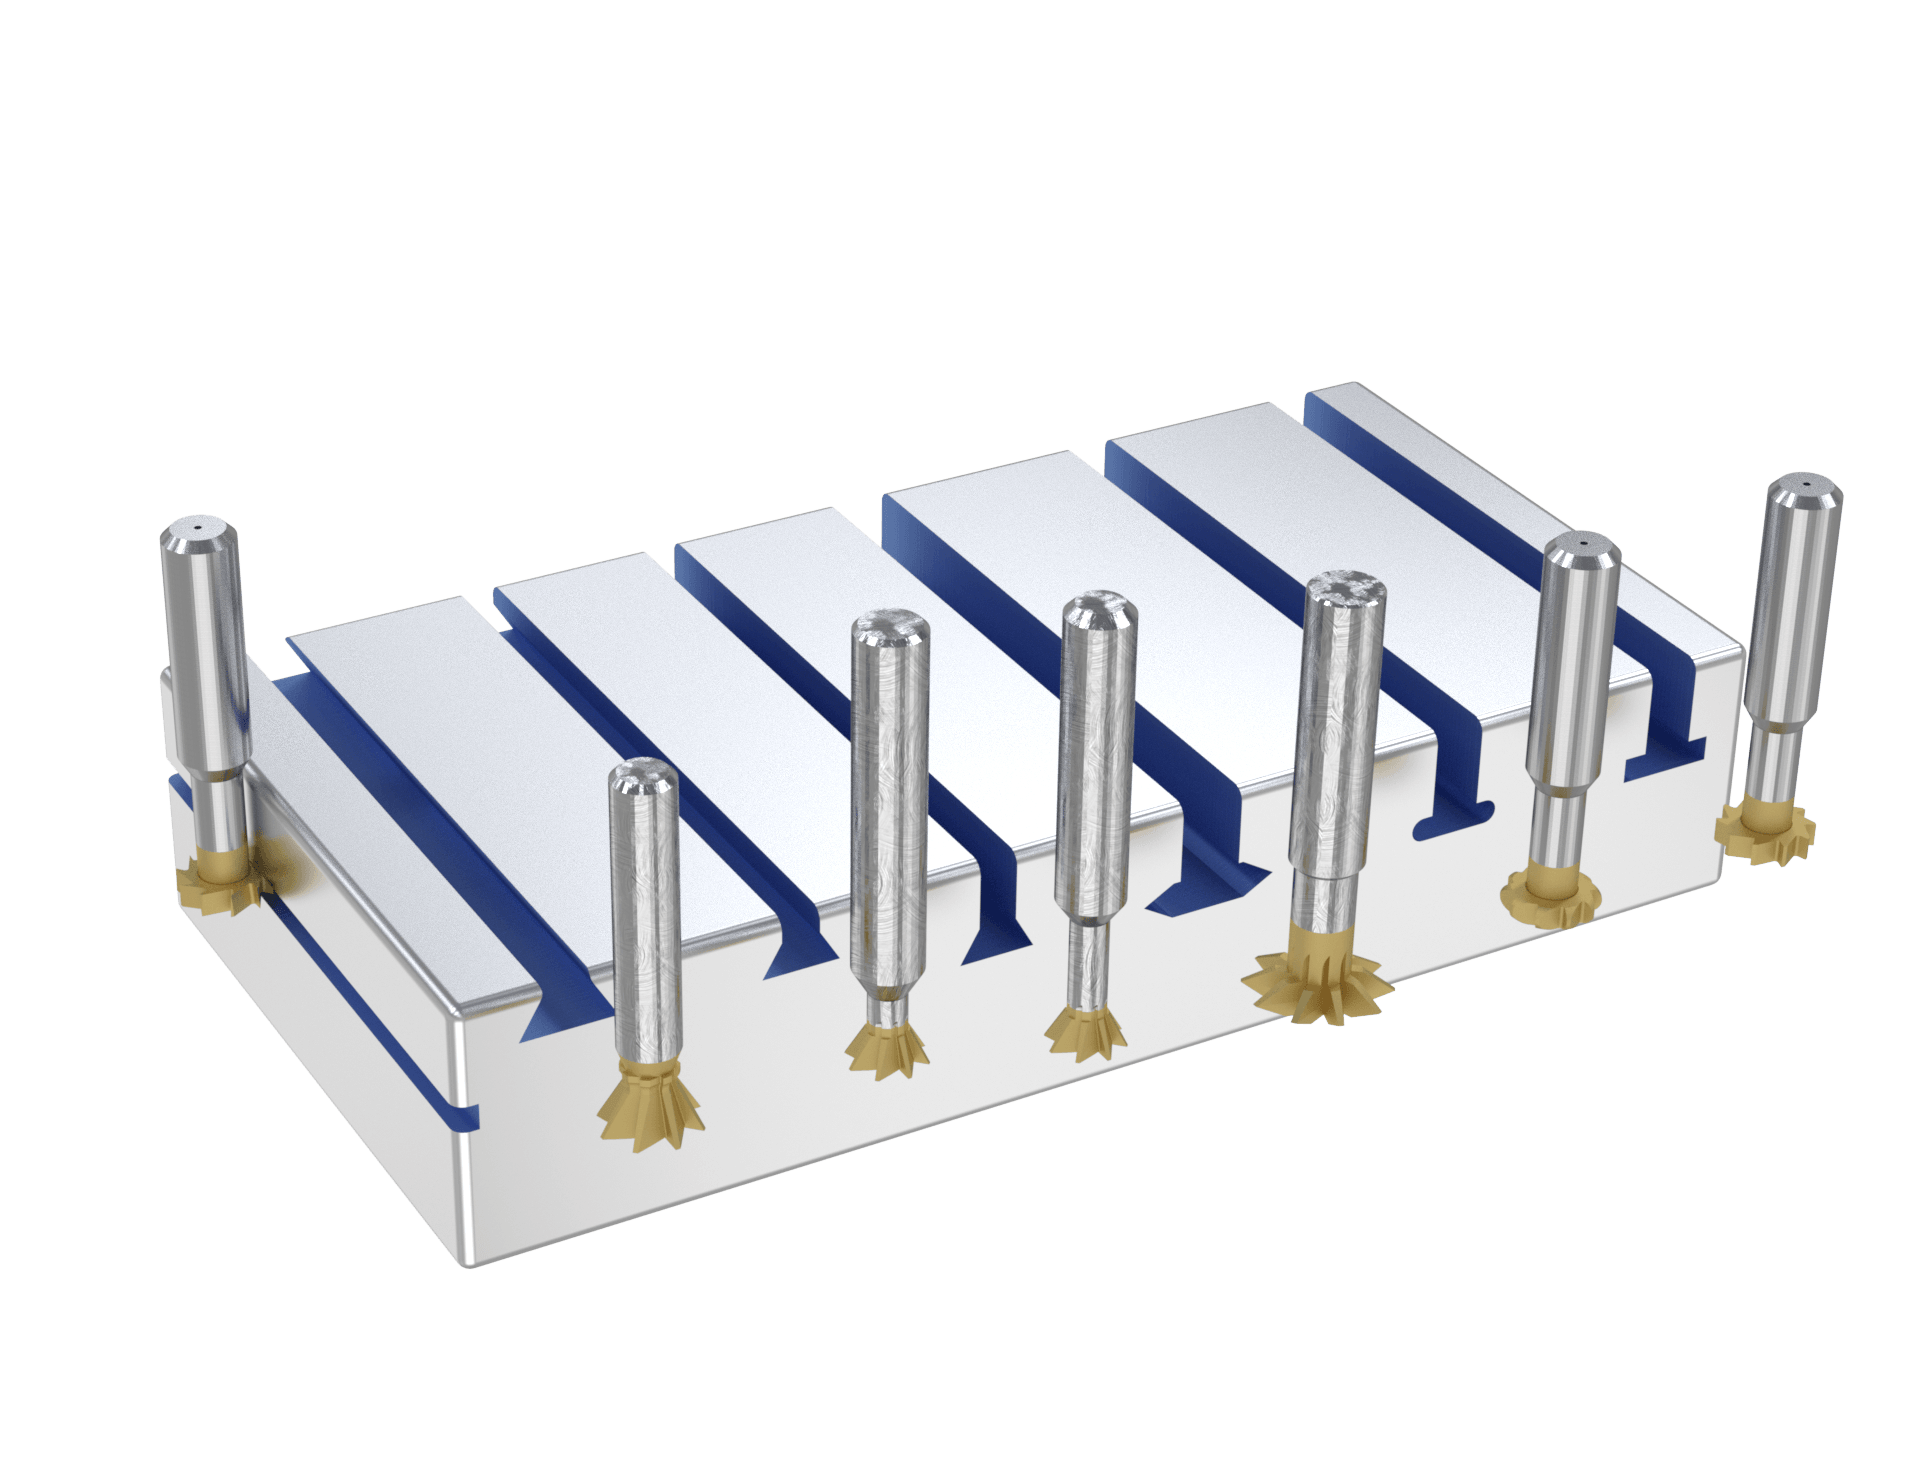
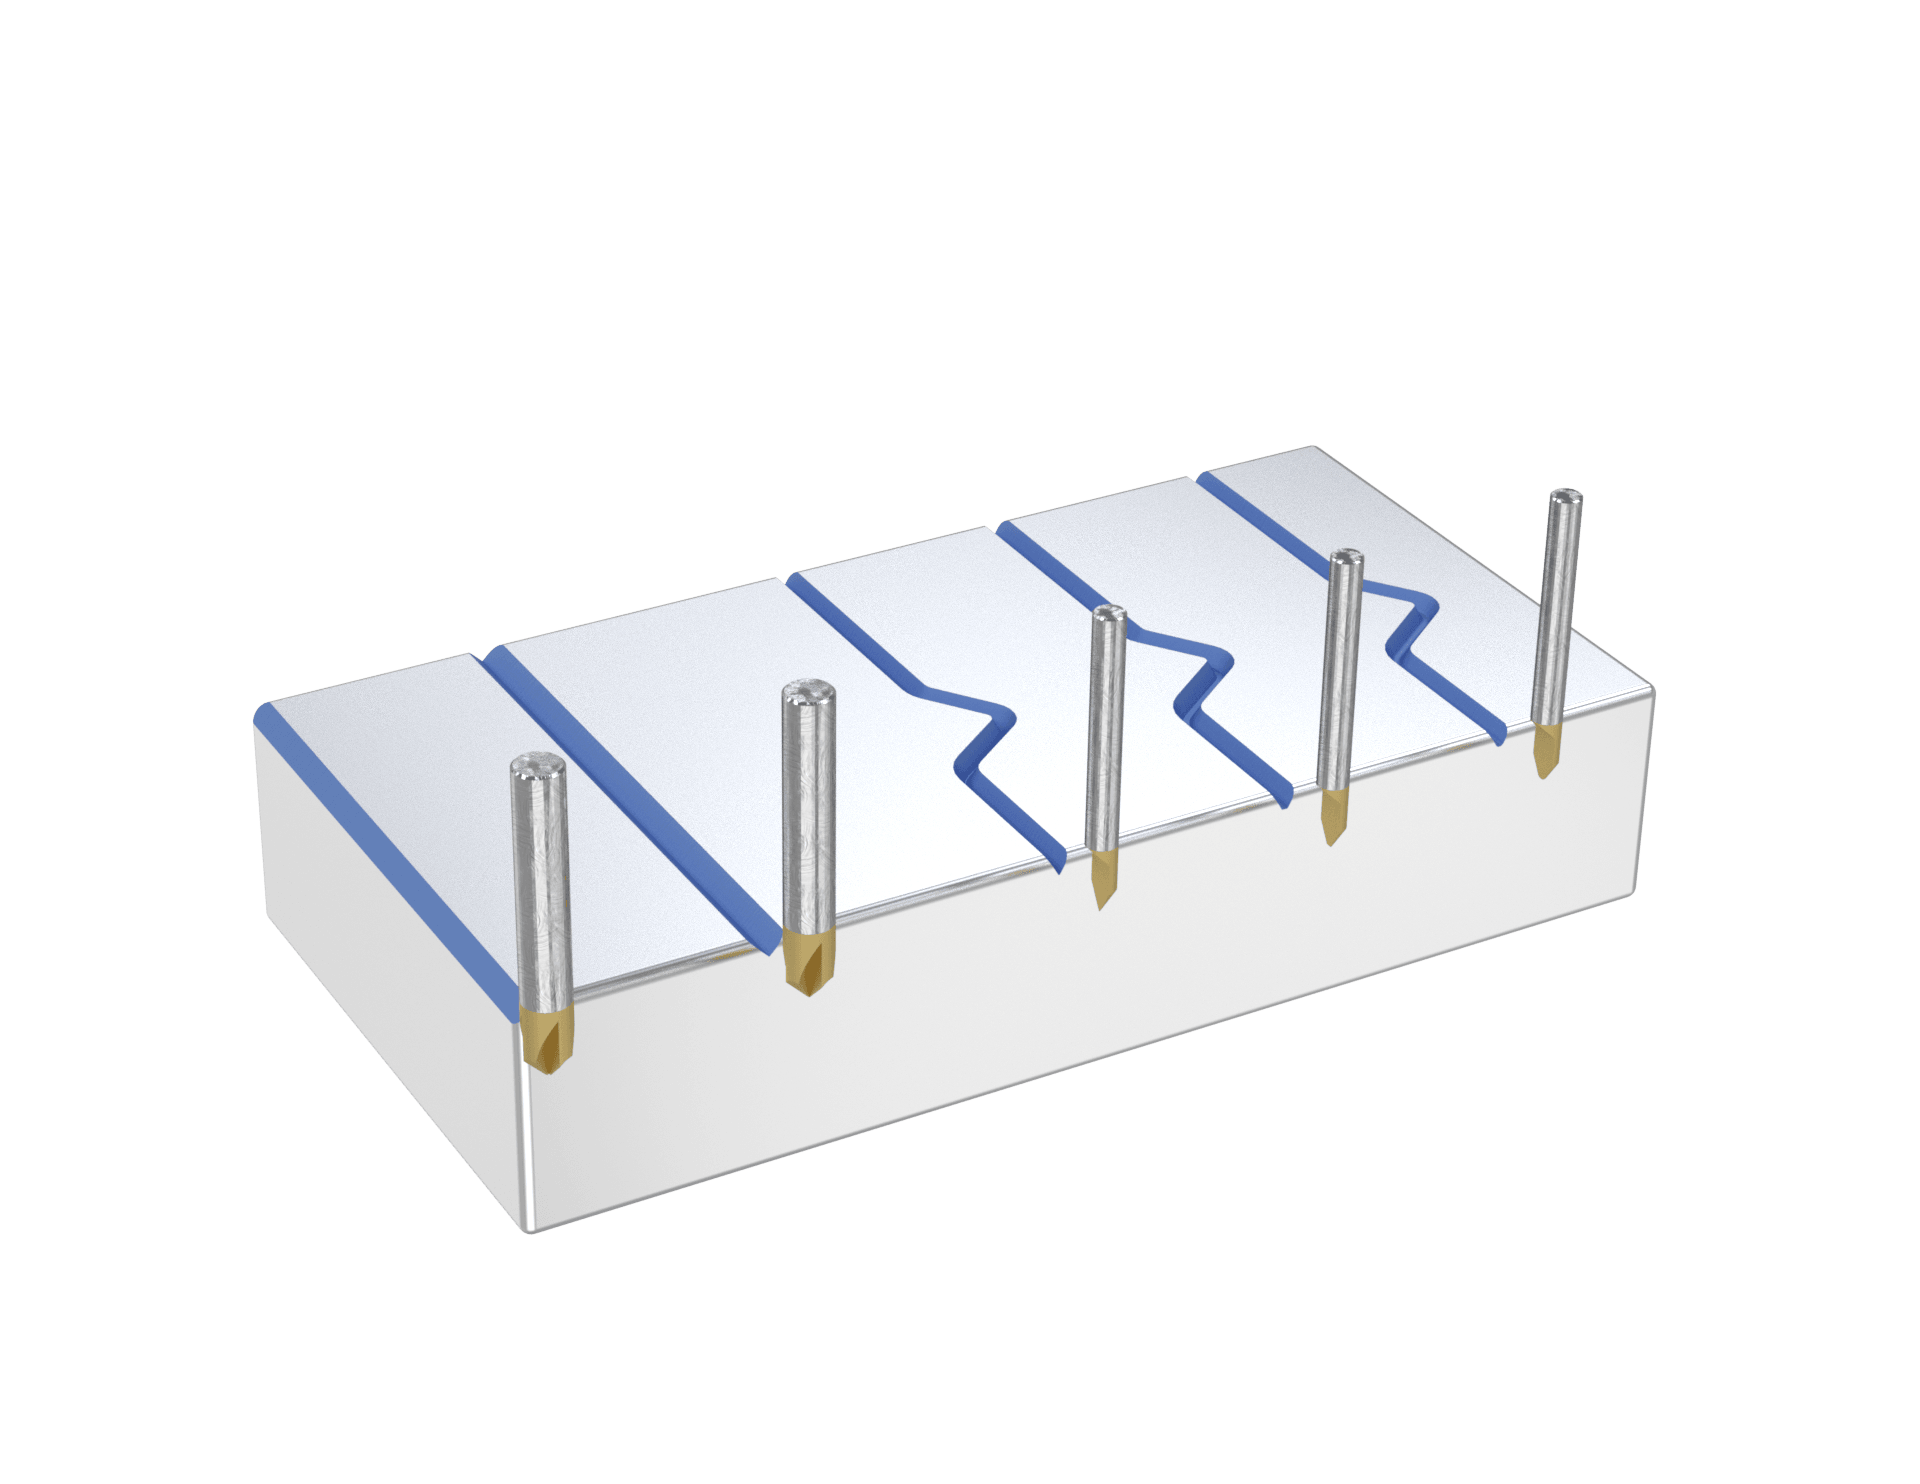
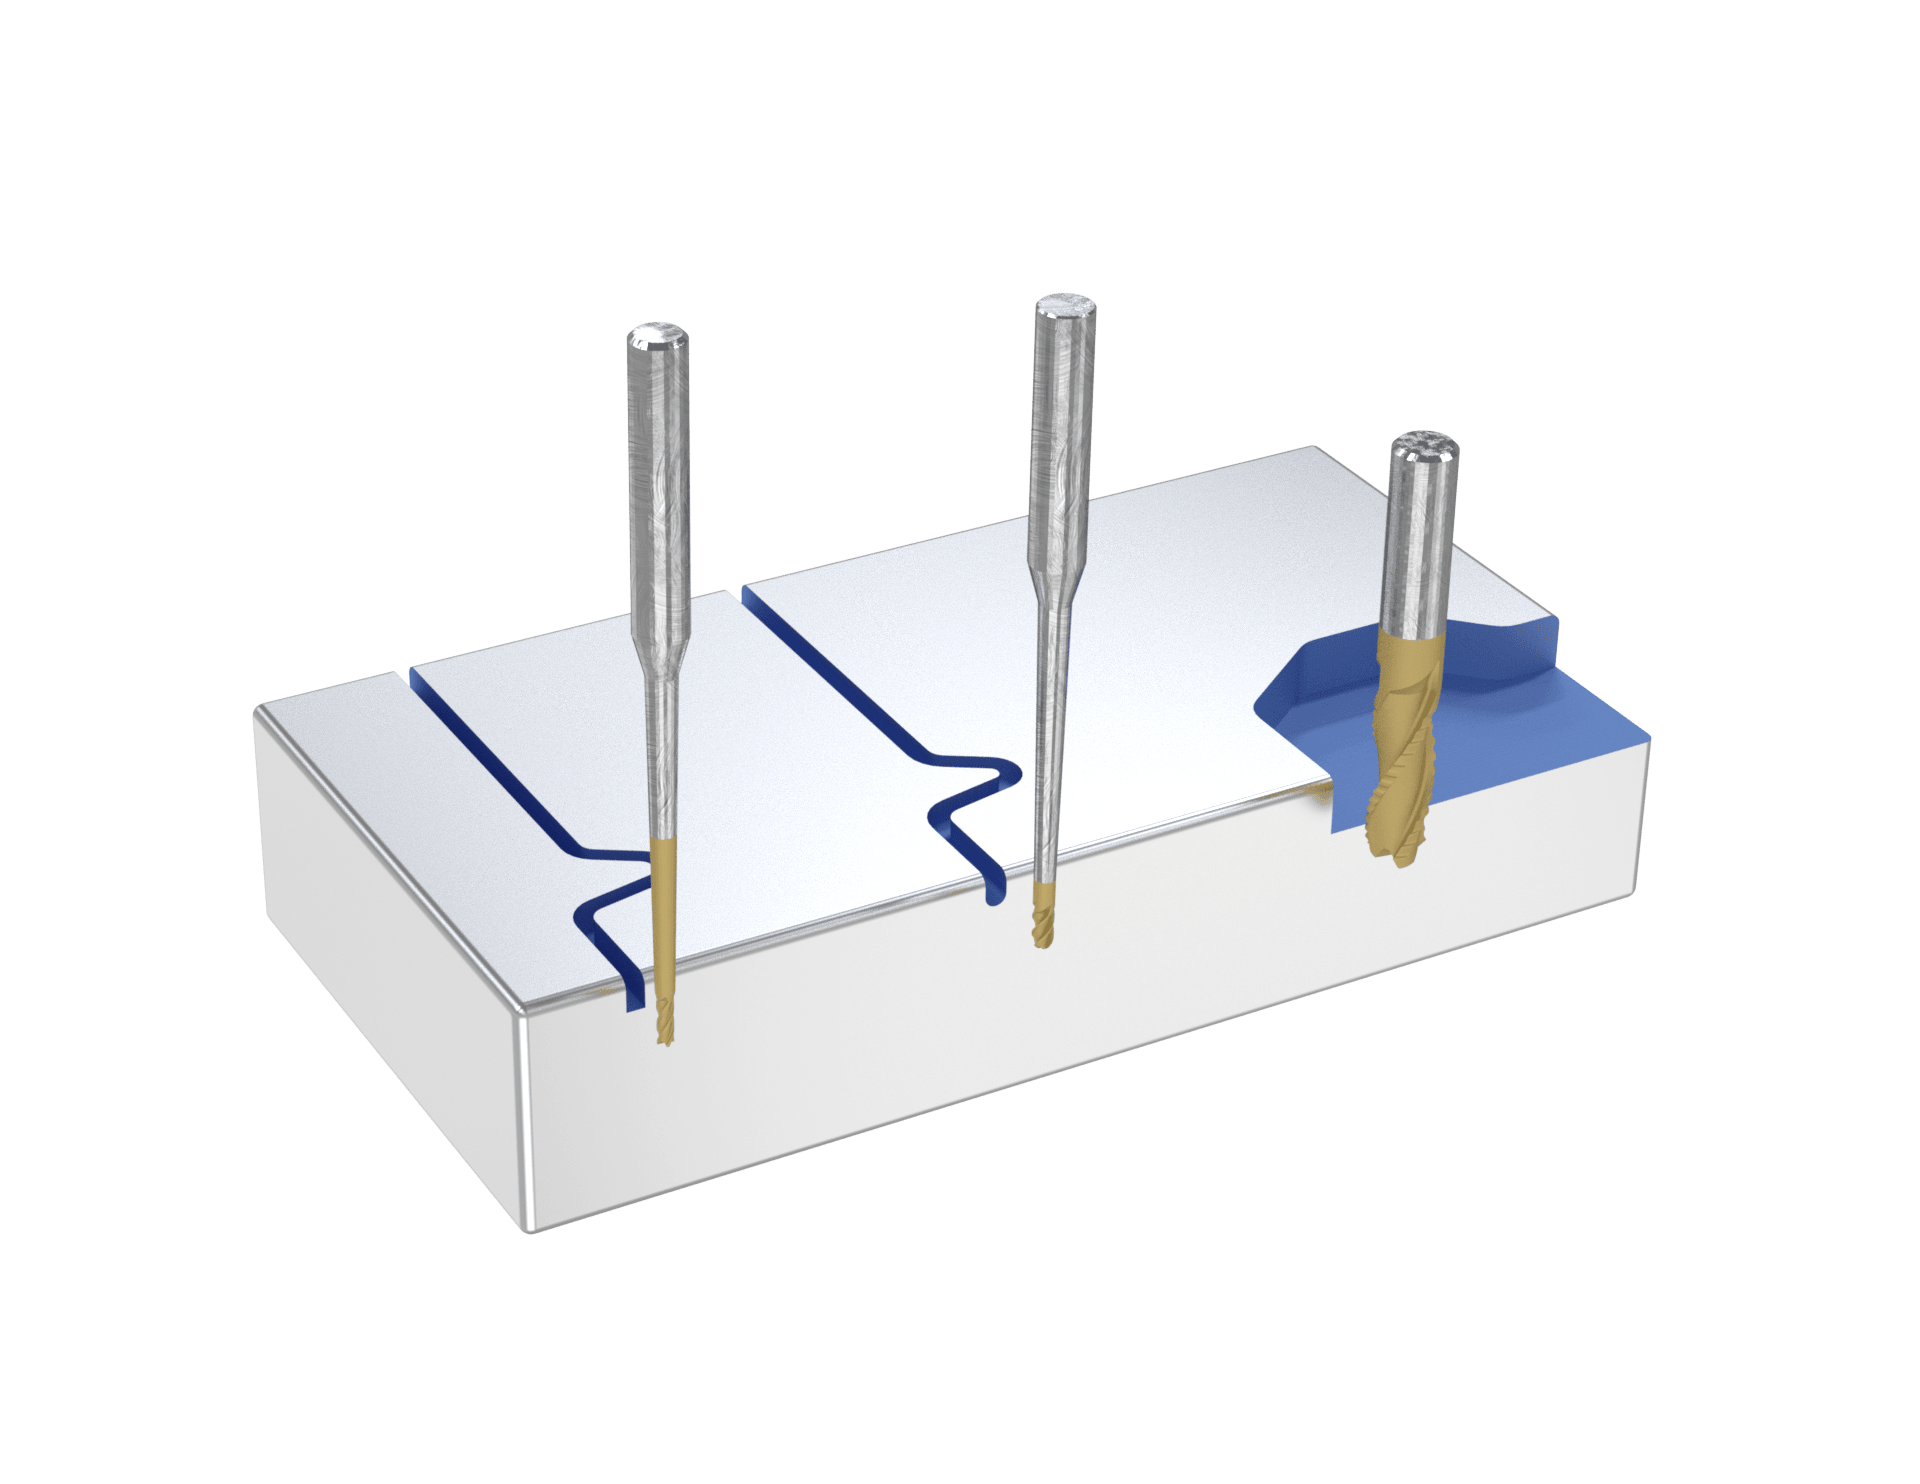
Bauron Precision Tools produkuje pełne spektrum geometrii frezarskich, pogrupowanych według zastosowania. Każdy poniższy schemat kategorii przedstawiono razem z należącymi do niej rodzajami frezów.

Frezy trzpieniowe CNC ogólnego przeznaczenia

A. Frezy ogólnego przeznaczenia

Standardowe frezy do codziennego frezowania, skrawania i kształtowania.

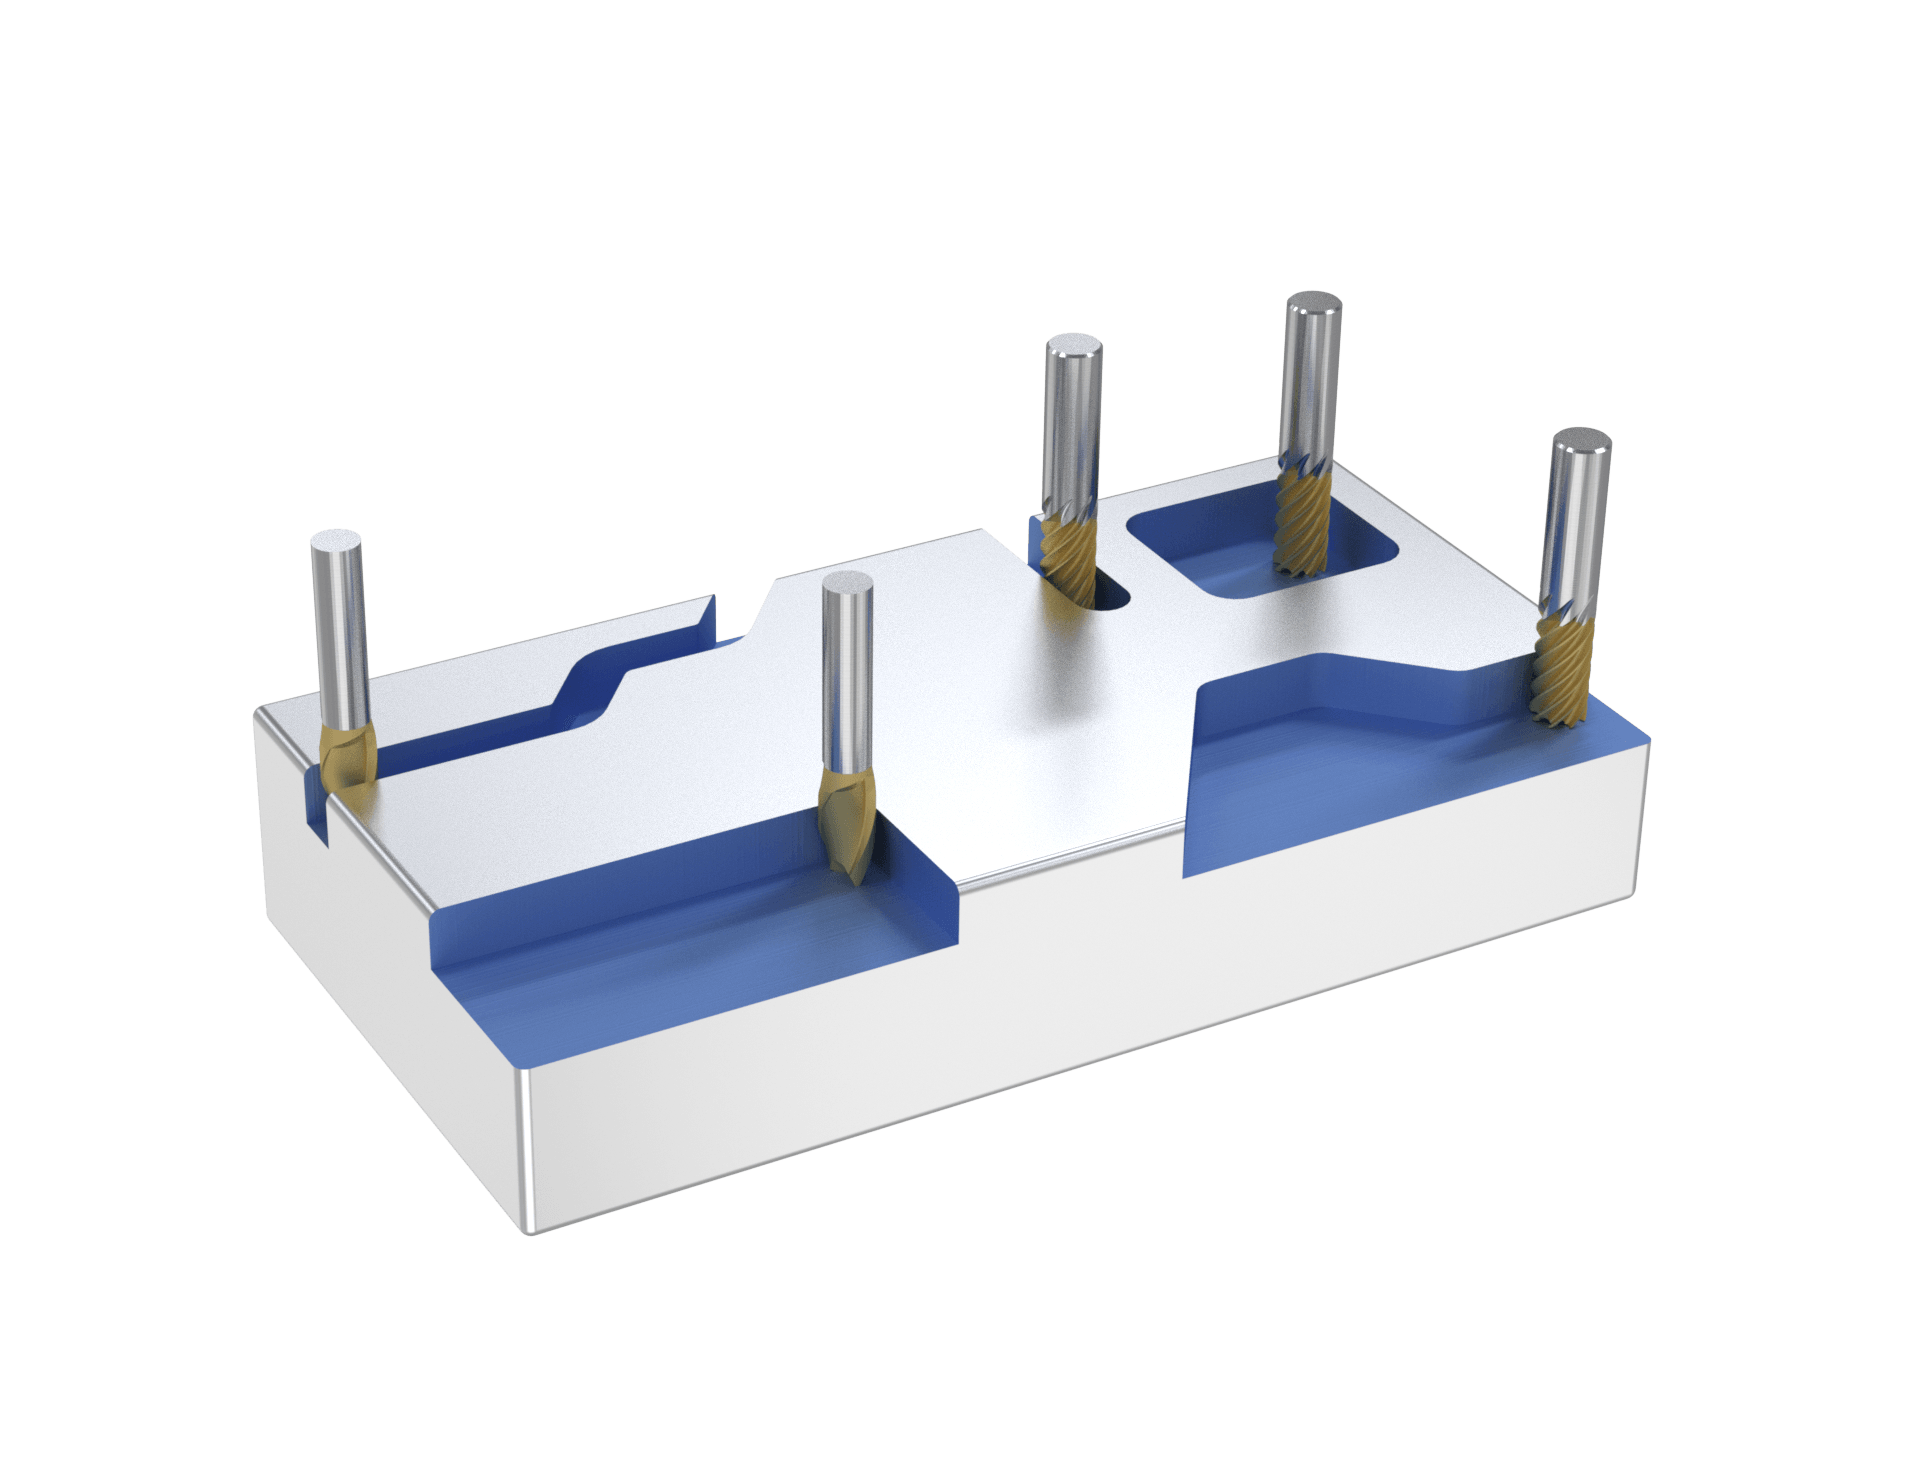
  • Frezy trzpieniowe CNC — standardowe narzędzie do codziennego frezowania, skrawania i kształtowania
  • Frezy z podcięciem szyjki — zwężona szyjka do głębokiej obróbki wokół przeszkód
Frezy trzpieniowe do profilowania i konturowania

B. Frezy do profilowania i konturowania

Geometrie promieniowe i stożkowe do kształtowania powierzchni i profili 3D.

  • Frezy wklęsłe promieniste — kształtują wklęsłe promienie i profile
  • Frezy do zaokrągleń tylnych naroży — zaokrąglają krawędzie po odwrotnej stronie detalu
  • Frezy dwustronne do zaokrągleń naroży — zaokrąglają krawędzie obiema końcówkami
  • Frezy jednostronne do zaokrągleń naroży — zaokrąglają krawędzie jedną końcówką skrawającą
  • Frezy stożkowe — powierzchnie pochylone i precyzyjne elementy form
  • Frezy stożkowe kuliste — stożek i kulista końcówka do złożonych detali
  • Frezy kuliste typu lollipop — podcięcia i złożone geometrie 3D
  • Frezy kuliste — zaokrąglony wierzchołek do powierzchni i konturów 3D
Frezy trzpieniowe do rowków i wpustów

C. Frezy do rowków i wpustów

Frezy do jaskółczego ogona, kątowe i do rowków wpustowych do wykonywania rowków i wpustów.

  • Frezy jaskółcze z promieniem szyjki — zmniejszają naprężenia podczas frezowania jaskółczego ogona
  • Frezy do jaskółczego ogona — wykonują rowki na jaskółczy ogon w elementach montażowych
  • Frezy jaskółcze o zwiększonym wysięgu — głębsze, trudniej dostępne jaskółcze ogony
  • Frezy trzpieniowe dwukątowe — rowki w kształcie litery V i cięcia kątowe
  • Frezy do rowków wpustowych z pełnym promieniem — zaokrąglone rowki wpustowe do zastosowań specjalnych
  • Frezy do rowków wpustowych — wykonują rowki wpustowe w wałach do połączeń wpustowych
  • Frezy wpustowe z zębami naprzemiennymi — ograniczają wibracje i drgania
Frezy trzpieniowe do fazowania i grawerowania

D. Frezy do fazowania i grawerowania

Ostre i zaokrąglone wierzchołki do fazowania, grawerowania i precyzyjnych detali.

  • Frezy do fazowania z ostrym końcem — fazowane krawędzie do wykończenia i montażu
  • Frezy grawerskie ze ściętym końcem — precyzyjny wierzchołek do złożonego grawerowania
  • Frezy grawerskie z ostrym końcem — ostry wierzchołek do szczegółowych oznaczeń
  • Frezy grawerskie promieniste — zaokrąglony wierzchołek do gładkich, łukowych oznaczeń
  • Frezy do fazowania ze ściętym końcem — precyzyjne, powtarzalne fazowanie
Frezy trzpieniowe prześwitowe i wykańczające

E. Frezy prześwitowe i wykańczające

Geometrie o zwiększonym prześwicie i z kontrolą wiórów do przejść wykańczających.

  • Frezy prześwitu – walcowe — płaski koniec z dodatkowym prześwitem
  • Frezy prześwitu – kuliste — dodatkowy prześwit przy obróbce w ciasnych miejscach
  • Frezy z łamaczem wiórów — ząbkowana krawędź zmniejsza wielkość wiórów
Frezy trzpieniowe do form wgłębnych i specjalne

F. Frezy do form wgłębnych i specjalne

Precyzyjne narzędzia do gniazd, matryc, form i kanałów wewnętrznych.

  • Frezy do form wgłębnych — szczegółowe gniazda w matrycach i formach
  • Narzędzia do portowania — powiększanie i wygładzanie kanałów wewnętrznych
Warianty trzpieni

Warianty trzpieni i wykonań narzędzi

Każdy frez trzpieniowy Bauron może zostać wykonany z interfejsem trzpienia najlepiej dopasowanym do Państwa maszyny i oprawki. Przy każdym typie trzpienia pokazano sposób mocowania i zastosowania, w których sprawdza się najlepiej.

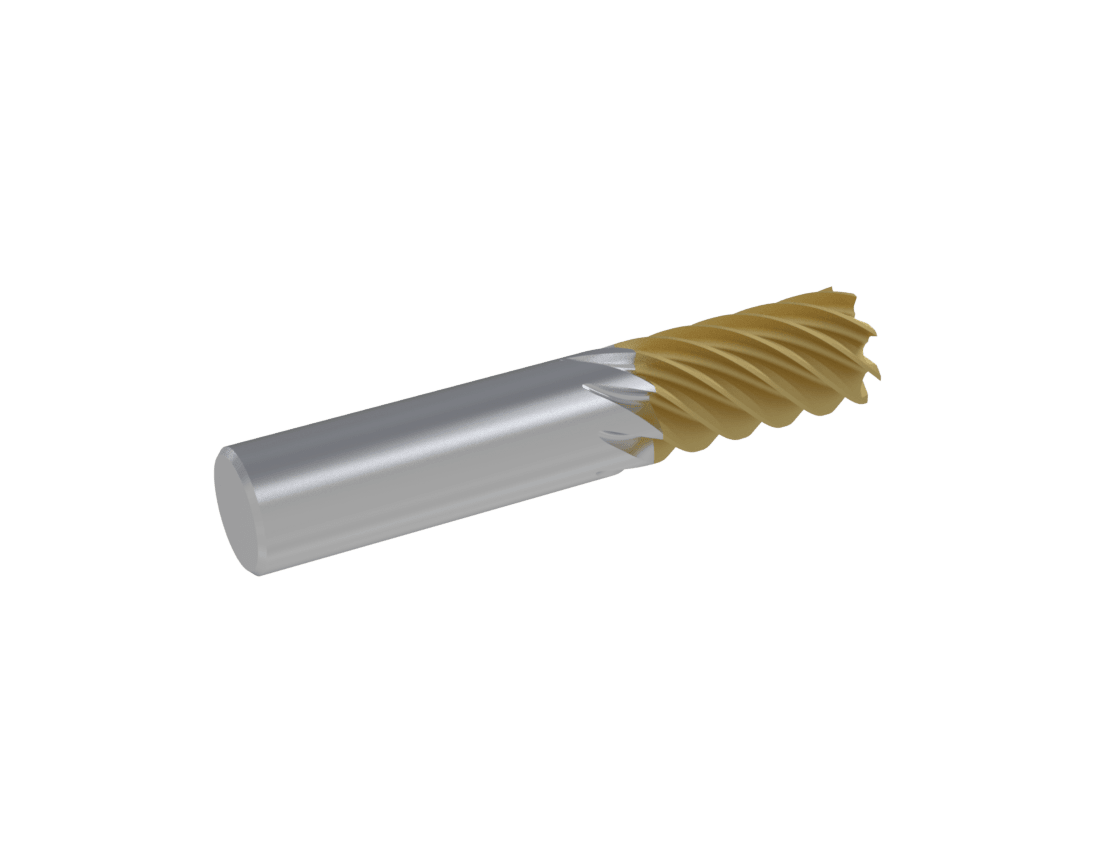
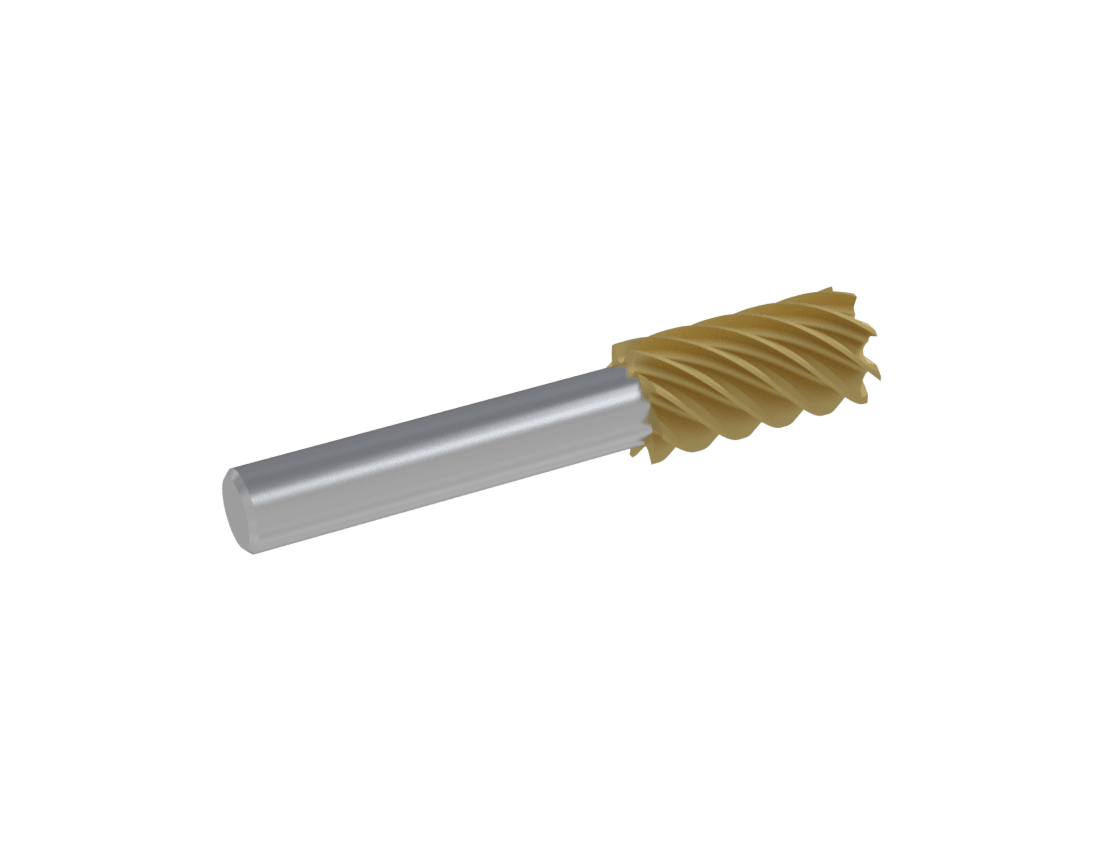
Frez trzpieniowy z trzpieniem walcowym

Trzpień walcowy

  • Profil: jednolity kształt walcowy
  • Mocowanie: w uchwycie tulejkowym lub uchwycie wiertarskim
  • Najlepszy do: narzędzi ogólnego przeznaczenia, takich jak wiertła i frezy trzpieniowe
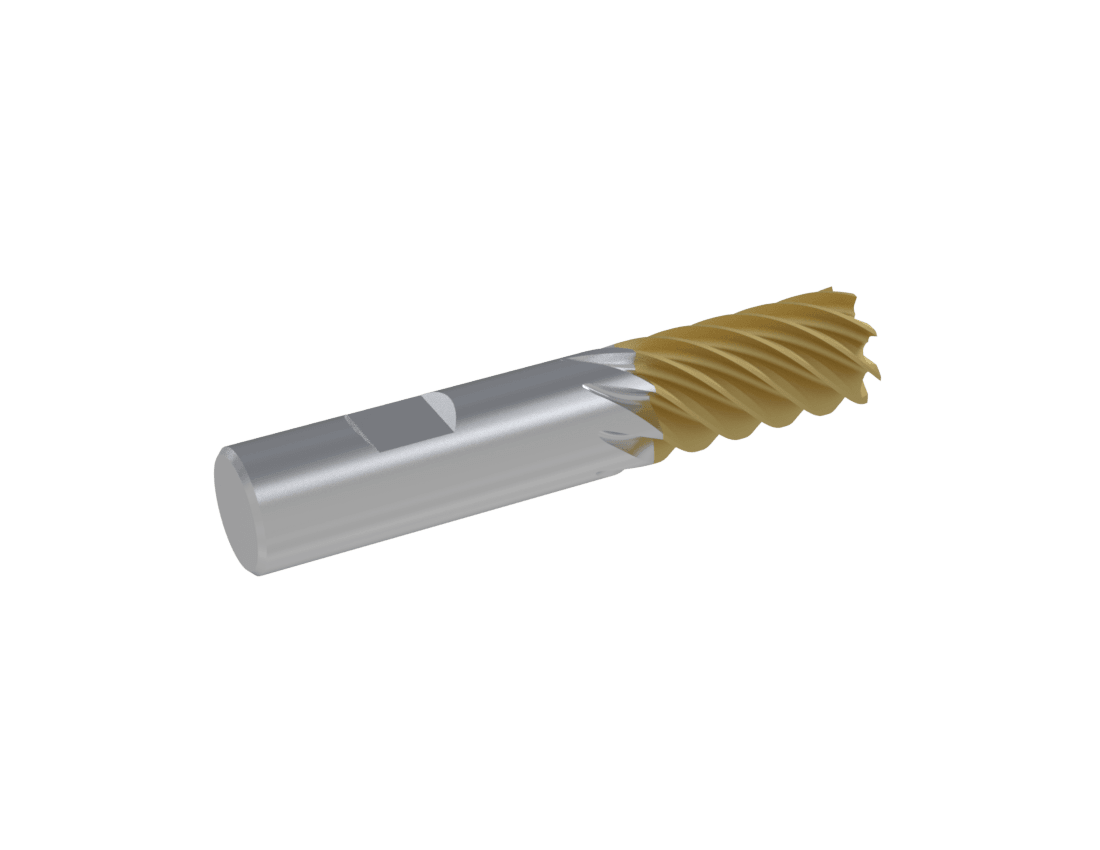
Frez trzpieniowy z trzpieniem Weldon

Trzpień Weldon

  • Profil: walcowy z jednym płaskim ścięciem na trzpieniu
  • Mocowanie: wkrętami dociskowymi w oprawce z bocznym mocowaniem
  • Najlepszy do: narzędzi wymagających wysokiego momentu obrotowego i pewnego zamocowania
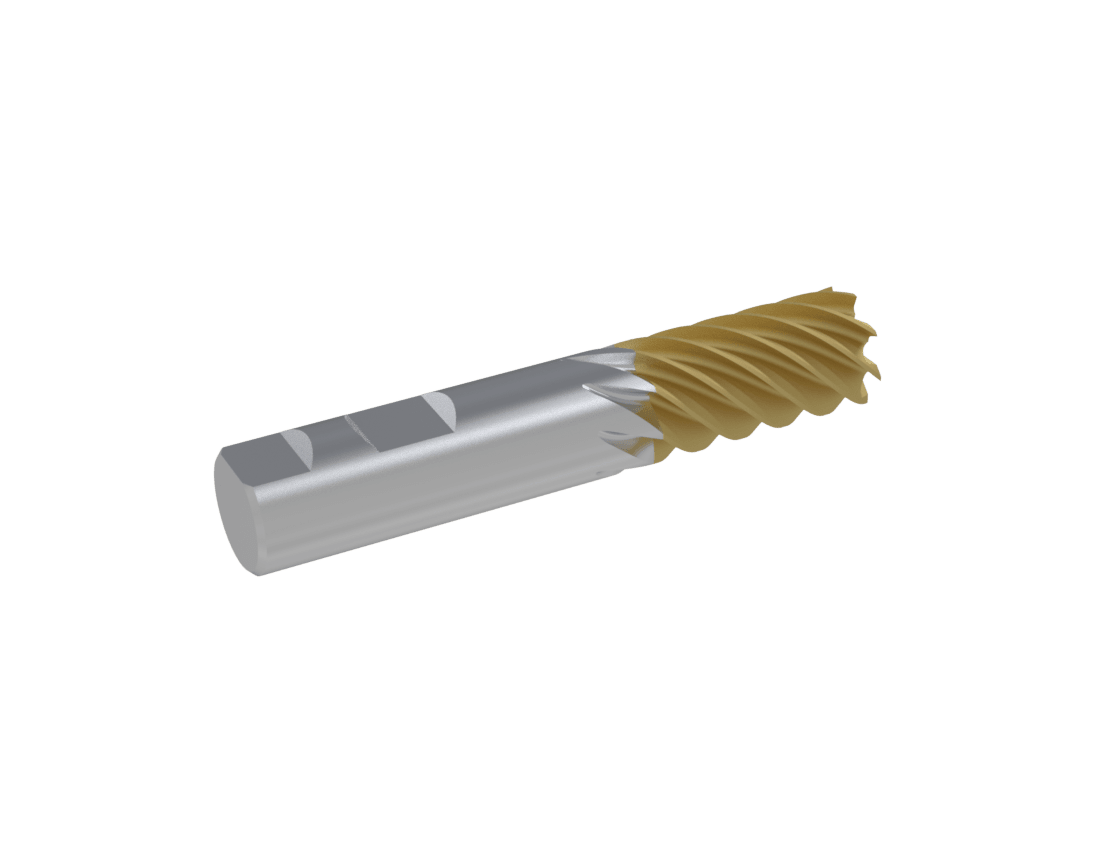
Frez trzpieniowy z podwójnym trzpieniem Weldon

Podwójny trzpień Weldon

  • Profil: jak trzpień Weldon, lecz z dwoma płaskimi ścięciami
  • Mocowanie: pewniejszy chwyt w oprawkach z bocznym mocowaniem
  • Najlepszy do: operacji wymagających wysokiej precyzji lub wysokiego momentu obrotowego
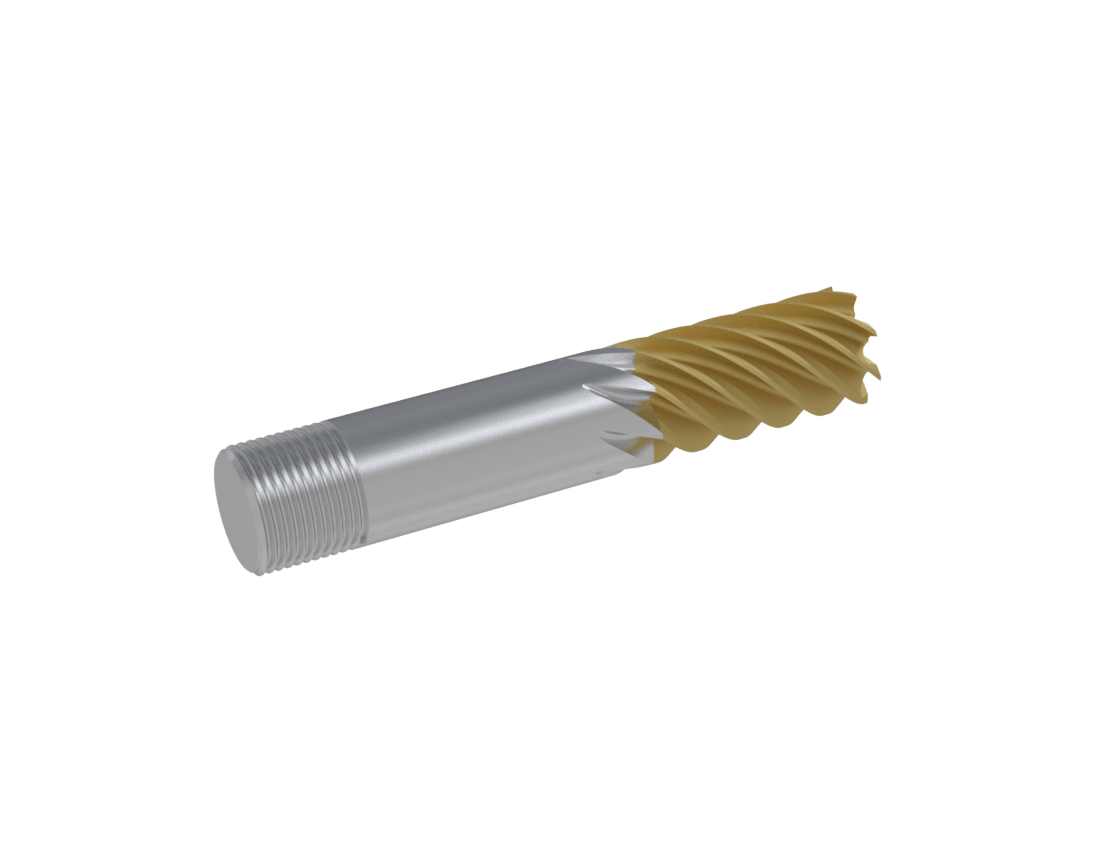
Frez trzpieniowy z trzpieniem gwintowanym

Trzpień gwintowany

  • Profil: walcowy trzpień z gwintem na końcu
  • Mocowanie: wkręcany w oprawki narzędziowe lub przedłużki
  • Najlepszy do: gwintowania i rozwiercania
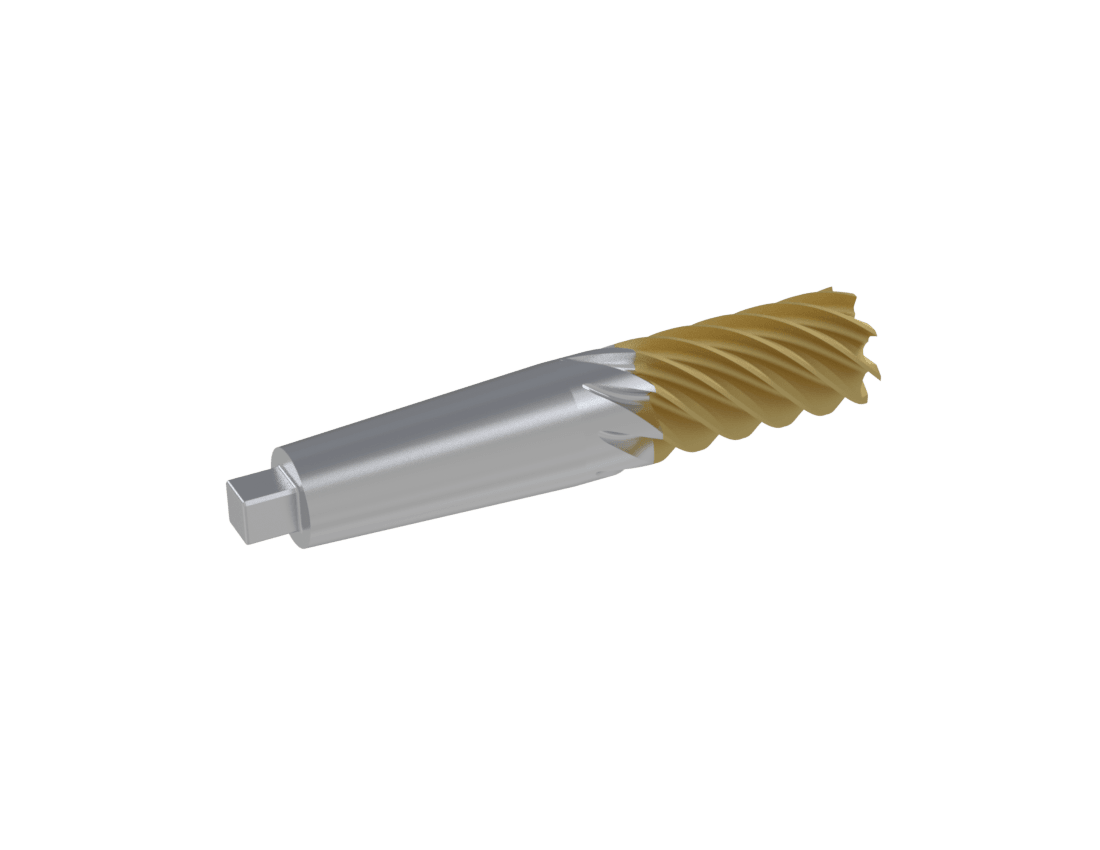
Frez trzpieniowy z trzpieniem stożkowym

Trzpień stożkowy

  • Profil: stożkowy (np. stożek Morse'a)
  • Mocowanie: w dopasowanych tulejach redukcyjnych lub wrzecionach stożkowych
  • Najlepszy do: maszyn z gniazdami stożkowymi
Frez trzpieniowy ze zredukowanym trzpieniem

Trzpień zredukowany

  • Profil: średnica trzpienia mniejsza niż średnica skrawania
  • Mocowanie: w standardowych tulejkach zaciskowych lub uchwytach
  • Najlepszy do: przypadków, gdy średnica narzędzia przekracza zakres uchwytu
Pytania techniczne

Najczęściej zadawane pytania

Zbliżenie frezów do gwintów z pełnego węglika spiekanego ze szlifowanymi profilami gwintu

Jak dobór kąta pochylenia linii śrubowej wpływa na wydajność narzędzia do frezowania CNC?

Większy kąt pochylenia linii śrubowej zapewnia płynniejsze skrawanie ścinające i wyciąga wióry do góry z głębokich gniazd, dlatego sprawdza się w materiałach nieżelaznych. Mniejsze kąty pochylenia zapewniają większą wytrzymałość ostrzy i przeciwdziałają osiowym siłom unoszącym, co jest korzystne przy profilowaniu wytrzymałych stali.

Dlaczego średnica rdzenia jest ważna w konstrukcji frezu trzpieniowego?

Średnica rdzenia decyduje o sztywności konstrukcji. Większy rdzeń zwiększa wytrzymałość na zginanie i pomaga zapobiegać ugięciu oraz drganiom podczas ciężkiego skrawania, ale zmniejsza przestrzeń rowków dostępną do odprowadzania wiórów.

Czy Bauron może wyprodukować specjalne narzędzia do frezowania CNC według konkretnych rysunków?

Tak. Bauron projektuje specjalne narzędzia skrawające z indywidualną geometrią rowków, zmiennym podziałem rowków, specjalnymi promieniami naroży i specjalnymi podcięciami szyjki bezpośrednio na podstawie rysunków CAD.

Jaką rolę odgrywają powłoki PVD w konstrukcji frezu trzpieniowego?

Zaawansowane powłoki PVD, takie jak AlTiN, DLC lub nACo, działają jak bariera termiczna i cierna. Pozwalają narzędziom pracować z wyższymi prędkościami skrawania, zachowując ostrą, szlifowaną geometrię pod powłoką. Ponieważ powłoka spełnia swoje zadanie tylko na odpowiednim podłożu, dobiera się ją razem z bazowymi materiałami narzędzi CNC.

Źródła

Normy i materiały referencyjne

Normy i dokumenty referencyjne, na których opierają się informacje na tej stronie. Linki otwierają stronę wydawcy w nowej karcie.

  1. ISO 3002-1:1982 — Podstawowe wielkości w skrawaniu i szlifowaniu — Część 1: Geometria części roboczej narzędzi skrawających (otwiera się w nowej karcie)ISO

    Definiuje terminy dotyczące krawędzi skrawającej, płaszczyzny odniesienia oraz kąty narzędziowe i robocze, takie jak kąt natarcia i kąt przyłożenia.

  2. ISO 1641-1:2016 — Frezy trzpieniowe i frezy do rowków — Część 1: Frezy z trzpieniem walcowym (otwiera się w nowej karcie)ISO

    Określa wymiary ogólne frezów trzpieniowych płaskich i kulistych oraz frezów do rowków z trzpieniami walcowymi gładkimi, z płaszczyzną zaciskową i gwintowanymi.

  3. Yusoff & Sims (2011), "Optimisation of variable helix tool geometry for regenerative chatter mitigation", Int. J. Machine Tools & Manufacture 51(2) (otwiera się w nowej karcie)University of Sheffield (White Rose Research Online)

    Recenzowane badanie, w którym zoptymalizowane frezy trzpieniowe o zmiennym kącie pochylenia linii śrubowej i zmiennej podziałce zwiększyły stabilność wobec drgań około pięciokrotnie w porównaniu z narzędziem konwencjonalnym.

  4. Munoa et al. (2016), "Chatter suppression techniques in metal cutting", CIRP Annals 65(2):785–808 (otwiera się w nowej karcie)CIRP Annals (Sabancı University repository)

    Artykuł przeglądowy CIRP omawiający metody tłumienia drgań, w tym rozwiązania oparte na konstrukcji narzędzia, wraz ze wskazówkami doboru metody do danego problemu.

  5. ISO 3338-2:2013 — Trzpienie walcowe frezów — Część 2: Charakterystyki wymiarowe trzpieni walcowych z płaszczyzną zaciskową (otwiera się w nowej karcie)ISO

    Określa wymiary trzpieni walcowych frezów z jedną lub dwiema płaszczyznami zaciskowymi (typu Weldon).

Wsparcie aplikacyjne

Projektowanie specjalnych narzędzi frezarskich we współpracy z Bauron

Potrzebują Państwo zoptymalizowanej geometrii frezów trzpieniowych, profili specjalnych lub specjalistycznych frezów do obróbki z dużym posuwem dla swojej linii obróbkowej? Zapraszamy do konsultacji z inżynierem aplikacyjnym Bauron.

Poproś o wycenę projektu Kontakt z Bauron
Wsparcie projektowe i inżynieryjne

Od szczegółów zastosowania do narzędzia gotowego do produkcji.

Bauron współpracuje z producentami przy przeglądzie geometrii narzędzia, podłoża, powłoki, wysięgu, warunków maszynowych i wymagań produkcyjnych dla standardowych i specjalnych narzędzi CNC.

Prześlij swoje wymagania
Zapytaj o cenęProjektuj narzędzie