
Kontakt z powierzchnią 3D
Promień kulisty utrzymuje styczny kontakt z konturowymi powierzchniami CAD podczas ruchu wieloosiowego.
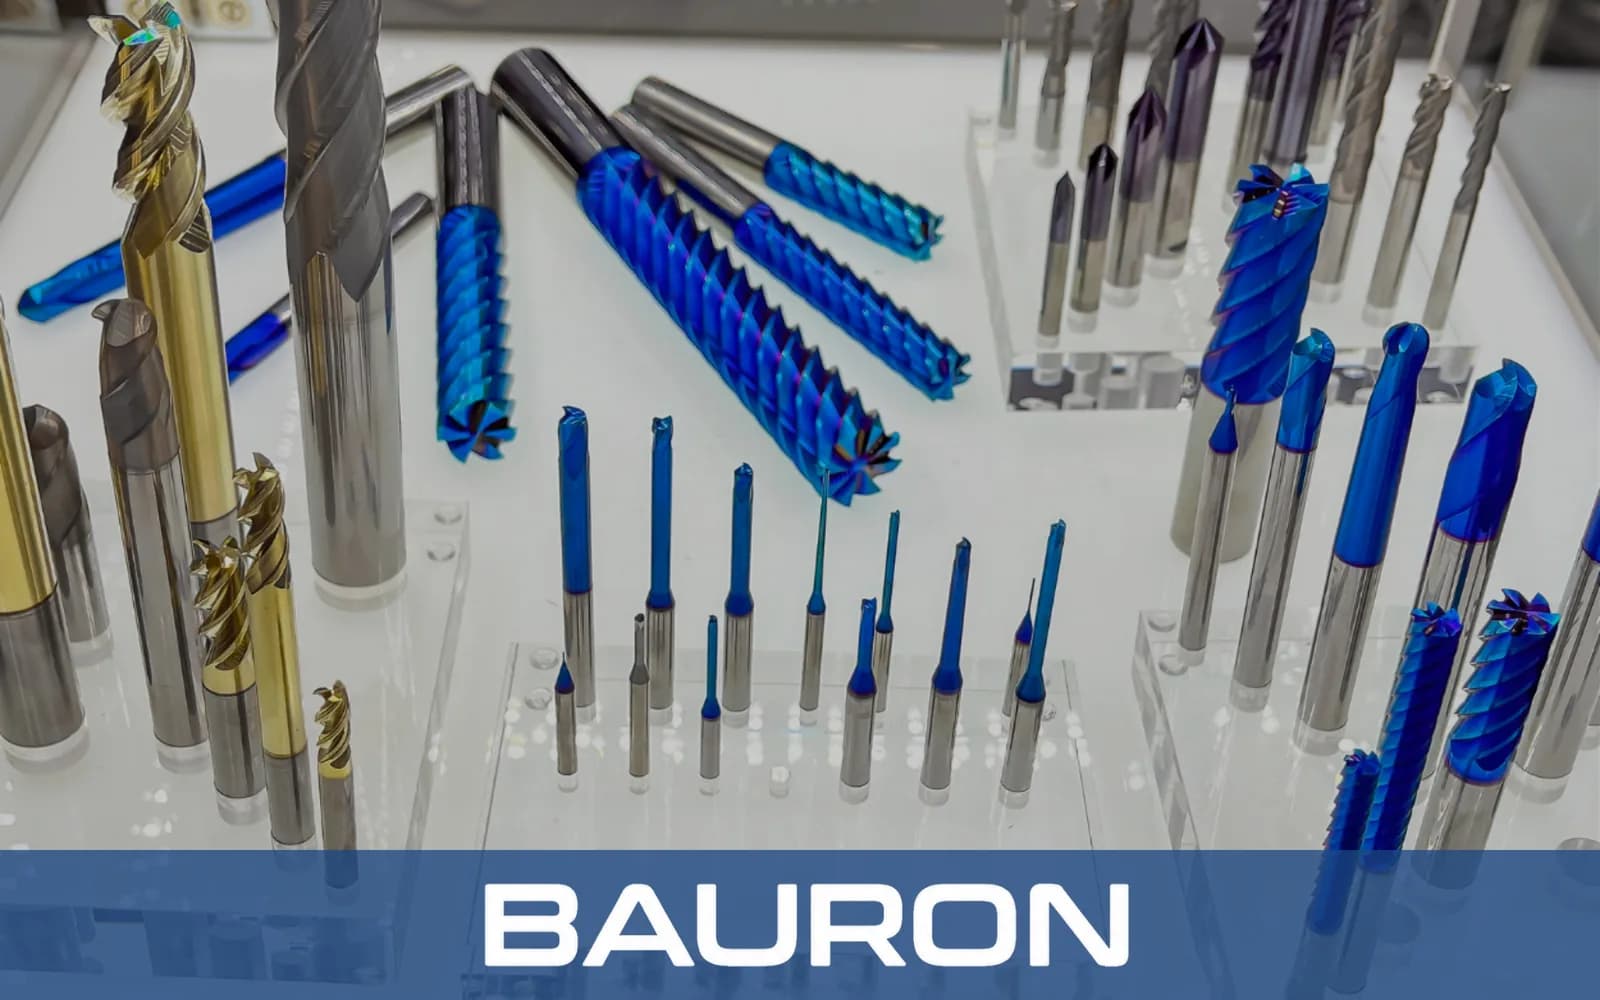
Frez kulisty, nazywany też frezem sferycznym lub kulistym frezem CNC, ma zaokrąglony czubek, w którym rowki wiórowe zbiegają się w środku promienia narzędzia. Półkulisty profil pozwala obrabiać ciągłe kontury 3D bez ostrych stopni, jakie pozostawiają frezy trzpieniowe z płaskim czołem.
Promień kulisty utrzymuje styczny kontakt z konturowymi powierzchniami CAD podczas ruchu wieloosiowego.
Rowki skrawające przez środek umożliwiają bezpośrednie wgłębianie, wejście po rampie i rzeźbienie profili 3D.
Kontrolowany krok boczny pozostawia na powierzchni niewielkie grzbiety, które można wypolerować.
Zaokrąglona geometria rozkłada siły skrawania na całym promieniu i zmniejsza miejscowe obciążenie krawędzi.
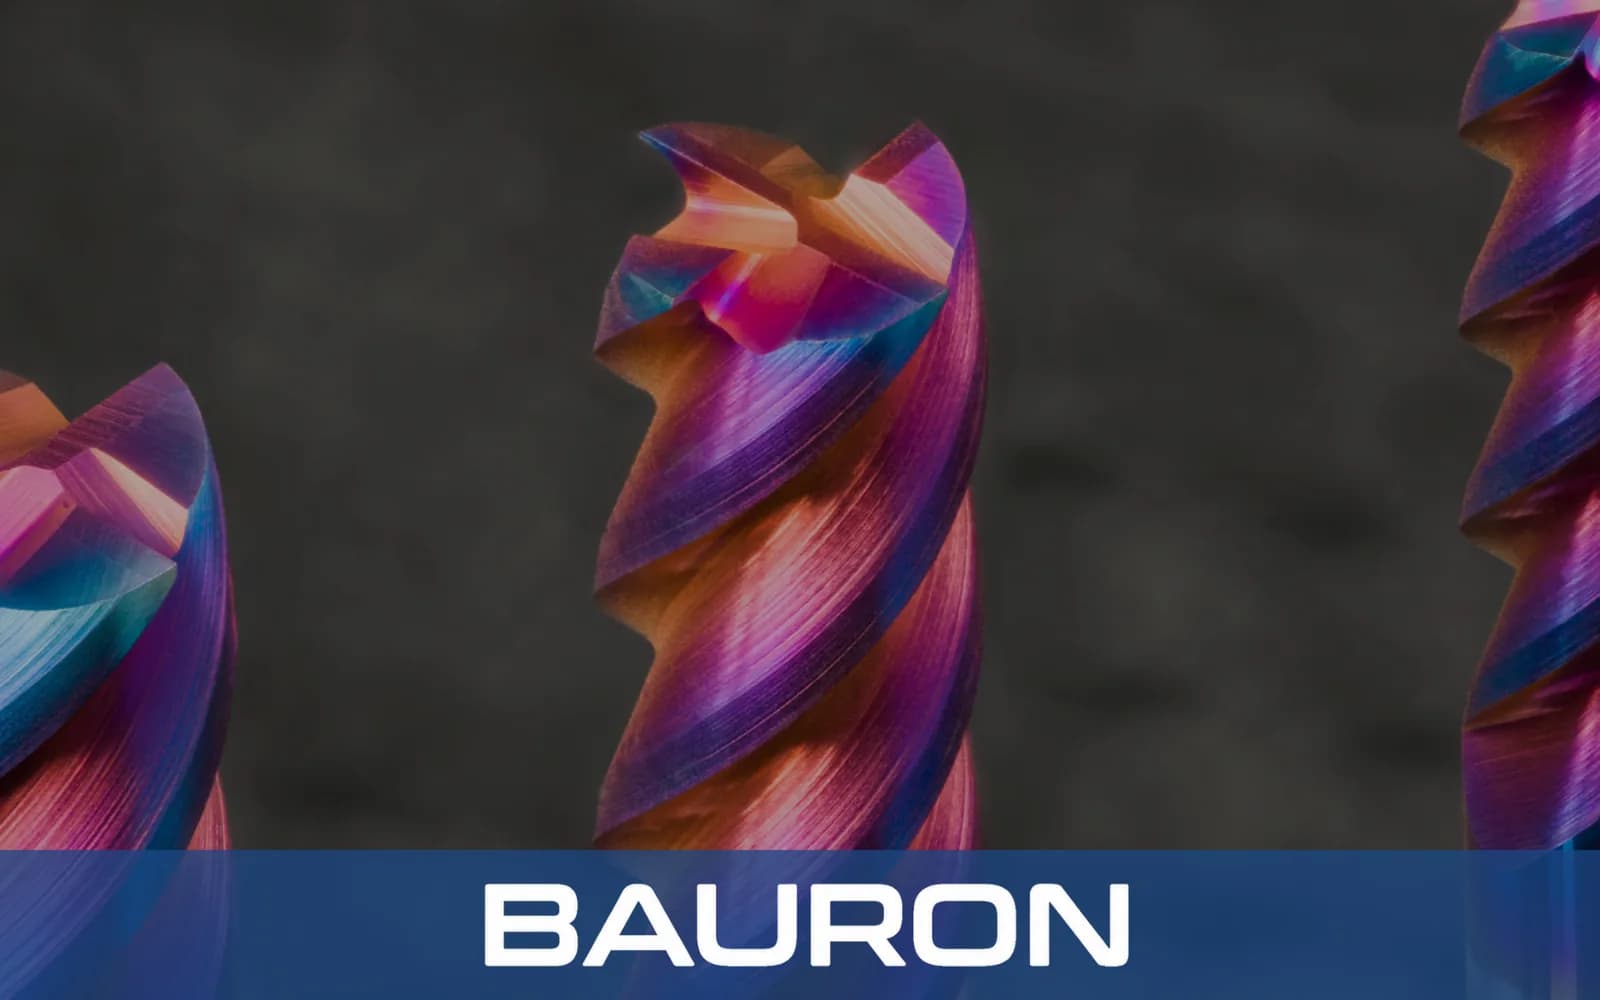
Profil kulisty zapewnia gładkie wykończenie konturów i może ograniczyć ręczne polerowanie.
Półkulista geometria rozkłada siły skrawania podczas złożonych ścieżek wieloosiowych.
Umożliwia wejście po rampie, wgłębianie po linii śrubowej, wykańczanie płaskich powierzchni i ciągłe profilowanie 5-osiowe. Frezy kuliste z szyjką prześwitową przenoszą ten sam profil do głębokich kieszeni.
Konstrukcja z pełnego węglika spiekanego wspiera kontrolę wymiarów podczas szybkich przejść wykańczających.
Swobodnie skrawające geometrie kuliste rozkładają zużycie na całym promieniu podczas ciągłego konturowania.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od 1/32" do 1"+; dostępne także wymiary metryczne od 0,5 mm do 25 mm+ |
| Liczba ostrzy | 2 ostrza do metali miękkich i aluminium; 4 ostrza do stali twardych i nierdzewnych |
| Tolerancja promienia | ±0.0002" lub ±0,005 mm |
| Rodzaj trzpienia | Prosty walcowy, z wydłużoną szyjką lub krótki |
| Skrawanie przez środek | Geometria z pełnym skrawaniem przez środek |
| Rodzaj operacji | Wykańczanie powierzchni 3D, profilowanie i obróbka wgłębna form |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| Węglik mikroziarnisty | Stale hartowane, stal nierdzewna i tytan. | Sztywność rdzenia pomaga ograniczać ugięcie podczas szybkiego wykańczania 3D. |
| Powłoka nACo / AlTiN | Hartowane stale narzędziowe do form do 65 HRC i frezowanie na sucho. | Odporność na utlenianie chroni czubek kulisty przed skutkami tarcia i temperatury. |
| Powłoka DLC / ZrN | Aluminium, miedź i stopy metali nieżelaznych. | Niskie tarcie pomaga zapobiegać zgrzewaniu się materiału na rowkach w środku narzędzia. |
Węglik mikroziarnisty zapewnia sztywność przy wykańczaniu 3D, nACo lub AlTiN sprawdza się w stalach hartowanych i frezowaniu na sucho, a DLC lub ZrN pomaga ograniczać przywieranie materiału w stopach metali nieżelaznych.
Utrzymują właściwe ustawienie wektora narzędzia podczas konturowania złożonych powierzchni 3D.
Wykonują przejścia obróbki wgłębnej przy wysokich obrotach w gniazdach form wtryskowych.
Wykorzystują narzędzia napędzane do wykonywania promieni na implantach i małych elementach toczonych w produkcji urządzeń medycznych.
Obrabia gniazda, wkładki rdzeniowe i linie podziału form wtryskowych oraz matryc do tłoczenia. Głębokie gniazda z pochyleniami technologicznymi często wykańcza się stożkowymi frezami do form wgłębnych.
Wykańcza aerodynamiczne geometrie 3D łopatek turbin i wirników, gdzie głębokie kanały międzyłopatkowe mogą wymagać stożkowego frezu kulistego.
Wykańcza wewnętrzne promienie dna, zaokrąglenia naroży i kieszenie odciążające w konstrukcjach lotniczych.
Kształtuje kontury swobodne w tworzywach sztucznych, kompozytowych płytach modelarskich i metalach nieżelaznych.
Promień obrotu dokładnie na czubku wynosi zero, więc prędkość skrawania w tym punkcie również jest zerowa. Na płaskich powierzchniach maszyna 5-osiowa może pochylić narzędzie o 15° do 30°, aby skrawanie odbywało się na zewnętrznej części promienia, gdzie prędkość jest wyższa.
Frezy 2-ostrzowe stosuje się do aluminium, miedzi i tworzyw sztucznych, gdzie otwarte rowki wiórowe ułatwiają odprowadzanie wiórów. Frezy 4-ostrzowe stosuje się do stali, stali nierdzewnej i tytanu, gdzie mocniejszy rdzeń i większa liczba krawędzi skrawających pozwalają na wyższe posuwy stołu. Ta sama zasada doboru liczby ostrzy dotyczy większości narzędzi do frezowania CNC.
Wysokość grzbietów to wysokość nieobrobionego materiału pozostającego między sąsiednimi przejściami wykańczającymi. Mniejszy krok boczny i większy promień narzędzia dają niższe grzbiety i gładszą powierzchnię.
Frez kulisty ma pełny półkulisty czubek o promieniu równym połowie średnicy i służy do rzeźbienia 3D. Frez torusowy ma płaskie czoło z zaokrąglonymi zewnętrznymi narożami i służy do obróbki den kieszeni oraz promieni przejścia dna w ściankę.
Bauron Tools może opracować specjalny frez kulisty o określonym stosunku wysięgu szyjki, tolerancji promienia kulistego, kącie pochylenia linii śrubowej i powłoce, dopasowany do wymagań 3D CAD/CAM danego zastosowania.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie specjalnych stosunków wysięgu, tolerancji promienia kulistego, kątów pochylenia linii śrubowej i powłok dobranych do zastosowania. Prosimy przesłać modele 3D i wymagania obróbkowe do przeglądu technicznego.
Skontaktuj się z inżynierią