
Wytrzymałość ściętej końcówki
Usunięcie ostrego wierzchołka wzmacnia część skrawającą, umożliwiając większe osiowe obciążenie wiórem i wyższe posuwy niż przy porównywalnym ostrym końcu.
Frezy grawerskie ze ściętym końcem to frezy grawerskie CNC, które łączą profil rowka V z geometrią skrawającą o płaskim dnie. Szlifowana mikropłaszczyzna usuwa delikatny wierzchołek o zerowym promieniu i zapewnia mocniejszą końcówkę do powtarzalnych cykli znakowania.
Usunięcie ostrego wierzchołka wzmacnia część skrawającą, umożliwiając większe osiowe obciążenie wiórem i wyższe posuwy niż przy porównywalnym ostrym końcu.
Przy kontrolowanej głębokości skrawania mikropłaszczyzna tworzy rowek o płaskim dnie i stałej szerokości. Rowki wymagające zaokrąglonego dna wykonuje się natomiast węglikowym narzędziem grawerskim z kulistym wierzchołkiem.
Precyzyjnie szlifowane krawędzie skrawające ścinają materiał, tworząc wyraźne przejścia ścianek i czyste krawędzie linii.
Wyważone profile jednoostrzowe i 2-ostrzowe pomagają ograniczyć bicie przy wysokich prędkościach obrotowych wrzeciona.
Ścięta, płaska geometria zmniejsza ryzyko wykruszenia wierzchołka, typowe dla frezów z ostrym końcem.
Określona płaszczyzna wierzchołka pomaga utrzymać szerokość rowka przy kontrolowanej wysokości Z przedmiotu obrabianego.
Mikroszlifowane rowki pozwalają tym frezom grawerskim wykonywać czyste cięcia w trudnoobrabialnych metalach i mogą ograniczyć ręczne gratowanie.
Dostępne w profilach V 30°, 45°, 60° i 90° do różnych wymagań znakowania; inne kąty analizujemy w ramach frezów specjalnych.
Wzmocniony rdzeń wierzchołka pozwala tym narzędziom grawerskim CNC pracować z wyższymi posuwami i większymi głębokościami przejść niż porównywalna geometria z ostrym końcem.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Średnice trzpienia | 1/8", 3/16", 1/4" i 6 mm |
| Kąty wierzchołkowe | Profile V 30°, 45°, 60° i 90° |
| Szerokości ścięcia wierzchołka | 0.005", 0.010", 0.015", 0.020" i 0.030"+ |
| Geometria rowków | Jednoostrzowa półokrągła, typu D lub 2-ostrzowa o płaskim profilu V |
| Rodzaj trzpienia | Prosty walcowy |
| Rodzaj operacji | Grawerowanie tekstu o płaskim dnie, numeracja seryjna i płytkie frezowanie kieszeni |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| Węglik mikroziarnisty | Stal nierdzewna, mosiądz, aluminium, tytan i tworzywa sztuczne. | Twardość rdzenia pomaga zapobiegać zaokrąglaniu krawędzi i utrzymać geometrię mikropłaszczyzny. |
| Powłoka TiAlN / AlTiN | Hartowane stale narzędziowe, stal nierdzewna i stopy żarowytrzymałe. | Stabilność termiczna pomaga chronić końcówkę z mikropłaszczyzną przed ciepłem tarcia. |
| Powłoka DLC / ZrN | Aluminium, miedź, akryl i stopy metali nieżelaznych. | Niskie tarcie pomaga ograniczyć zacieranie i przywieranie materiału do krawędzi skrawającej. |
Węglik mikroziarnisty zapewnia sztywność wierzchołka, TiAlN lub AlTiN pomaga kontrolować temperaturę w stopach żelaza, a DLC lub ZrN zmniejsza tarcie w metalach nieżelaznych i akrylu.
Włączane w cykle obróbkowe do znakowania detali, numeracji seryjnej i napisów o płaskim dnie.
Stosowane przy podwyższonych prędkościach obrotowych wrzeciona do grawerowania V i grawerowania tabliczek.
Mocowane we wrzecionach narzędzi napędzanych do nanoszenia promieniowych i osiowych napisów identyfikacyjnych na detalach toczonych.
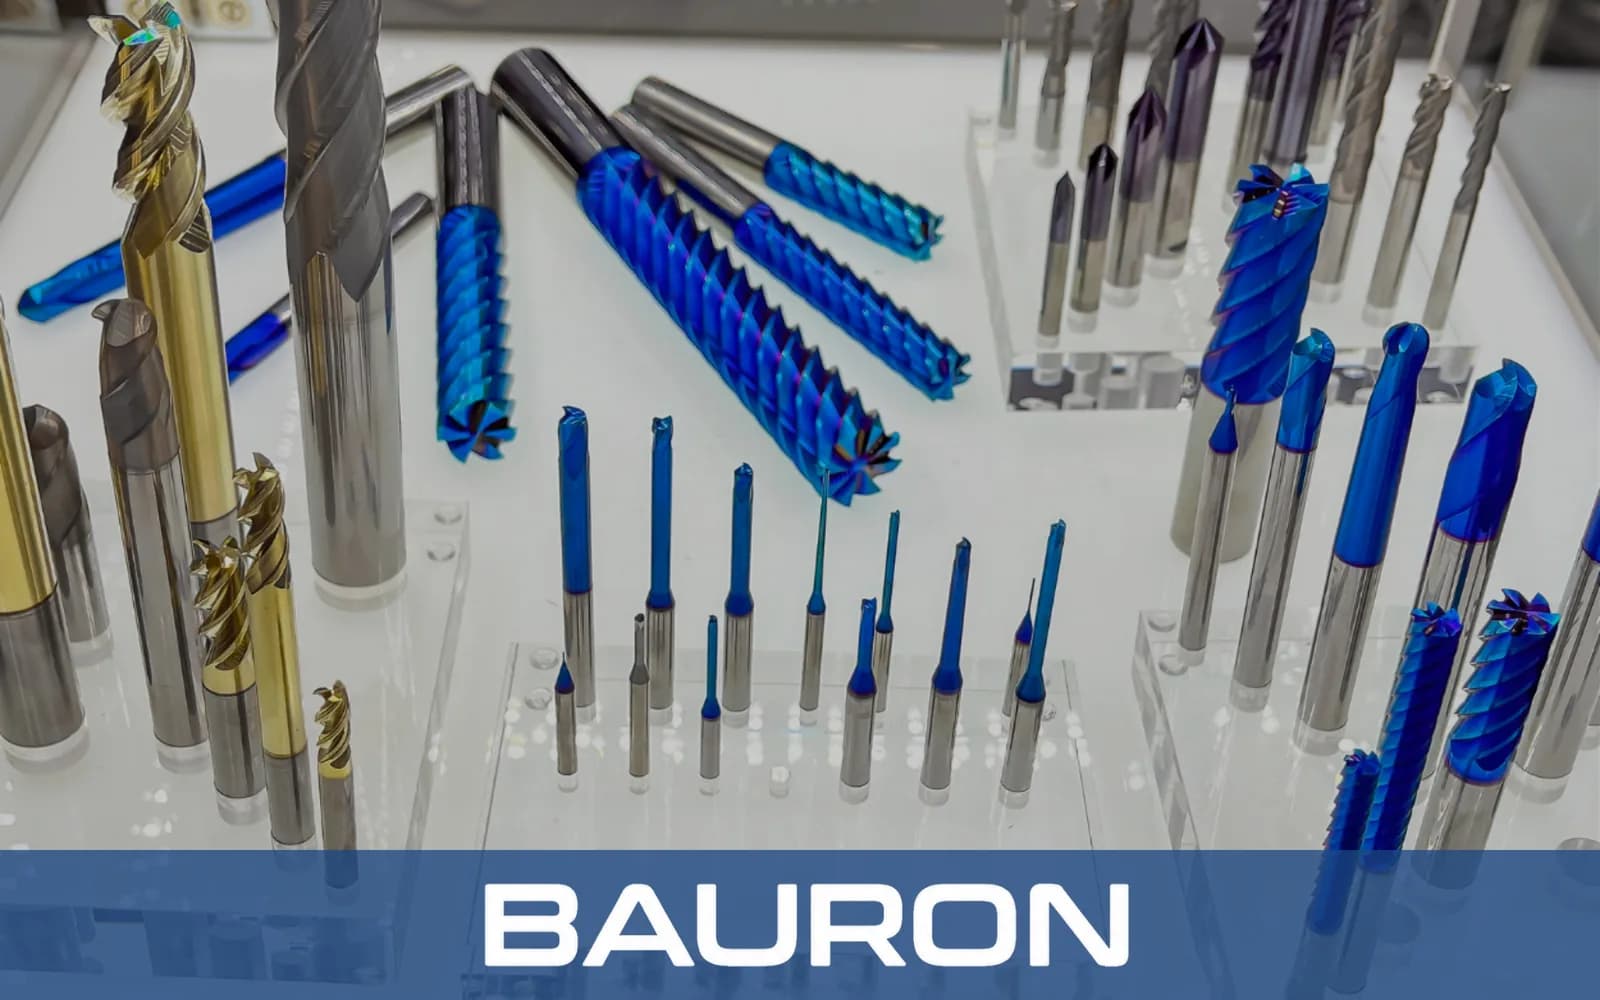
Wycina czytelny tekst o płaskim dnie, numery seryjne i logotypy na metalowych tabliczkach i tabliczkach znamionowych maszyn.
Nanosi kody matrycowe 2D, skale pozycjonujące i numery części na detalach produkcyjnych.
Wytycza szerokie kanały izolacyjne na płytkach drukowanych w produkcji elektroniki.
Usuwa materiał z wąskich, płytkich wgłębień tła w metalowych stemplach i płytach czołowych. Szersze obszary tła szybciej obrabia się małymi frezami trzpieniowymi z węglika.
Ostro zakończone narzędzie skrawające kończy się punktem o zerowym promieniu, co pozwala uzyskać bardzo wąskie linie. Frez ze ściętym końcem ma szlifowaną płaszczyznę, która wzmacnia wierzchołek, umożliwia wyższe posuwy i tworzy znaki o płaskim dnie.
Mniejsze ścięcie od 0.005" do 0.010" sprawdza się przy małym tekście, drobnych liniach i zwartych numerach seryjnych. Większe ścięcie od 0.020" do 0.030"+ warto wybrać do pogrubionych napisów, szerszych kanałów izolacyjnych PCB lub płytkich kieszeni tła.
Usunięcie delikatnego wierzchołka pomaga narzędziu zachować określoną geometrię końcówki przez cały okres produkcji. Stabilna geometria końcówki zapewnia powtarzalną szerokość linii znaków i profile głębokości, o ile proces jest właściwie kontrolowany.
Typowe prędkości obrotowe wrzeciona wynoszą od 15 000 do 35 000 obr./min, a wzmocniona płaszczyzna umożliwia wyższe posuwy i głębsze skrawanie niż ostry wierzchołek. Ostateczne parametry zależą od szerokości ścięcia, materiału, zamocowania i maszyny.
Bauron Precision Tools może przeanalizować specjalne kąty wierzchołkowe, szerokości mikropłaszczyzny, wydłużony wysięg trzpienia oraz powłoki TiAlN lub DLC dobrane do zastosowania.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie specjalnych geometrii, specjalistycznych powłok i wymagań grawerowania frezami ze ściętym końcem dostosowanych do zastosowania.
Skontaktuj się z inżynierią