
Naprzemienne skrawanie śrubowe
Naprzemienne prawo- i lewoskrętne kąty zębów stopniowo ścinają materiał po przeciwnych stronach rowka.
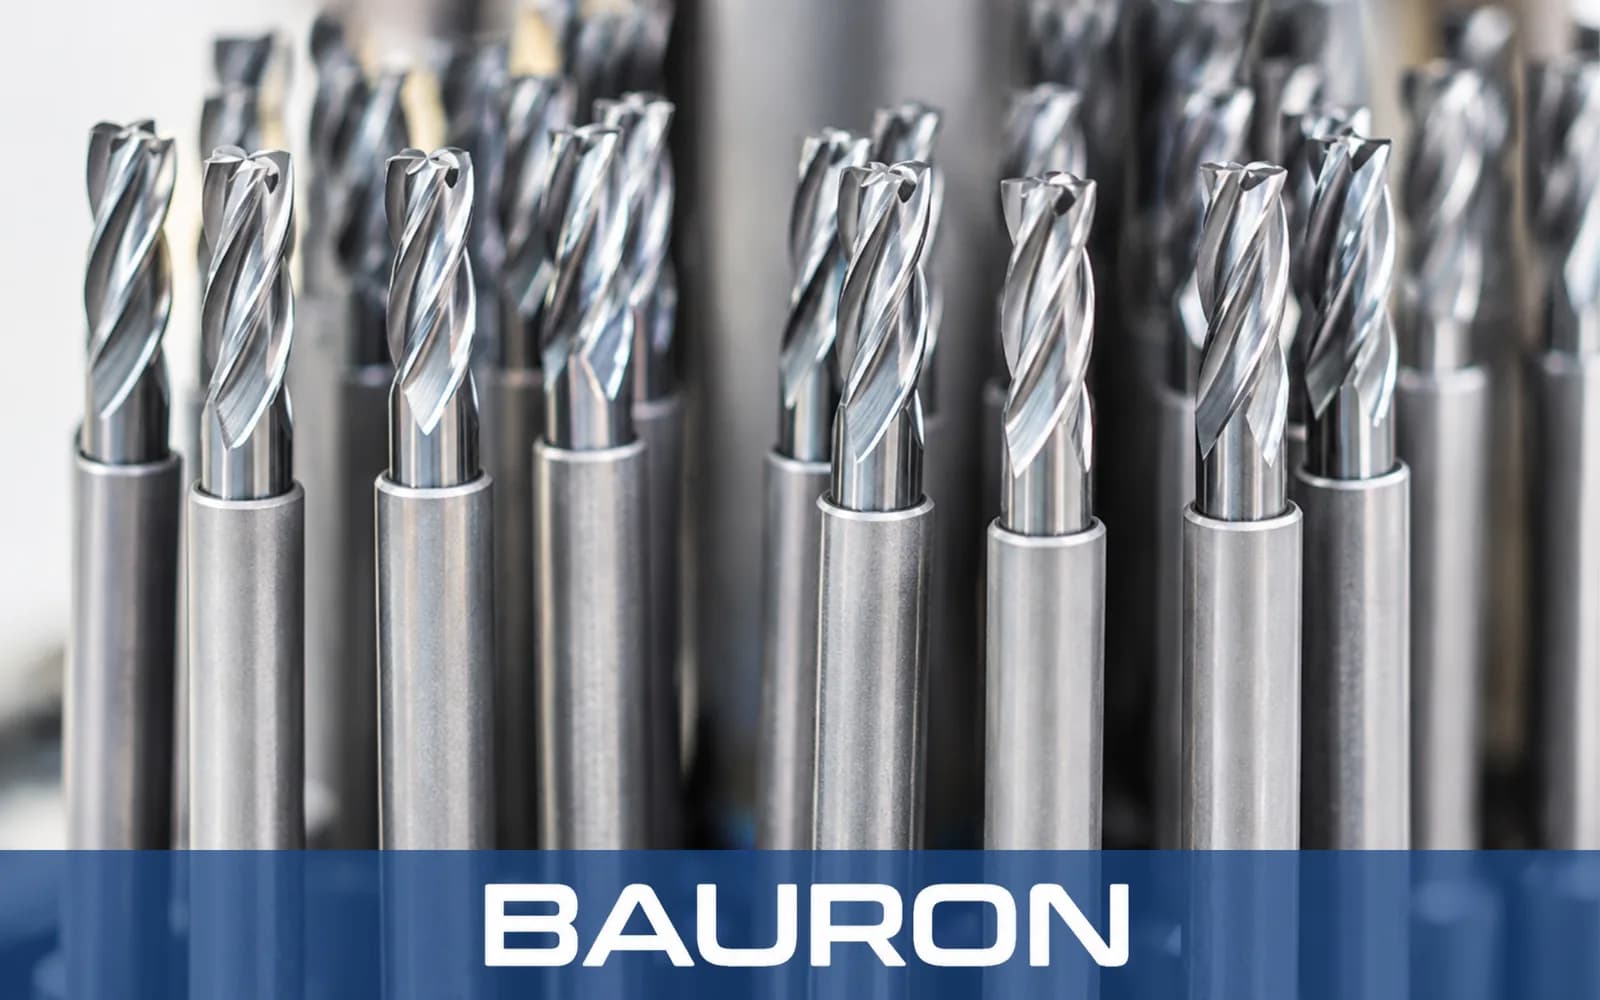
Frez wpustowy z zębami naprzemiennymi to frez do rowków wpustowych typu Woodruff przeznaczony do promieniowego frezowania rowków w trudnoobrabialnych materiałach. Naprzemienne osiowe kąty natarcia rozkładają zaangażowanie ostrzy i zakłócają drgania harmoniczne, które we frezach z zębami prostymi mogą powodować drgania i ugięcie narzędzia.
Naprzemienne prawo- i lewoskrętne kąty zębów stopniowo ścinają materiał po przeciwnych stronach rowka.
Przestawione zaangażowanie zębów zakłóca drgania rezonansowe podczas wymagających przejść przy frezowaniu rowków.
Naprzemienne kąty natarcia kierują wióry poza strefę skrawania, ograniczając ich zakleszczanie.
Szlifowane łysinki zębów zapewniają równoległą szerokość rowka i kontrolowane pasowanie wpustu.
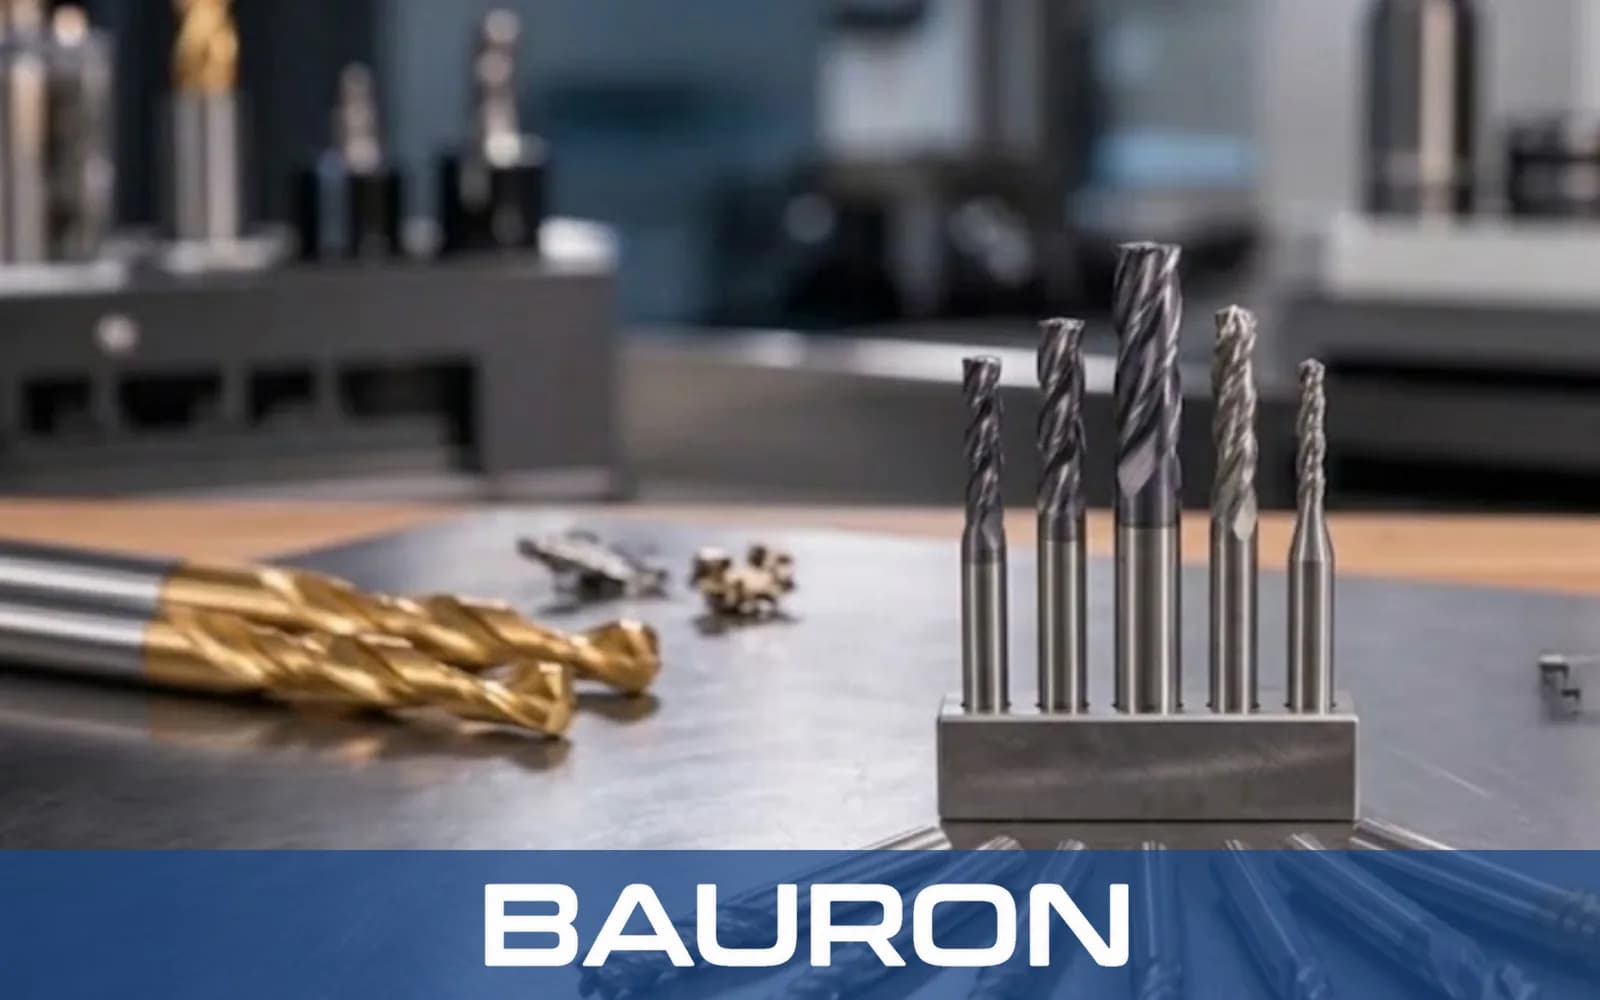
Naprzemienne zęby osiowe zakłócają drgania harmoniczne i pomagają uzyskać gładsze ścianki rowka.
Lepsze odprowadzanie wiórów może umożliwić wyższe posuwy promieniowe niż geometria z zębami prostymi.
Stopniowe ścinanie może obniżyć moment obrotowy wrzeciona i boczny nacisk na narzędzie.
Precyzyjnie szlifowane profile zębów zapewniają powtarzalne wymiary rowków wpustowych. Gdy rowek wymaga zaokrąglonego dna, stosuje się natomiast frez do rowków wpustowych z pełnym promieniem.
Sprawne usuwanie wiórów ogranicza ich ponowne skrawanie i pomaga chronić krawędzie skrawające przed zużyciem termicznym.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic frezu | Od 1/2" do 2"+; standardowe rozmiary Woodruffa wg ANSI od 404 do 1212+ |
| Zakres szerokości frezu | Od 1/16" do 1/2"+; dostępne także metryczne od 2 mm do 12 mm+ |
| Geometria zębów | Zęby naprzemienne o przemiennym prawo- i lewoskrętnym pochyleniu osiowym |
| Liczba ostrzy | Od 8 do 18+ zębów obwodowych, zależnie od średnicy części skrawającej |
| Rodzaj trzpienia | Prosty walcowy lub z płaszczyzną Weldon |
| Rodzaj operacji | Promieniowe frezowanie rowków wpustowych, gniazd pod wpusty Woodruffa i rowków pod pierścienie osadcze |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| Pełny węglik spiekany | Stal nierdzewna, tytan, stale hartowane i produkcja wielkoseryjna. | Wysoka sztywność ogranicza ugięcie i pozwala kontrolować szerokość rowka. |
| HSS-Co (stal kobaltowa) | Frezowanie na maszynach konwencjonalnych, skrawanie przerywane i produkcja średnioseryjna. | Odporność na udary pomaga zapobiegać wykruszaniu zębów podczas wymagających przejść promieniowych. |
| Powłoka TiAlN / AlTiN | Stale stopowe, żeliwo i frezowanie na sucho w wysokiej temperaturze. | Twardość w wysokiej temperaturze pomaga chronić obwodowe krawędzie skrawające przed zużyciem ściernym. |
Pełny węglik spiekany zapewnia sztywność przy produkcyjnym frezowaniu rowków, HSS-Co daje odporność na udary przy obróbce ręcznej lub skrawaniu przerywanym, a TiAlN lub AlTiN sprawdza się przy obróbce stopów żelaza w wysokiej temperaturze.
Realizują zautomatyzowane cykle frezowania rowków wpustowych w wałach i obudowach.
Frezują osiowe i promieniowe rowki wpustowe bezpośrednio na toczonych wałach w jednym zamocowaniu.
Stosowane w działach utrzymania ruchu i warsztatach naprawczych do ręcznego frezowania rowków wpustowych.
Wykonuje rowki pod wpusty Woodruffa i równoległe rowki wpustowe w wałach napędowych o wysokiej wytrzymałości.
Obrabia wewnętrzne i zewnętrzne rowki pod pierścienie osadcze w otworach i wałach ze stopów.
Wykonuje wąskie, głębokie rowki w stali nierdzewnej, tytanie i ulepszonej cieplnie stali narzędziowej. Szersze kanały teowe w płytach mocujących wykonuje się frezem do rowków teowych w stali.
Wykonuje rowki wpustowe na wałach przekładni, wirnikach pomp i sprzęgłach napędowych dla przemysłu maszyn budowlanych i innych maszyn ciężkich.
Zęby proste wchodzą w materiał całą powierzchnią przy tej samej orientacji osiowej. Naprzemienne zęby śrubowe ścinają materiał stopniowo, zmniejszając opór skrawania i drgania oraz poprawiając jakość ścianek rowka w trudnoobrabialnych materiałach.
Nie. Standardowe frezy do rowków wpustowych nie skrawają przez środek i są przeznaczone do dosuwu promieniowego oraz frezowania bocznego. Przed dosuwem promieniowym frez należy ustawić poza przedmiotem obrabianym lub w przygotowanej strefie wejścia.
Pełny węglik spiekany sprawdza się w sztywnej, szybkiej produkcji CNC, przy wąskich tolerancjach rowków wpustowych lub w twardych materiałach powyżej 30 HRC. HSS-Co jest lepszym wyborem na mniej sztywnych maszynach konwencjonalnych, przy skrawaniu przerywanym lub w małoseryjnych naprawach, gdzie liczy się udarność.
Numery frezów Woodruffa wg ANSI określają nominalną szerokość i średnicę. Na przykład frez nr 606 ma szerokość 6/32" (3/16") i średnicę 6/8" (3/4"). Wybrany rozmiar należy zweryfikować z wpustem i rysunkiem detalu.
Bauron może przeanalizować niestandardowe średnice części skrawającej, specjalne szerokości rowków, wydłużone prześwity szyjki oraz powłoki TiAlN lub nACo dobrane do zastosowania. Zapytania są realizowane tak jak w przypadku innych frezów specjalnych – na podstawie rysunku detalu.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie specjalnych narzędzi z węglika, specjalistycznych powłok i wymagań dotyczących frezów wpustowych z zębami naprzemiennymi dostosowanych do zastosowania.
Skontaktuj się z inżynierią