
Skrawanie kątowe
Ukośne krawędzie skrawające ścinają materiał, tworząc równomierne fazy o kącie wierzchołkowym 60°, 90° lub 120°.
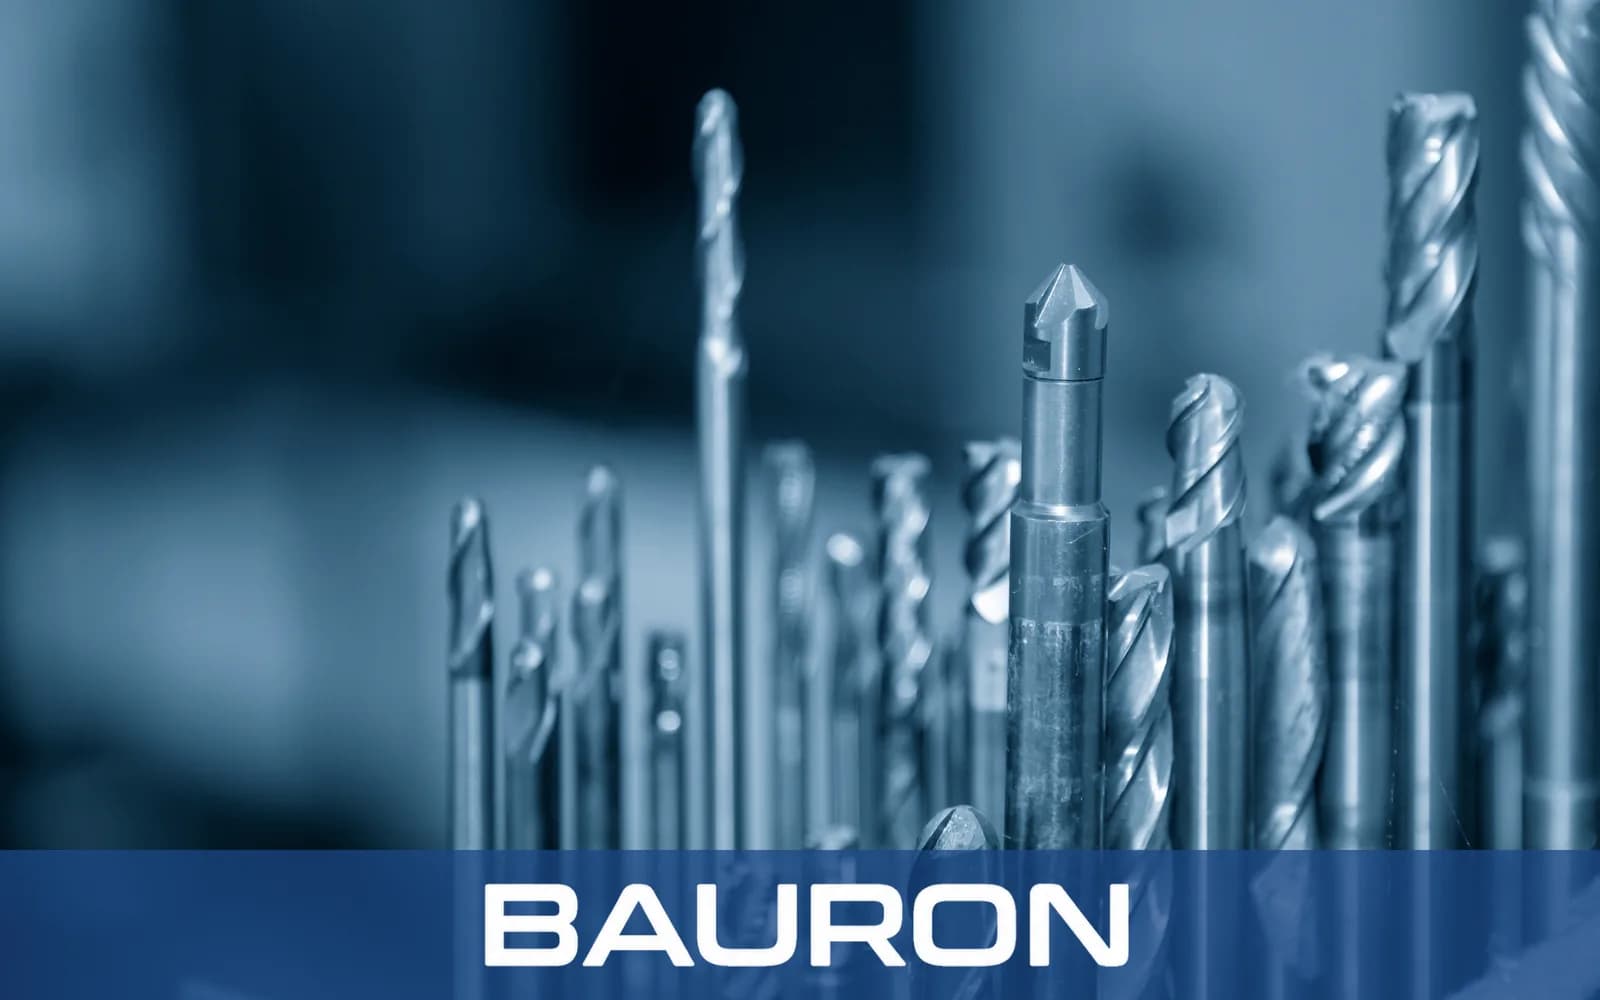
Frezy do fazowania z ostrym końcem to stożkowe narzędzia frezarskie z ostrym wierzchołkiem o zerowym promieniu. W odróżnieniu od frezu do fazowania ze ściętym końcem ostra geometria pozwala wejść w małe otwory, ciasne naroża wewnętrzne i wąskie rowki V.
Ukośne krawędzie skrawające ścinają materiał, tworząc równomierne fazy o kącie wierzchołkowym 60°, 90° lub 120°.
Ostry wierzchołek dociera do małych otworów i ciasnych wnęk, w których nie zmieści się narzędzie z płaskim czołem.
Jedno narzędzie może wykonywać fazowanie górnych krawędzi, pogłębianie stożkowe, fazowanie pod kątem 45° i drobne grawerowanie V.
Polerowane łysinki rowków wiórowych ograniczają zadziory i ślady drgań na fazie.
Dociera do dna ciasnych kątów wewnętrznych i otworów o małej średnicy.
W odpowiednich zastosowaniach może zastąpić osobne narzędzia do gratowania, pogłębiania stożkowego i grawerowania.
Zapewnia czyste profile faz i może ograniczyć ręczne gratowanie przy stole.
Jako frez do fazowania z pełnego węglika spiekanego narzędzie jest odporne na zginanie, co sprzyja stałej szerokości fazy na długich ścieżkach narzędzia.
Standardowe kąty wierzchołkowe 60°, 90° i 120° odpowiadają różnym oznaczeniom faz na rysunkach.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od 1/8" do 3/4"; dostępne także wymiary metryczne od 3 mm do 20 mm |
| Profil wierzchołka | Ostry wierzchołek o zerowym promieniu |
| Kąty wierzchołkowe | 60°, 90° i 120°; dostępne kąty specjalne |
| Liczba ostrzy | 2 ostrza do tworzyw sztucznych i metali nieżelaznych; 4 ostrza do stali i trudnoobrabialnych stopów |
| Rodzaj trzpienia | Prosty walcowy lub Weldon |
| Rodzaj operacji | Gratowanie krawędzi, pogłębianie stożkowe, rowkowanie i grawerowanie |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| Pełny węglik spiekany | Stal nierdzewna, tytan i stopy żarowytrzymałe. | Sztywność sprzyja stałej szerokości fazy. |
| Powłoka TiAlN / AlTiN | Stale hartowane, żeliwo i frezowanie na sucho. | Odporność na utlenianie chroni ostry wierzchołek przed zużyciem termicznym. |
| Powłoka DLC / ZrN | Aluminium, miedź i metale nieżelazne. | Niskie tarcie pomaga zapobiegać narostowi na krawędzi w rowkach fazujących. |
Pełny węglik spiekany zapewnia sztywność, TiAlN lub AlTiN sprawdza się w twardszych materiałach i przy skrawaniu na sucho, a DLC lub ZrN pomaga ograniczać przywieranie materiału w zastosowaniach z metalami nieżelaznymi.
Włączają frezy do zautomatyzowanych cykli gratowania konturów 2D i 3D po wykończeniu profilu frezami trzpieniowymi z węglika spiekanego.
Wykorzystują narzędzia napędzane do gratowania otworów poprzecznych w detalach toczonych i krawędzi elementów ukośnych.
Wykonują szybkie rowkowanie V, fazowanie krawędzi i grawerowanie w tworzywach sztucznych i blachach aluminiowych.
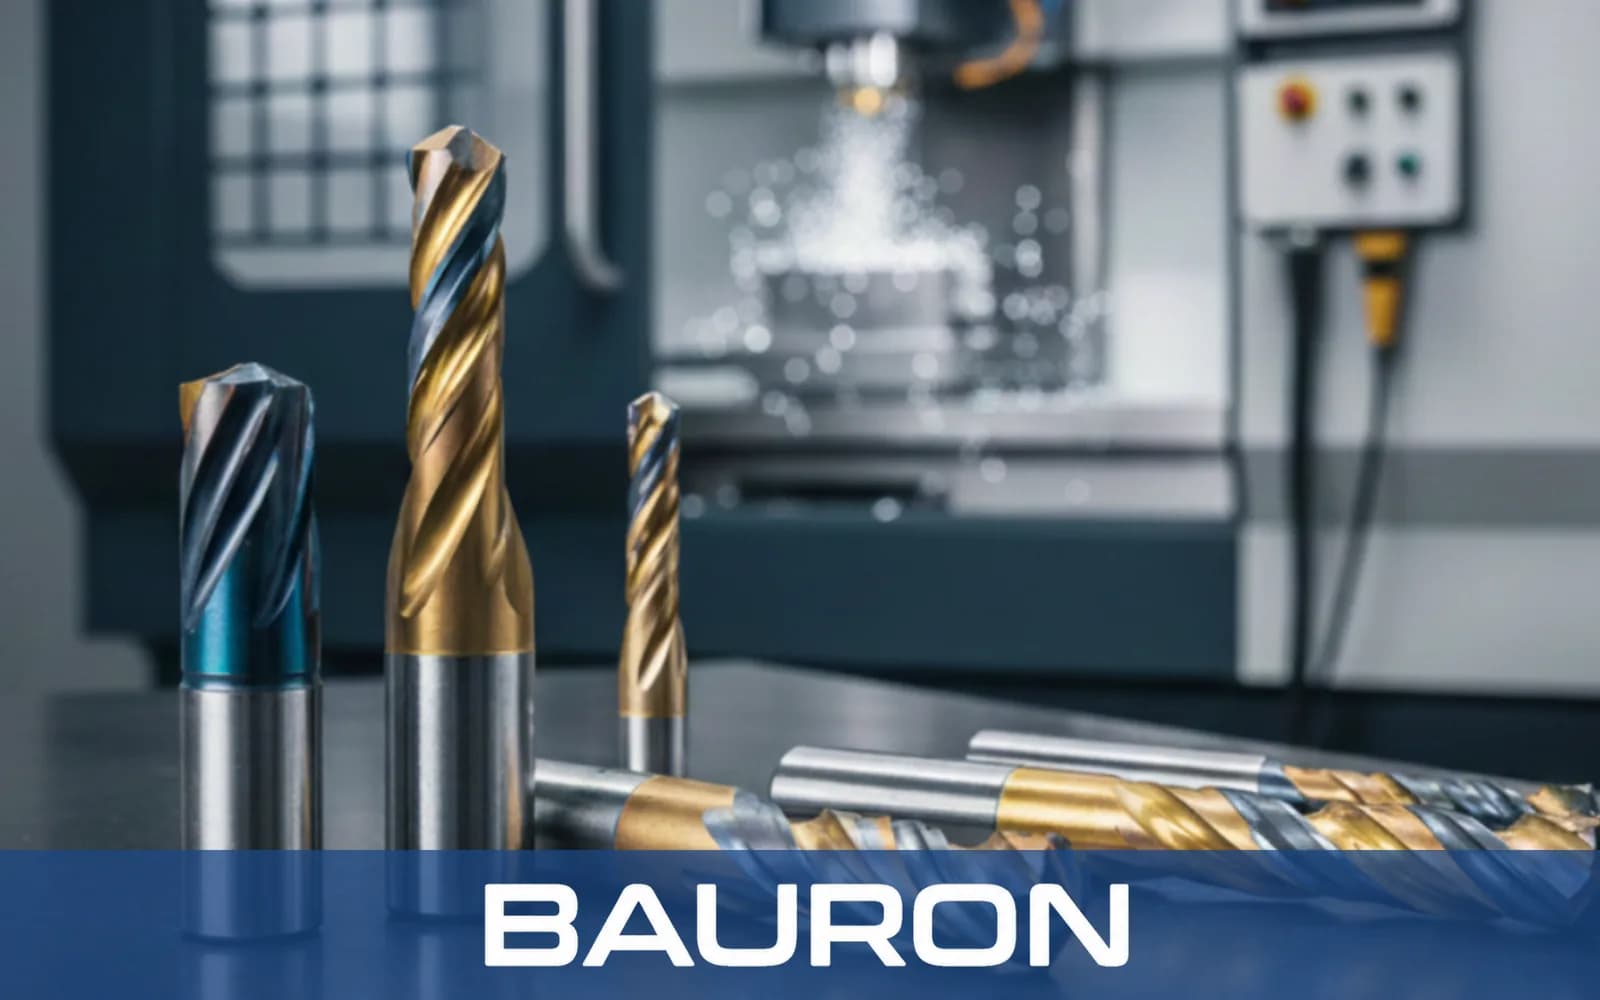
Usuwa zadziory z wstępnie wywierconych otworów i ostrych frezowanych krawędzi w zautomatyzowanej produkcji CNC. W przypadku otworów wierconych i fazowanych w jednym przejściu osobną operację gratowania może zastąpić wiertło fazujące.
Fazuje wloty otworów o małej średnicy pod łby śrub z łbem stożkowym w zespołach wytwarzanych w produkcji ogólnej.
Wykonuje numery seryjne, znaczniki ustawcze i wąskie kanały przepływowe.
Podąża za konturem obwodu części, wykonując fazy wzdłuż ukośnych powierzchni 3D.
Frez z ostrym końcem kończy się wierzchołkiem o zerowym promieniu, który może wejść w małe otwory i wąskie naroża wewnętrzne. Frez fazujący ze ściętym końcem ma niezerową średnicę wierzchołka, co zwiększa jego wytrzymałość przy większych fazach, ale ogranicza dostęp.
Ponieważ prędkość skrawania dokładnie w wierzchołku wynosi zero, ścieżkę narzędzia należy przesunąć tak, aby skrawanie odbywało się środkową częścią rowka fazującego, a nie samym wierzchołkiem.
Tak. Ostry wierzchołek i określony kąt pozwalają wykonywać numery seryjne, logotypy, znaczniki ustawcze i wąskie kanały przepływowe w metalach i tworzywach sztucznych.
Kąt wierzchołkowy 90° daje fazę 45° i jest powszechnie stosowany do gratowania. Bauron zaleca kąt 60° do rowków o ostrym kącie lub określonych faz gwintów, a 120° do płytkiego gratowania i pogłębiania stożkowego w blachach.
Bauron Precision Tools może wykonać frezy o niestandardowych kątach wierzchołkowych, np. 82° lub 100°, z wydłużoną szyjką, specjalną liczbą ostrzy i powłokami dobranymi do zastosowania.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie frezów specjalnych o specjalnych kątach wierzchołkowych, z wydłużonymi szyjkami, specjalną liczbą ostrzy i powłokami dobranymi do zastosowania. Prosimy przesłać rysunki i wymagania obróbkowe do przeglądu technicznego.
Skontaktuj się z inżynierią