
Aluminium i stopy metali nieżelaznych
Lustrzanie polerowane rowki, dodatnie kąty natarcia oraz powłoki DLC lub ZrN ułatwiają usuwanie wiórów z głębokich kieszeni.
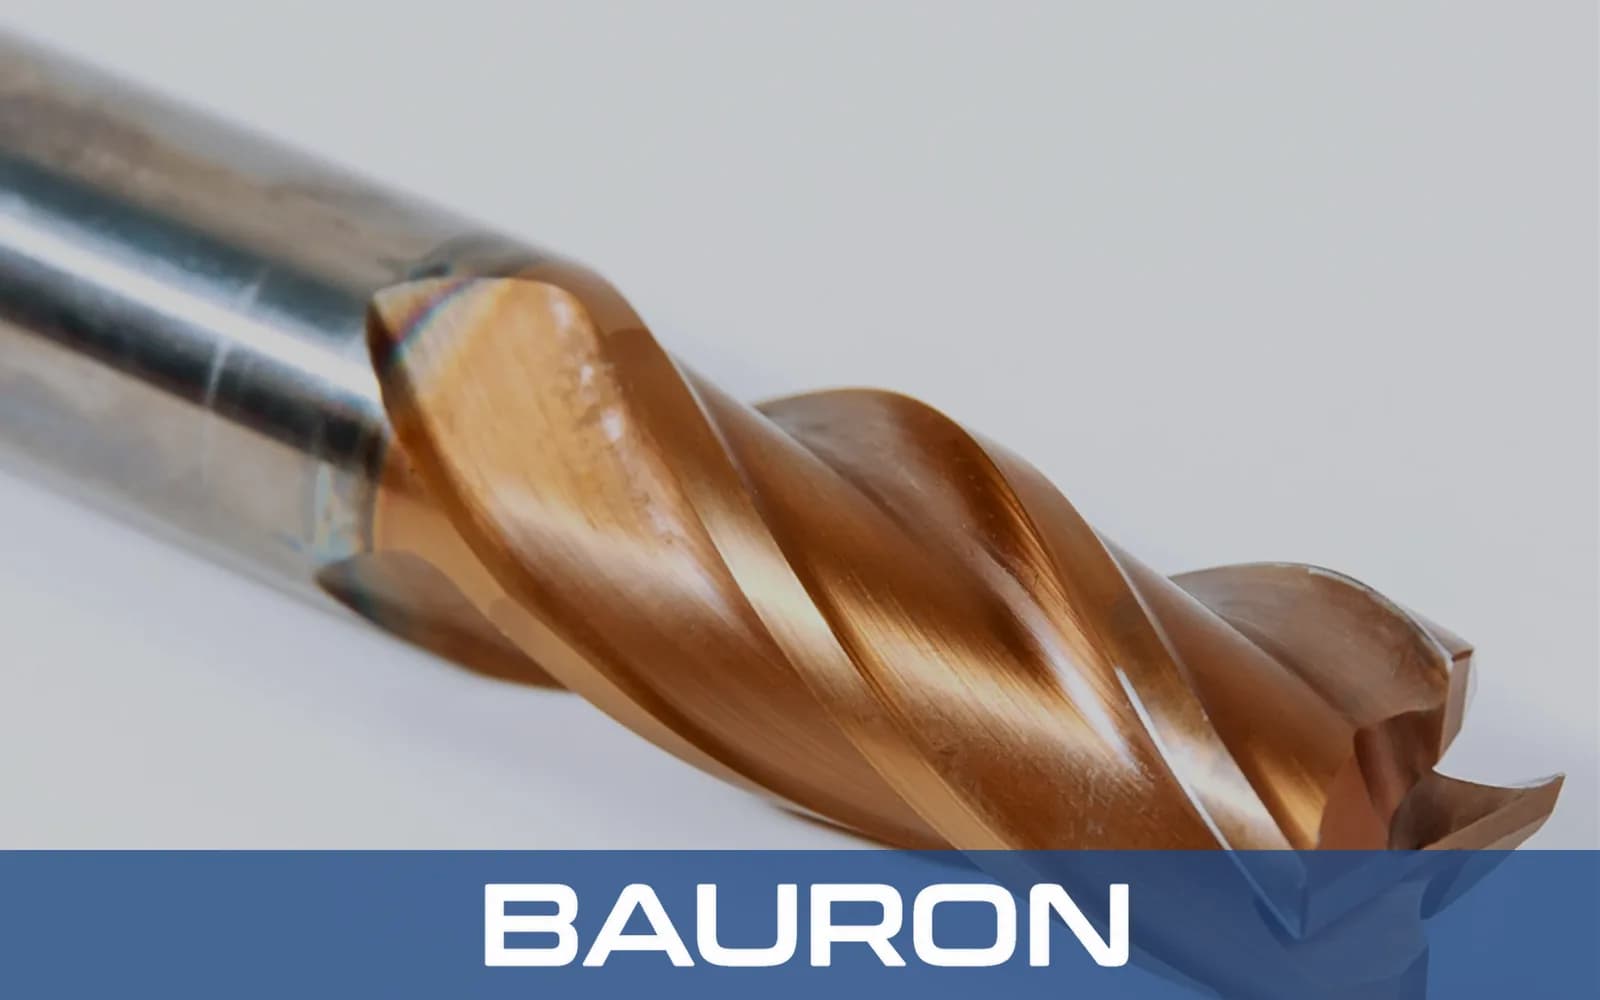
Głębokie gniazda i wysokie pionowe ścianki mogą powodować ocieranie, drgania i przedwczesne pęknięcie standardowych frezów trzpieniowych z prostym trzpieniem. Frez z podcięciem szyjki, nazywany też frezem ze zwężoną szyjką, ma szyjkę szlifowaną na średnicę nieco mniejszą od średnicy części skrawającej, dzięki czemu może profilować głębokie gniazda przy ograniczonym kontakcie ze ściankami bocznymi.
Lustrzanie polerowane rowki, dodatnie kąty natarcia oraz powłoki DLC lub ZrN ułatwiają usuwanie wiórów z głębokich kieszeni.
Rowki o zmiennym kącie pochylenia linii śrubowej z powłokami PVD AlTiN lub nACo sprawdzają się w 316L, Inconelu i tytanie – stopach szeroko stosowanych w branży energetycznej.
Sztywne rdzenie z węglika i mikrohonowane krawędzie skrawające są przeznaczone do wykańczania głębokich gniazd matryc w materiałach o twardości do 65+ HRC.
Ostre krawędzie skrawające przecinają włókna, ograniczając narost na krawędzi i odkształcenia termiczne.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Podcięcie szyjki i wysięg | Specjalne średnice szyjki, długości wysięgu i stosunki długości do średnicy |
| Profile skrawające | Specjalne promienie naroża, profile kuliste i kombinacje średnic stopniowanych |
| Powłoki | Powłoki PVD AlTiN, DLC, ZrN i nACo dobrane do obrabianego materiału |
| Dane do produkcji | Techniczne pliki CAD, rysunki lub fizyczne próbki narzędzi |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| DLC / ZrN | Aluminium i stopy metali nieżelaznych. | Polerowane rowki o dużym dodatnim kącie natarcia ułatwiają odprowadzanie wiórów z głębokich kieszeni. |
| PVD AlTiN / nACo | Stal nierdzewna 316L, Inconel, tytan i inne nadstopy. | Powłoki odporne na ciepło w połączeniu z rowkami o zmiennym kącie pochylenia przeciwdziałają umocnieniu materiału i drganiom. |
| Węglik mikrohonowany | Stale hartowane i stopy na formy do 65+ HRC. | Sztywne rdzenie umożliwiają szybkie wykańczanie głębokich gniazd matryc. |
| Ostra geometria bez powłoki | Tworzywa konstrukcyjne i kompozyty. | Ostre krawędzie przecinają włókna, ograniczając narost na krawędzi i odkształcenia termiczne. |
Bauron łączy polerowaną geometrię o niskim tarciu ze stopami metali nieżelaznych, odporne na ciepło powłoki PVD ze stalami nierdzewnymi i nadstopami, sztywny węglik ze stalami hartowanymi, a ostre krawędzie z tworzywami sztucznymi i kompozytami.
Sięgają do głębokich kieszeni i gniazd, gdzie podcięta szyjka omija ścianki boczne i zapobiega ocieraniu trzpienia.
Wykonują frezowanie z dużym wysięgiem i poza osią na detalach toczonych bez kontaktu szyjki z przedmiotem obrabianym.
Wykańczają głębokie rdzenie i gniazda, gdzie zwiększony wysięg i prześwit szyjki chronią powierzchnię ścianek.
Obrabiają wewnętrzne odsadzenia 90 stopni i dna głębokich rowków bez kolizji ze ściankami. Przy płytkich elementach krótszą i sztywniejszą alternatywą są standardowe frezy walcowe.
Wykańczają gniazda form 3D, złożone promienie i powierzchnie swobodne w głębokich kieszeniach.
Łączą zaokrąglone naroża frezu z promieniem naroża ze zwężoną szyjką, aby rozkładać siły podczas zgrubnej obróbki głębokich gniazd.
Stosunki wysięgu do średnicy, takie jak 3xD, 5xD, 8xD i 10xD, odpowiadają różnym głębokościom kieszeni.
W porównaniu ze standardowymi frezami trzpieniowymi CNC podcięta szyjka za rowkami skrawającymi ogranicza kontakt trzpienia ze ściankami bocznymi podczas frezowania głębokich gniazd, zmniejszając tarcie, nagrzewanie i drgania.
Wyeliminowanie kontaktu trzpienia skupia skrawanie na krawędzi, zapewnia miejsce na wióry, zmniejsza ryzyko zakleszczenia i może poprawić jakość powierzchni w głębokich kieszeniach.
Do stali i stopów stosuje się zwykle trzy lub cztery ostrza, aby zrównoważyć wytrzymałość rdzenia z pojemnością rowków wiórowych. Dwa lub trzy ostrza zapewniają większe rowki wiórowe przy obróbce aluminium i innych metali nieżelaznych.
Bauron Tools może szlifować narzędzia o określonych średnicach szyjki, długościach wysięgu i geometriach rowków zgodnie z wymaganiami rysunku.
Aby zminimalizować ugięcie, należy wybrać najkrótszy wysięg szyjki wystarczający dla głębokości kieszeni, stosować dynamiczne/trochoidalne ścieżki narzędzia utrzymujące małe zaangażowanie promieniowe oraz dobrać frez o grubszym rdzeniu lub ze wzmocnionym promieniem naroża, który równomiernie rozkłada siły skrawania.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie wymagań narzędziowych. Zespół inżynierów współpracuje z klientami przy specjalnych geometriach, specjalistycznych powłokach i złożonych wyzwaniach obróbkowych.
Skontaktuj się z inżynierią