
Skrawanie ścianek z pochyleniem
Kąt stożka korpusu pozwala bezpośrednio obrabiać pochylone ścianki detalu i ogranicza liczbę przejść frezowania schodkowego.
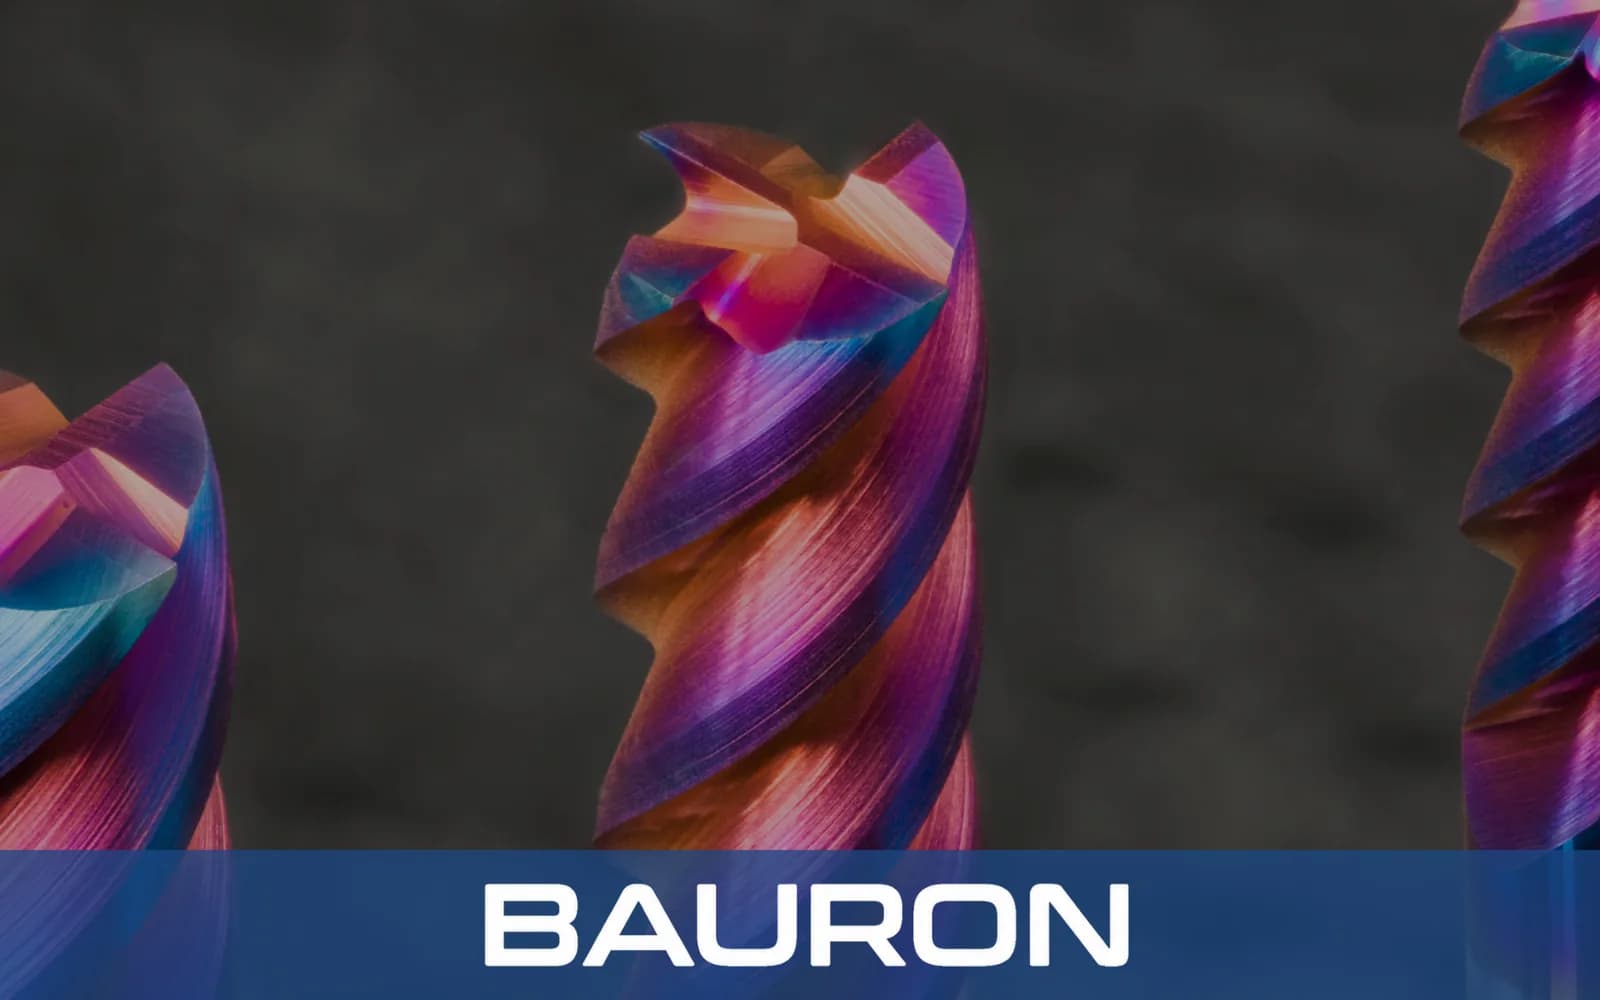
Frez stożkowy kulisty, nazywany też stożkowym frezem z końcówką kulistą, łączy elastyczność frezu kulistego w kształtowaniu powierzchni ze sztywnością stożkowego rdzenia. Jego rowki rozszerzają się od małego kulistego wierzchołka w kierunku trzpienia, co pozwala obrabiać strome ścianki i głębokie kieszenie form przy mniejszym ugięciu.
Kąt stożka korpusu pozwala bezpośrednio obrabiać pochylone ścianki detalu i ogranicza liczbę przejść frezowania schodkowego.
Kulisty wierzchołek utrzymuje styczny kontakt z powierzchniami aerodynamicznymi i powierzchniami gniazd matryc.
Rosnąca grubość rdzenia przeciwdziała drganiom i ugięciu podczas głębokich zagłębień osiowych.
Spiralne rowki wyprowadzają wióry z głębokich, ciasnych gniazd form.
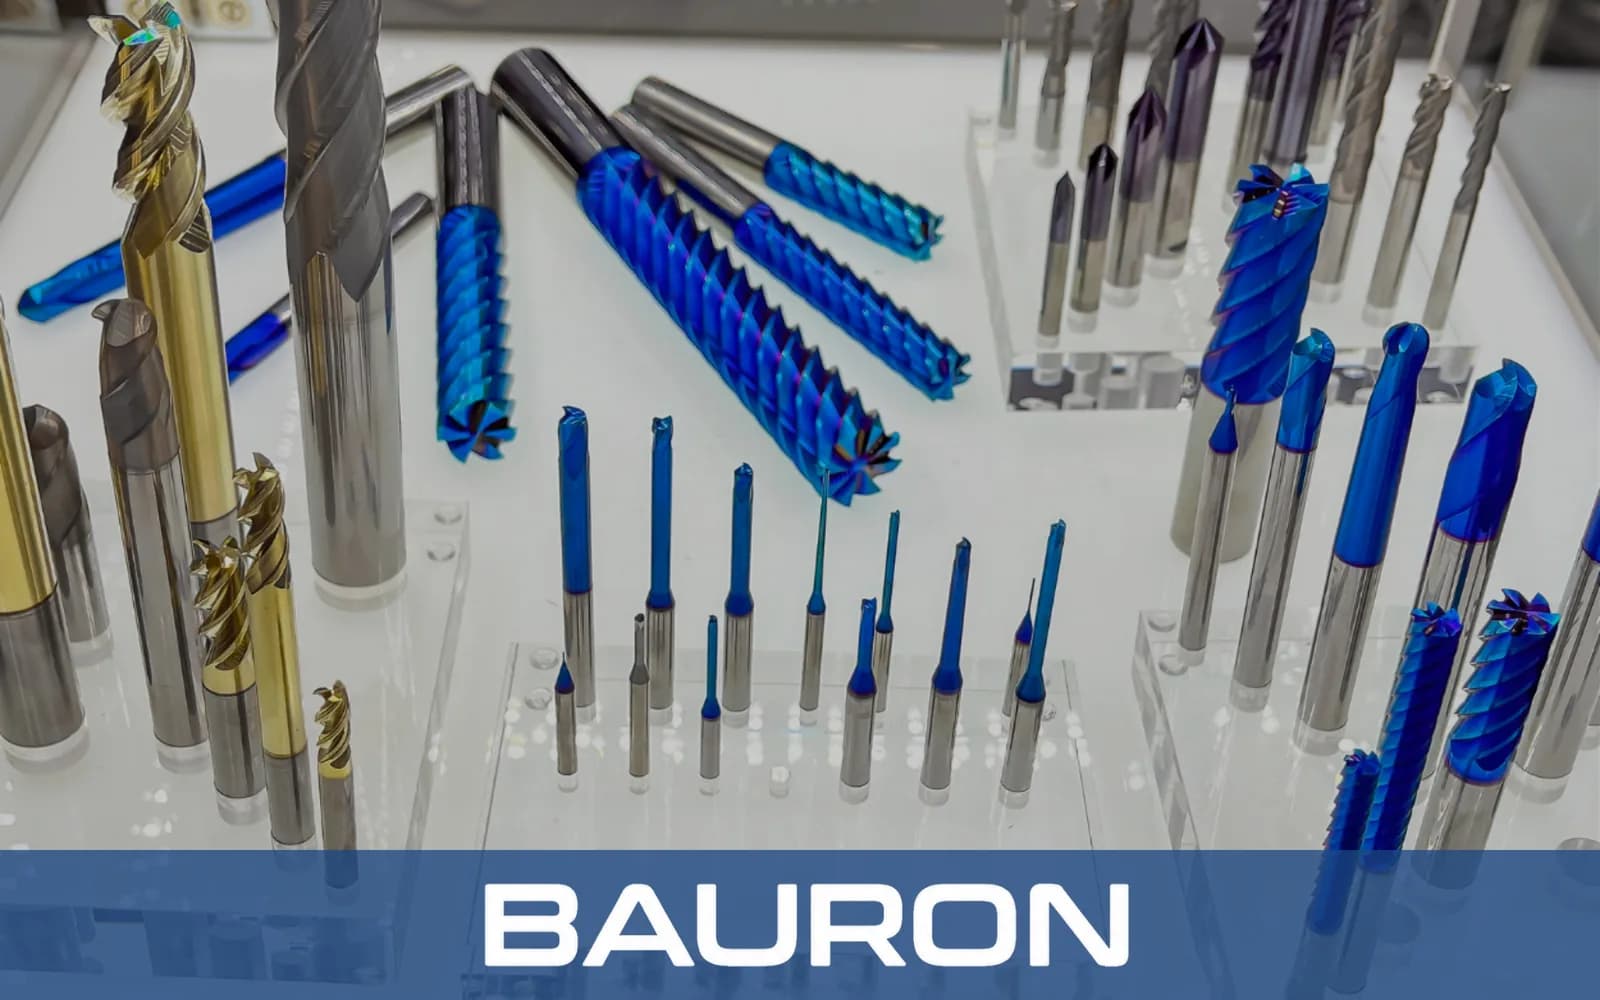
Wykonuje pochylenia bezpośrednio na ściankach gniazd, ograniczając liczbę kroków CAM i skracając czas cyklu.
Stożkowa geometria zwiększa sztywność w porównaniu z narzędziami o prostej szyjce i pomaga tłumić drgania przy głębokich przejściach.
Zapewnia gładkie przejścia powierzchni gniazd 3D, co może ograniczyć ręczne polerowanie po obróbce.
Rozkłada siły skrawania wzdłuż stożkowego profilu, pomagając utrzymać trwałość krawędzi w trudnoobrabialnych stopach.
Precyzyjnie szlifowane promienie kulistego wierzchołka zapewniają powtarzalność profilu między kolejnymi detalami.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Promienie wierzchołka | Od 1/64" do 1/2"+; dostępne także metryczne od 0,5 mm do 12 mm+ |
| Kąty stożka na stronę | Standardowe stożki 0,5°, 1°, 1,5°, 2°, 3°, 5°, 7° i 10° |
| Liczba ostrzy | 2 ostrza do metali nieżelaznych i aluminium; 3 lub 4 ostrza do stali i tytanu |
| Rodzaje trzpienia | Prosty walcowy lub wzmocniony stożkowy |
| Skrawanie przez środek | Kulista geometria z pełnym skrawaniem przez środek |
| Rodzaj operacji | Głębokie profilowanie gniazd 3D, frezowanie pochyleń i obróbka form wgłębnych |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| Węglik mikroziarnisty | Hartowane stale narzędziowe, stal nierdzewna i tytan. | Sztywność rdzenia pomaga zapobiegać drganiom i uginaniu się narzędzia podczas głębokich przejść 3D. |
| Powłoka nACo / AlTiN | Hartowane stale na formy do 65 HRC i frezowanie na sucho. | Twardość w wysokiej temperaturze chroni kulisty wierzchołek przed działaniem ciepła. |
| Powłoka DLC / ZrN | Stopy aluminium, miedź i polimery. | Niskie tarcie pomaga zapobiegać przywieraniu materiału w głębokich kieszeniach. |
Węglik mikroziarnisty zapewnia sztywność rdzenia, nACo lub AlTiN sprawdza się w stalach hartowanych i frezowaniu na sucho, a DLC lub ZrN ogranicza przywieranie materiału przy obróbce metali nieżelaznych.
Utrzymują właściwą orientację wektora narzędzia wewnątrz złożonych gniazd form 3D.
Realizują warstwową obróbkę zgrubną gniazd w osi Z i przejścia wykańczające powierzchni 3D w blokach form.
Wykorzystują wrzeciona narzędzi napędzanych do głębokiego konturowania promieniowego małych detali toczonych.
Obrabia głębokie gniazda, trzpienie rdzeniowe, linie podziału i pochylone ścianki kieszeni. W obróbce matryc narzędzia te często występują jako frezy CNC do form wgłębnych.
Dociera do pochylonych przestrzeni między łopatkami, aby wykończyć promienie u ich nasady.
Profiluje zakrzywione kanały dolotowe i wylotowe w głowicach cylindrów silników. Dedykowane narzędzia do portowania aluminiowych głowic cylindrów mają dodatkowo geometrię rowków odporną na oblepianie miękkimi stopami.
Kształtuje swobodne geometrie implantów i podbudowy koron dentystycznych z pochyleniem ścian na potrzeby produkcji urządzeń medycznych.
Stożkowy rdzeń pogrubia się w kierunku trzpienia, zwiększając sztywność w głębokich kieszeniach i jednocześnie pozwalając wykonać pochylone ścianki kieszeni w jednym przejściu. Tam, gdzie pionowe ścianki nie zostawiają miejsca na stożek, wymagany wysięg zapewnia kulisty frez z węglika ze zwężoną szyjką.
Należy wybrać kąt równy lub nieco mniejszy od wymaganego pochylenia ścian detalu lub formy, w formach wtryskowych zwykle od 1° do 5°. Kąty niestandardowe można wykonać jako frezy specjalne.
Promień obrotu w samym środku wynosi zero, więc prędkość skrawania również spada tam do zera. Na maszynach 5-osiowych pochylenie narzędzia o 15° do 30° przesuwa strefę styku w kierunku szybszego promienia zewnętrznego.
Narzędzia z węglika mikroziarnistego z powłokami nACo lub AlTiN są przeznaczone do stali hartowanych, takich jak H13, D2 i S7, o twardości do 65 HRC.
Bauron Precision Tools może zaprojektować niestandardowe kąty stożka, promienie wierzchołka, szyjki prześwitu o zwiększonym wysięgu i powłoki przeciwzużyciowe dla modeli CAD/CAM 3D.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie wymagań dotyczących specjalnych narzędzi z węglika. Zespół inżynierów współpracuje z klientami przy specjalnych geometriach, specjalistycznych powłokach i złożonych wyzwaniach obróbkowych.
Skontaktuj się z inżynierią