
Szybkie skrawanie
Ukośne rowki wiórowe ścinają materiał na aktywnej części fazującej przy niezerowej prędkości skrawania.
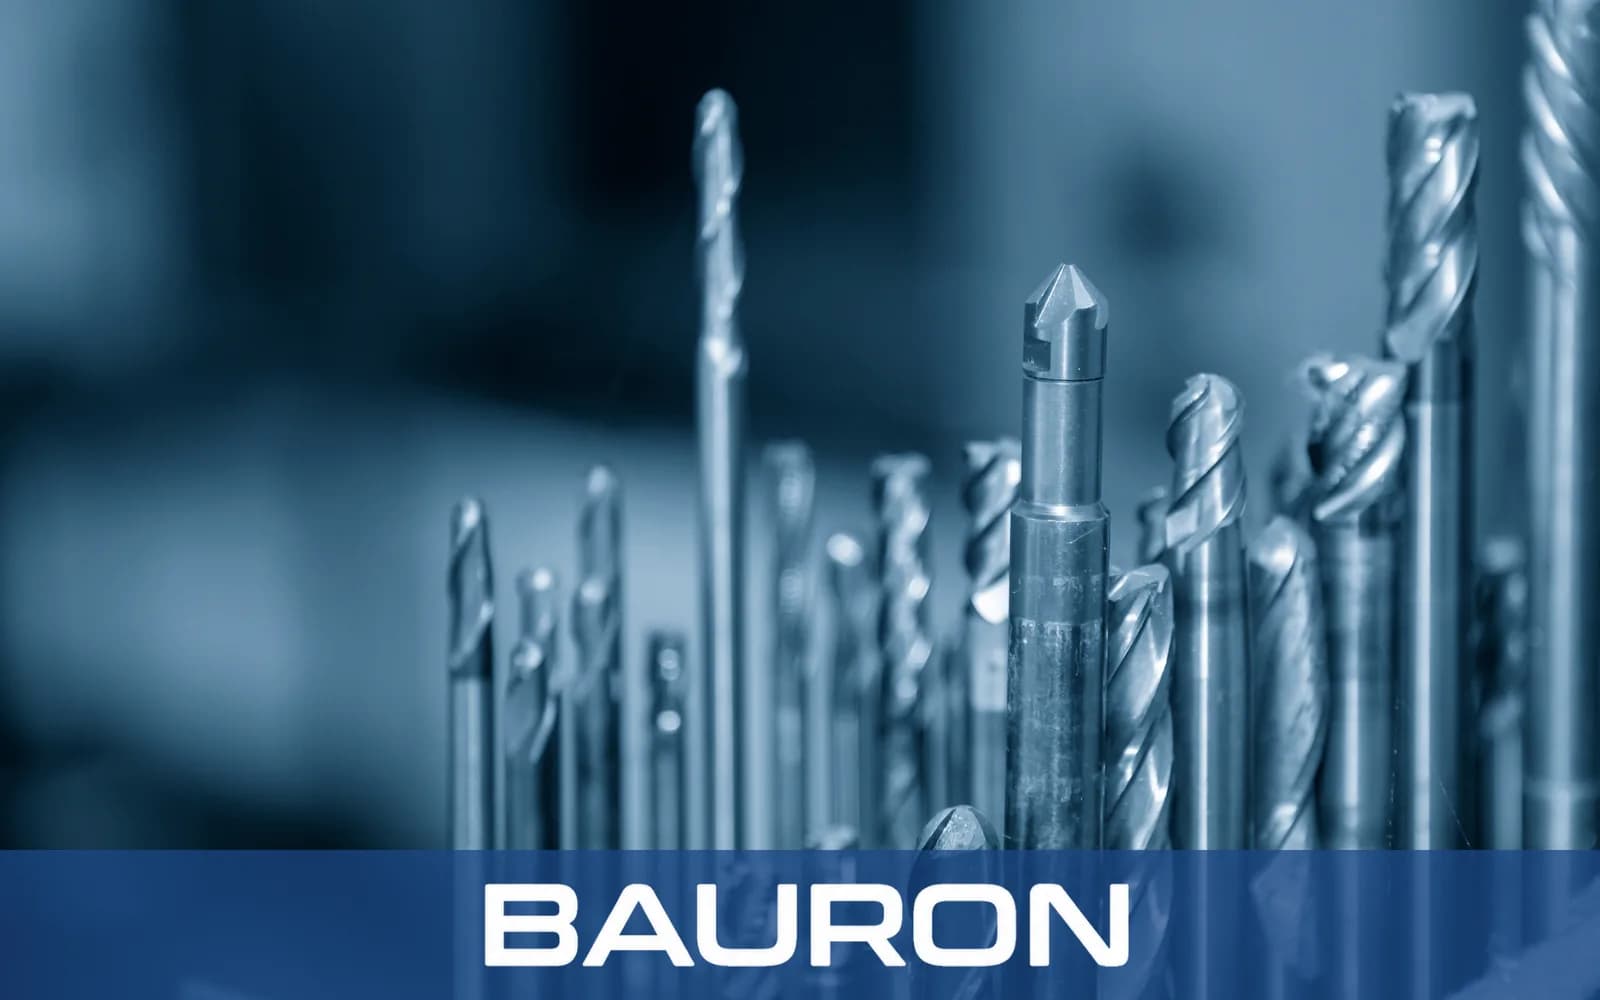
Frez do fazowania ze ściętym końcem ma płaski, ścięty wierzchołek zamiast ostrego czubka. Usunięcie punktu o zerowej prędkości skrawania daje grubszy rdzeń, który pozwala na wyższe posuwy i większe zagłębienie osiowe niż w przypadku konstrukcji z ostrym końcem.
Ukośne rowki wiórowe ścinają materiał na aktywnej części fazującej przy niezerowej prędkości skrawania.
Płaski wierzchołek tworzy gruby rdzeń, odporny na wykruszenia, złamanie i drgania pod obciążeniem bocznym.
Frez podąża za prostymi lub konturowymi krawędziami, wykonując fazy 30°, 45° lub 60°.
Większa liczba ostrzy pozwala na wyższe posuwy stołu przy stabilnym zamocowaniu na frezarkach CNC.
Ścięty płaski wierzchołek eliminuje delikatny czubek i zwiększa odporność na jego wykruszenie.
Większa sztywność rdzenia pozwala w odpowiednich zastosowaniach na wyższe posuwy niż przy narzędziach fazujących z ostrym końcem, np. w wielkoseryjnej produkcji motoryzacyjnej.
Skrawanie odbywa się z dala od punktu środkowego o zerowej prędkości skrawania, co sprzyja czystszemu ścinaniu materiału.
Dostępne w wersjach z 4, 6 lub 8 ostrzami do stabilnej obróbki z dużym posuwem.
Swobodnie skrawająca geometria może zmniejszyć moment obrotowy wrzeciona podczas intensywnego fazowania krawędzi.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od 1/4" do 1"+; dostępne także wymiary metryczne od 6 mm do 25 mm+ |
| Rodzaj końca | Ścięty lub płaski profil wierzchołka |
| Kąty fazy | 30°, 45° i 60°; odpowiadające im standardowe kąty wierzchołkowe 60°, 90° i 120° |
| Liczba ostrzy | 3, 4, 6 lub 8 ostrzy |
| Rodzaj trzpienia | Prosty walcowy lub Weldon |
| Rodzaj operacji | Gratowanie krawędzi z dużym posuwem, fazowanie konstrukcyjne i pogłębianie stożkowe |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| Pełny węglik spiekany | Stale hartowane, stal nierdzewna i żeliwo. | Sztywność rdzenia ogranicza ugięcie narzędzia podczas intensywnego fazowania. |
| Powłoka TiAlN / AlTiN | Trudnoobrabialne stale stopowe, tytan i frezowanie na sucho. | Stabilność termiczna chroni krawędzie skrawające podczas ciągłych przejść. |
| Powłoka nACo / DLC | Aluminium, mosiądz i metale nieżelazne. | Niskie tarcie pomaga zapobiegać zgrzewaniu się materiału i narostowi na krawędzi. |
Pełny węglik spiekany zapewnia sztywność rdzenia, TiAlN lub AlTiN sprawdza się w trudnych stopach i obróbce na sucho, a nACo lub DLC pomaga ograniczać narost na krawędzi w metalach nieżelaznych. Dobór powłoki opiera się na tej samej zasadzie dopasowania do materiału obrabianego, co w przypadku innych narzędzi do frezowania CNC.
Realizują zautomatyzowane cykle gratowania i fazowania z tego samego magazynu narzędzi, w którym znajdują się frezy trzpieniowe CNC używane do profilowania.
Wykonują przejścia fazowania konstrukcyjnego na dużych ramach maszyn.
Wykorzystują głowice rewolwerowe z narzędziami napędzanymi do fazowania toczonych odsadzeń i dużych średnic zewnętrznych.
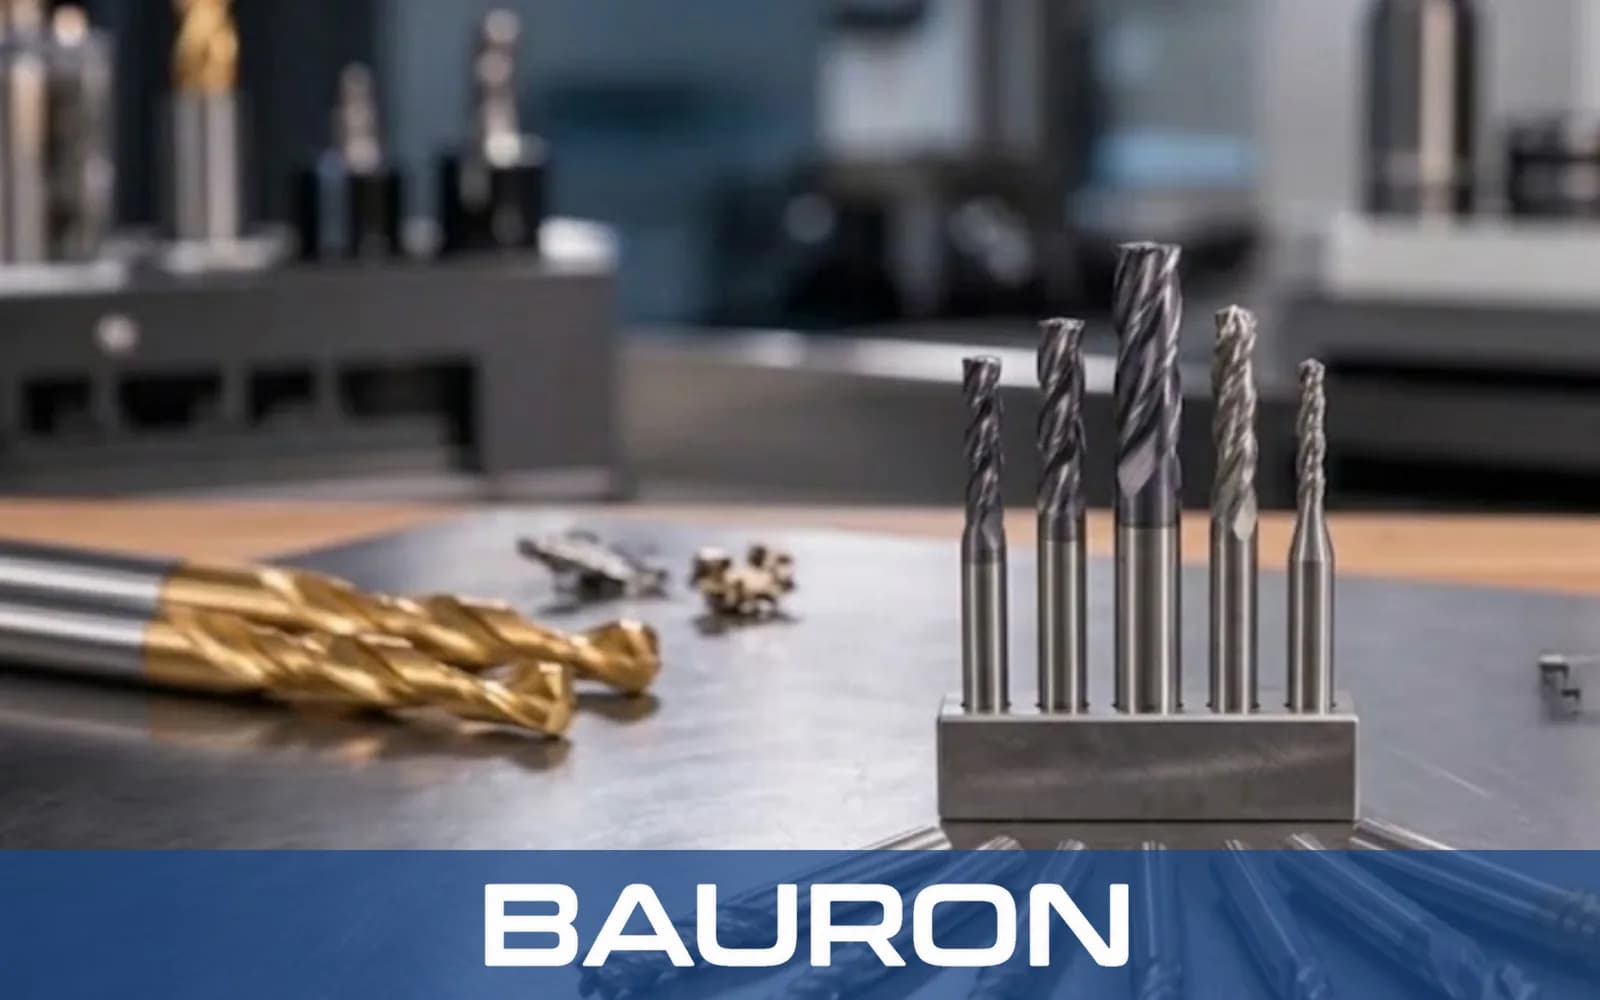
Wykonuje fazy konstrukcyjne i ukosowanie pod spawanie wzdłuż krawędzi blach.
Oczyszcza ostre odsadzenia, rowki wpustowe i wloty otworów o dużej średnicy pozostawione przez frezy trzpieniowe w produkcji CNC.
Przygotowuje otwory pod śruby i pogłębienia walcowe dzięki sztywnej geometrii z płaskim wierzchołkiem. W przypadku mniejszych otworów pod śruby wiertło fazujące może wiercić i fazować w jednej operacji.
Wykorzystuje prześwit płaskiego wierzchołka przy dnie kieszeni podczas fazowania pionowych ścianek bocznych.
Frez z ostrym końcem może wejść w małe otwory i wąskie dna rowków V. Frez ze ściętym końcem nie ma kruchego czubka, dzięki czemu jest wytrzymalszy i pozwala na wyższe posuwy oraz większe przekroje skrawania na otwartych krawędziach.
Należy uwzględnić średnicę płaskiego wierzchołka i przesunąć ścieżkę narzędzia w dół tak, aby krawędź przedmiotu obrabianego stykała się ze środkiem ukośnego rowka, a płaski wierzchołek i trzpień pozostawały poza materiałem.
W narzędziu z ostrym końcem prędkość skrawania na wierzchołku spada do zera. Ścięcie wierzchołka utrzymuje aktywną strefę skrawania na niezerowym promieniu, gdzie wyższa prędkość skrawania sprzyja czystszemu ścinaniu materiału.
Tylko wtedy, gdy wstępnie wywiercony otwór jest większy niż średnica płaskiego wierzchołka frezu. Gdy otwór jest mniejszy od tej płaszczyzny, potrzebny jest frez do fazowania z ostrym końcem.
Bauron może na podstawie rysunków produkcyjnych opracować określone średnice płaskiego wierzchołka, kąty fazy, długości wydłużonej szyjki, liczbę ostrzy i powłoki dobrane do zastosowania.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie specjalnych średnic płaskiego wierzchołka, kątów fazy, długości szyjki, liczby ostrzy i powłok dobranych do zastosowania. Prosimy przesłać rysunki produkcyjne do przeglądu technicznego.
Skontaktuj się z inżynierią