
Dostęp do głębokich gniazd
Podcięta szyjka mija strome ścianki kieszeni i głębokie kanały między żebrami. Zakrzywione kanały dolotowe i wylotowe w głowicach cylindrów obrabia się dedykowanymi narzędziami do portowania.
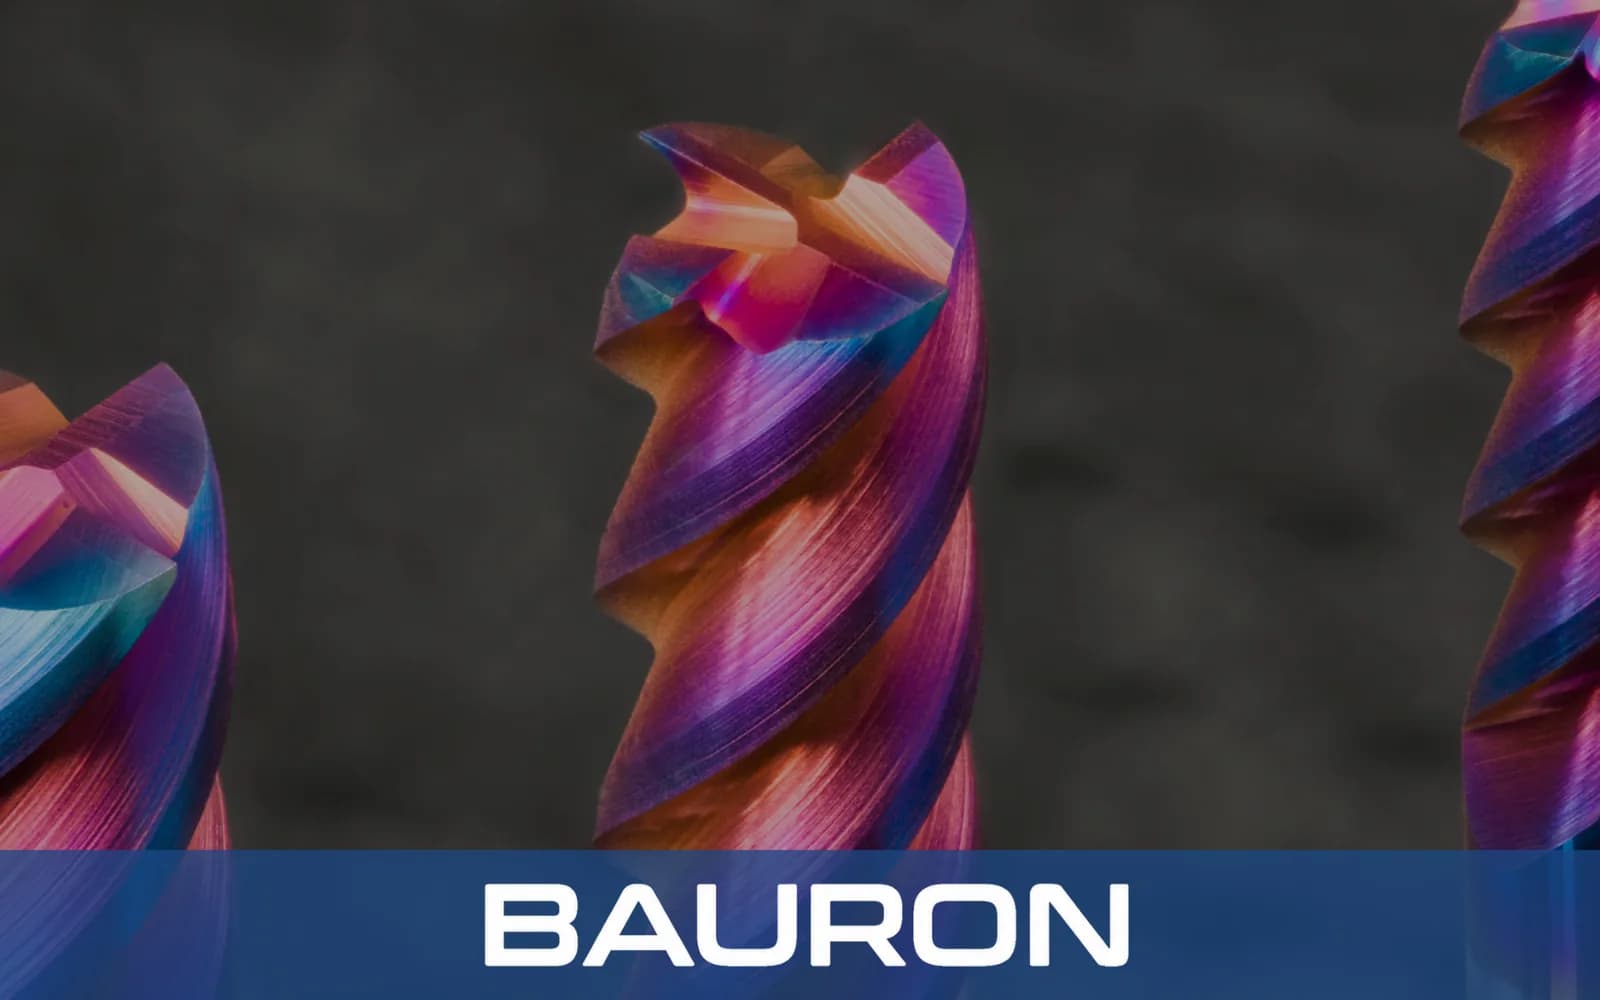
Kulisty frez prześwitu to precyzyjny frez ze zwężoną szyjką za półkulistym czubkiem skrawającym. Mniejsza średnica szyjki zapewnia prześwit w głębokich kieszeniach i stromych formach 3D, dzięki czemu trzpień nie ociera o pobliskie ścianki boczne. Przy niewielkim wysięgu standardowe frezy kuliste oferują ten sam profil czubka na korpusie o pełnej średnicy.
Podcięta szyjka mija strome ścianki kieszeni i głębokie kanały między żebrami. Zakrzywione kanały dolotowe i wylotowe w głowicach cylindrów obrabia się dedykowanymi narzędziami do portowania.
Promień kulisty utrzymuje styczny kontakt z geometrią powierzchni 3D z modelu CAD.
Stosunek długości szyjki do średnicy równoważy wysięg z wytrzymałością rdzenia, ograniczając drgania podczas przejść z dużym wysięgiem.
Wydłużona geometria utrzymuje oprawkę narzędziową nad przedmiotem obrabianym, podczas gdy część skrawająca sięga do głębokich elementów.
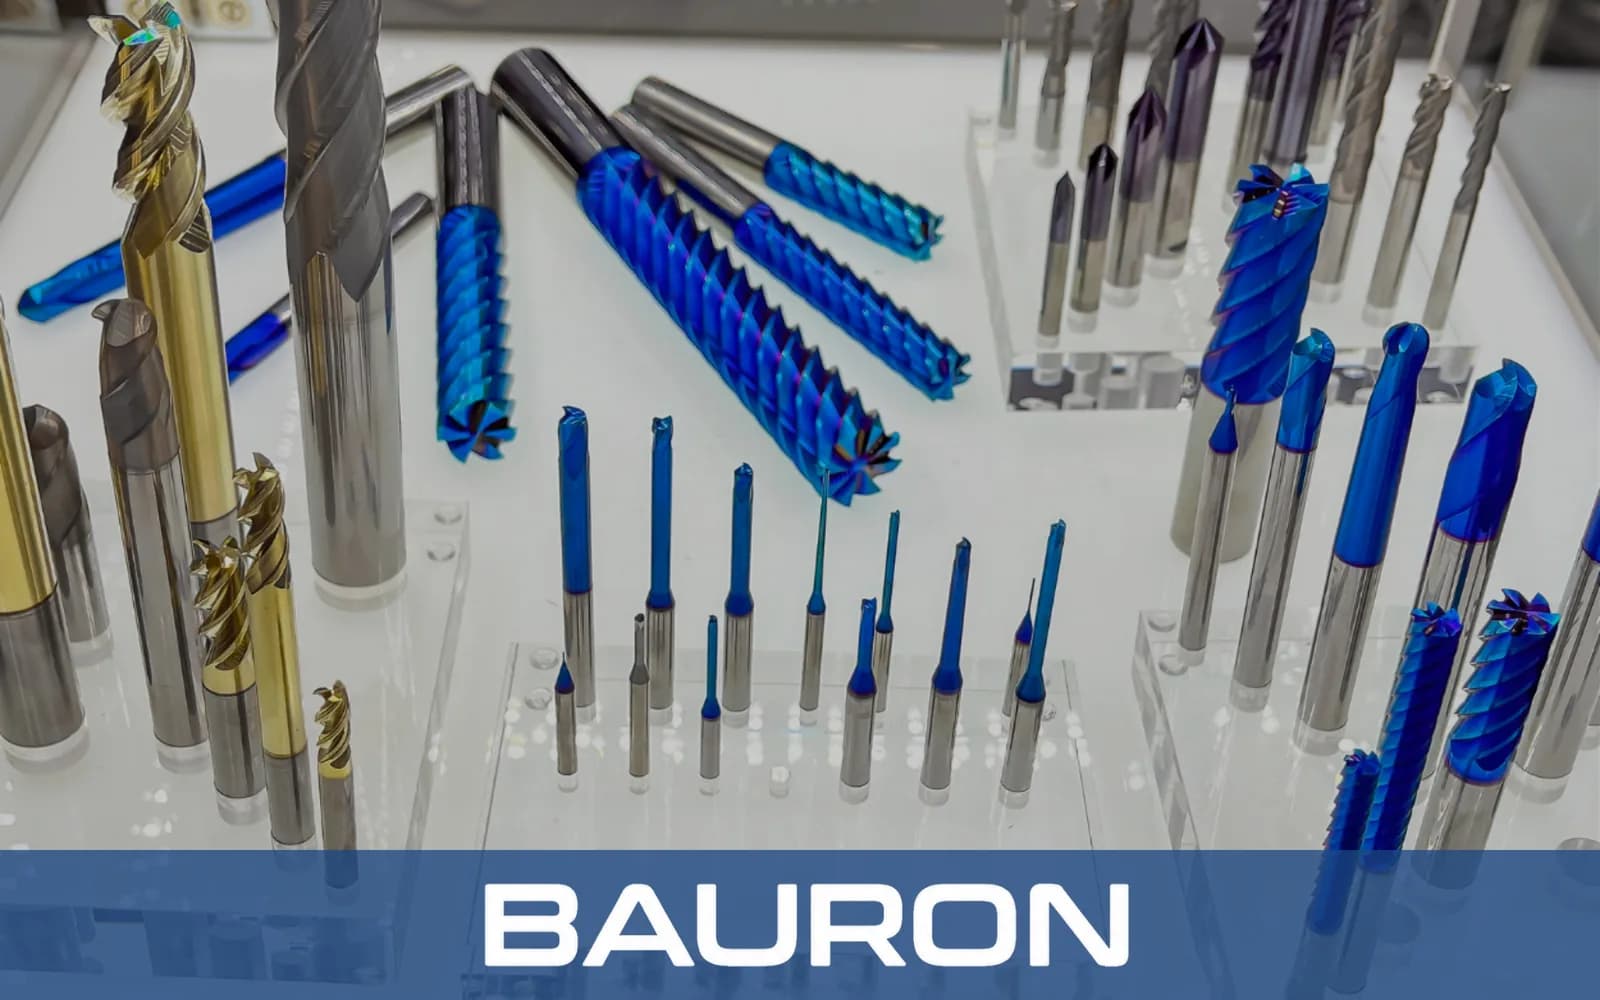
Geometria ze zwężoną szyjką ogranicza ocieranie o odsadzenia i ślady na przedmiocie obrabianym, które w głębokich kieszeniach mogą powodować frezy trzpieniowe z trzpieniem o pełnej średnicy.
Stożkowe przejścia rdzenia tego kulistego frezu z węglika spiekanego ograniczają ugięcie podczas wykańczania 3D z dużym wysięgiem.
Profil kulisty zapewnia gładkie wykończenie i może ograniczyć polerowanie po obróbce.
Dostępne z szyjkami prześwitowymi o długości do 10–15 średnic narzędzia.
Obsługuje ścieżki 3-osiowe, 4-osiowe i ciągłe 5-osiowe.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od 1/32" do 3/4"; dostępne także wymiary metryczne od 0,8 mm do 20 mm |
| Długości wysięgu | Szyjki prześwitowe o długości 3x, 5x, 8x, 10x i 15x średnicy |
| Tolerancja promienia | ±0.0002" lub ±0,005 mm |
| Liczba ostrzy | 2 ostrza do materiałów nieżelaznych; 4 ostrza do stali hartowanych i tytanu |
| Rodzaj szyjki | Stożkowy rdzeń lub prosta szyjka prześwitowa |
| Rodzaj operacji | Wykańczanie powierzchni 3D z dużym wysięgiem i kształtowanie gniazd form |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| Mikroziarnisty pełny węglik spiekany | Hartowane stale narzędziowe do form, stal nierdzewna i tytan. | Sztywność rdzenia pomaga ograniczać drgania i ugięcie podczas przejść z dużym wysięgiem. |
| Powłoka nACo / AlTiN | Stale hartowane do 65 HRC i frezowanie na sucho. | Twardość w wysokiej temperaturze chroni kulisty czubek podczas skrawania z dużym tarciem. |
| Powłoka DLC / ZrN | Aluminium, miedź i kompozyty nieżelazne. | Mniejsze tarcie pomaga zapobiegać zgrzewaniu się materiału w głębokich kieszeniach. |
Węglik mikroziarnisty zapewnia sztywność przy dużym wysięgu, nACo lub AlTiN sprawdza się w stalach hartowanych i przy skrawaniu na sucho, a DLC lub ZrN pomaga ograniczać przywieranie w materiałach nieżelaznych.
Utrzymują właściwe ustawienie wektora narzędzia wewnątrz złożonych gniazd form 3D.
Wykonują przejścia wykańczające 3D w głębokiej obróbce wgłębnej, zachowując prześwit dla oprawki narzędziowej. Ścianki z pochyleniem technologicznym można najpierw obrobić stożkowymi frezami do form wgłębnych.
Wykorzystują narzędzia napędzane do głębokich konturów promieniowych w małych detalach toczonych.
Kształtuje głębokie gniazda, trzpienie rdzeniowe i strome linie podziału w formach wtryskowych.
Sięga między gęsto rozmieszczone łopatki wirników i wirników typu blisk.
Obrabia głębokie, konturowe panewki stawowe i elementy ortez.
Wykańcza wewnętrzne promienie dna i wysokie żebra w elementach konstrukcyjnych płatowców, co jest kluczowym zadaniem w narzędziach i obróbce dla lotnictwa.
Zwężona szyjka za krawędzią skrawającą pozwala narzędziu wejść w głębokie, wąskie gniazda bez ocierania lub kolizji trzpienia o pełnej średnicy ze ścianką boczną.
Należy wybrać najkrótszą szyjkę, która zapewnia prześwit przy najgłębszym elemencie przedmiotu obrabianego. Dodatkowa długość szyjki zwiększa wysięg i ramię dźwigni, co może wywoływać drgania i ugięcie.
Należy stosować mniejszą promieniową głębokość skrawania, utrzymywać odpowiednią prędkość skrawania, odprowadzać wióry chłodziwem pod wysokim ciśnieniem lub sprężonym powietrzem, a tam, gdzie to możliwe, pochylać narzędzie, aby skrawanie odbywało się z dala od martwego punktu w środku kuli.
Prosta szyjka ma stałą, zmniejszoną średnicę, zapewniającą maksymalny prześwit przy ściankach bocznych. Szyjka stożkowa pogrubia się w kierunku trzpienia, co zwiększa sztywność, o ile pozwala na to pochylenie ścianek kieszeni.
Bauron może na podstawie modeli 3D CAD opracować specjalne długości wysięgu, stożkowe szyjki, tolerancje promienia kulistego i powłoki dobrane do zastosowania.
Zespół inżynierów Bauron Tools wspiera projektowanie specjalnych długości wysięgu, stożkowych szyjek, tolerancji promienia kulistego i powłok dobranych do zastosowania. Prosimy przesłać modele 3D i wymagania obróbkowe do przeglądu technicznego.
Skontaktuj się z inżynierią