Usuwanie struktur podporowych
Frezy trzpieniowe z łamaczem wiórów mogą ścinać rusztowania podporowe i zakotwienia kratownic z drukowanych półfabrykatów, jednocześnie odprowadzając powstające wióry.
Narzędzia skrawające dla branży wsparcia prototypowania: do usuwania podpór, kalibrowania otworów, obróbki powierzchni przylegania i wykańczania metalowych oraz polimerowych części wytwarzanych addytywnie.
W branży druku 3D obróbka końcowa CNC łączy swobodę projektowania technologii addytywnych z kontrolą obróbki ubytkowej nad powierzchniami przylegania, otworami, gwintami i płynnymi przejściami konturów. Drukowanymi częściami do zastosowań lotniczych i medycznych zajmujemy się również w ramach naszych rozwiązań branżowych.
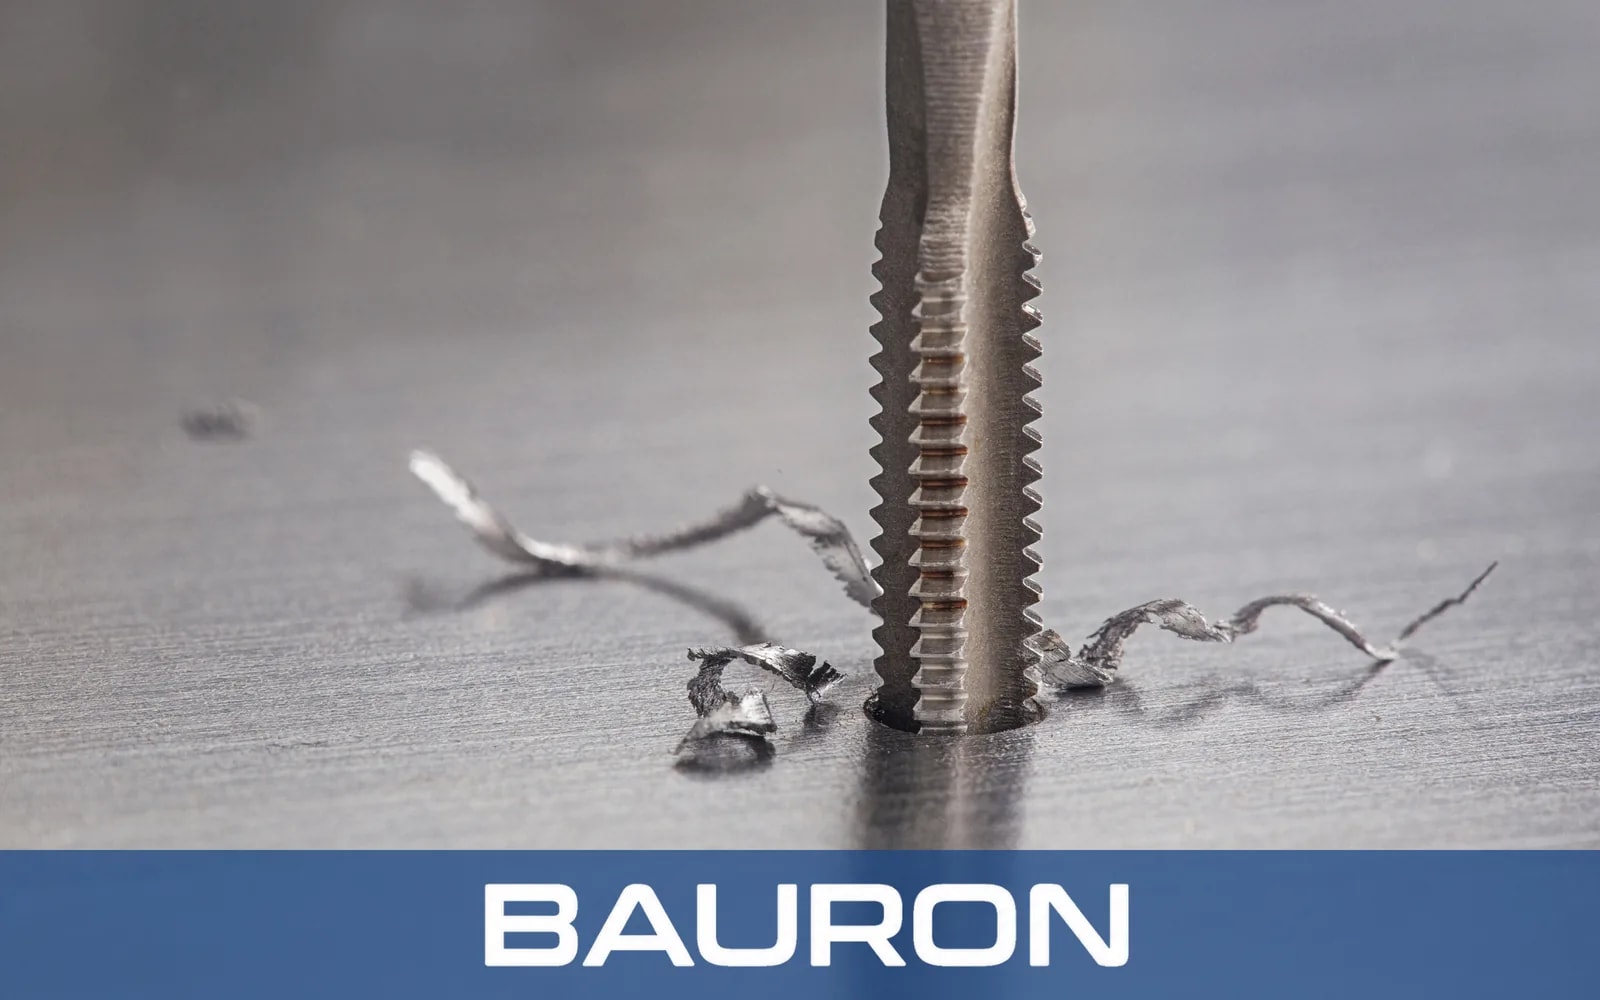
Frezy trzpieniowe z łamaczem wiórów mogą ścinać rusztowania podporowe i zakotwienia kratownic z drukowanych półfabrykatów, jednocześnie odprowadzając powstające wióry.
Wieloostrzowe frezy trzpieniowe wyrównują odkształcone górne powierzchnie i obrabiają rowki pod pierścienie typu O, kołnierze montażowe oraz inne powierzchnie funkcjonalne.
Rozwiertaki z rowkiem spiralnym wykańczają schodkowe drukowane otwory pod kołki, elementy złączne i ciasno pasowane zespoły. W przypadku niestandardowych średnic otworów rozwiertaki specjalne można wyszlifować na wymaganą średnicę.
Frezy do gwintów i gwintowniki z pełnego węglika spiekanego wykonują gwinty wewnętrzne w drukowanym tytanie, stopach niklu, stalach nierdzewnych i polimerowych tulejach montażowych.
Frezy stożkowe kuliste i frezy kuliste typu lollipop wygładzają linie warstw na zakrzywionych powierzchniach i organicznych geometriach rozdzielaczy płynów.
Części addytywne mogą mieć porowate, umocnione zgniotowo, ścierne lub wrażliwe na ciepło powierzchnie, dlatego geometria narzędzia, podłoże, powłoka i warunki skrawania muszą być dopasowane do drukowanego materiału.
Ostre geometrie ograniczające drgania i powłoki odporne na wysoką temperaturę pomagają zapanować nad tarciem i przerywanym kontaktem z liniami warstw.
Odporne na wysoką temperaturę powłoki PVD i kontrolowane warunki skrawania pomagają ograniczyć umacnianie zgniotowe podczas usuwania drukowanej warstwy wierzchniej.
Sztywne narzędzia z drobnoziarnistego węglika wspierają skrawanie twardych, żarowytrzymałych stopów drukowanych podczas usuwania podpór i wykańczania.
W przypadku materiałów SLA, SLS i FDM sprawdzają się polerowane narzędzia jednoostrzowe o dużym kącie natarcia, które odprowadzają miękkie wióry i ograniczają nagrzewanie od tarcia.
Odprowadzają gęsty materiał podporowy podczas usuwania rusztowań i zakotwień.
Zobacz narzędzieWykańczają chropowate, schodkowe drukowane otwory do wymaganego wymiaru i stanu powierzchni.
Zobacz narzędzieWygładzają linie warstw i płynnie łączą zakrzywione, organiczne powierzchnie drukowane.
Zobacz narzędzieNanoszą numery części, kody rewizji i detale wektorowe na komponentach prototypowych.
Zobacz narzędzie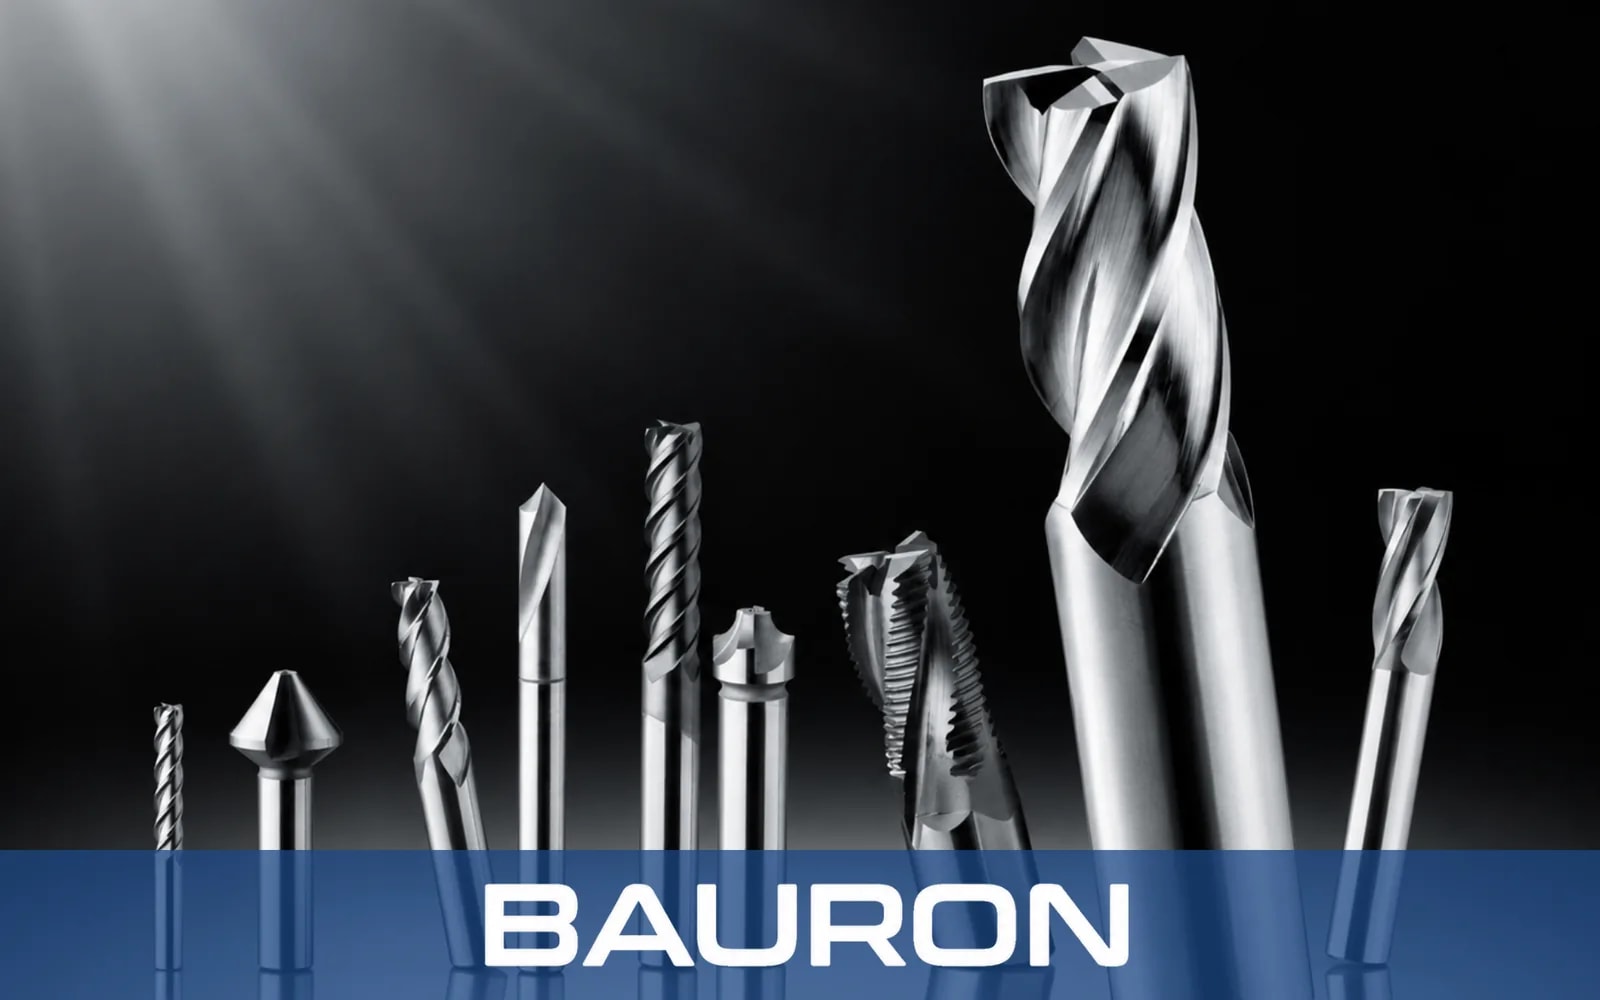
Odpowiednie narzędzia wykańczające pozwalają przekształcić chropowate powierzchnie addytywne w gładsze, bardziej funkcjonalne powierzchnie przylegania i uszczelniające.
Geometrie rowków do obróbki z dużym posuwem mogą skrócić czas obróbki końcowej złożonych części drukowanych, o ile pozwalają na to ustawienie i materiał.
Narzędzia z pełnym promieniem pozwalają płynnie łączyć przejścia wewnętrzne i ograniczać nierówności powierzchni powodujące koncentrację naprężeń.
Celowo dobrane geometrie umożliwiają obróbkę zarówno ściernych metali drukowanych, jak i miękkich polimerów, ograniczając zadziory i obciążenie krawędzi.
Osiągalna tolerancja zależy od maszyny, mocowania detalu, stabilności części, materiału i operacji. Wykańczanie CNC jest powszechnie stosowane, aby nadać drukowanym otworom, kołnierzom i powierzchniom przylegania węższe tolerancje wymiarowe, niż pozwala na to sam proces addytywny.
Do typowych materiałów należą tytan Ti-6Al-4V, stale nierdzewne 17-4PH i 316L, Inconel 718, aluminium AlSi10Mg, polimery SLA i SLS oraz filamenty wzmacniane włóknem węglowym.
Ostre krawędzie skrawające, sztywne podłoża z drobnoziarnistego węglika i powłoki PVD zmniejszające tarcie, w połączeniu z odpowiednimi parametrami skrawania, pozwalają czyściej ścinać chropowatą warstwę wierzchnią części addytywnych i ograniczać wciąganie narzędzia w materiał.
W ramach naszej produkcji narzędzi specjalnych frezy trzpieniowe do usuwania podpór, rozwiertaki o zwiększonym wysięgu i frezy promieniowe do płynnych przejść można opracować z uwzględnieniem drukowanej geometrii, ograniczeń dostępu, materiału i wymagań dotyczących wykończenia.
Zapraszamy do rozmowy o frezach do usuwania podpór, narzędziach do wykańczania powierzchni addytywnych lub specjalnych narzędziach do obróbki końcowej Państwa drukowanych komponentów. Aby dopasować narzędzie do konkretnej drukowanej geometrii, prosimy przesłać zapytanie o wycenę narzędzi specjalnych.
Specjalne geometrie, wymagany wysięg i opcje powłok dla złożonych zadań obróbki końcowej części addytywnych może przeanalizować zespół projektowo-inżynieryjny Bauron Tools.
Skontaktuj się z inżynierią