
Śrubowe ścinanie
Nachylone łysinki skrawające stopniowo wchodzą w kontakt ze ścianką otworu, co sprzyja okrągłości i ogranicza drgania przy odpowiednich warunkach skrawania.
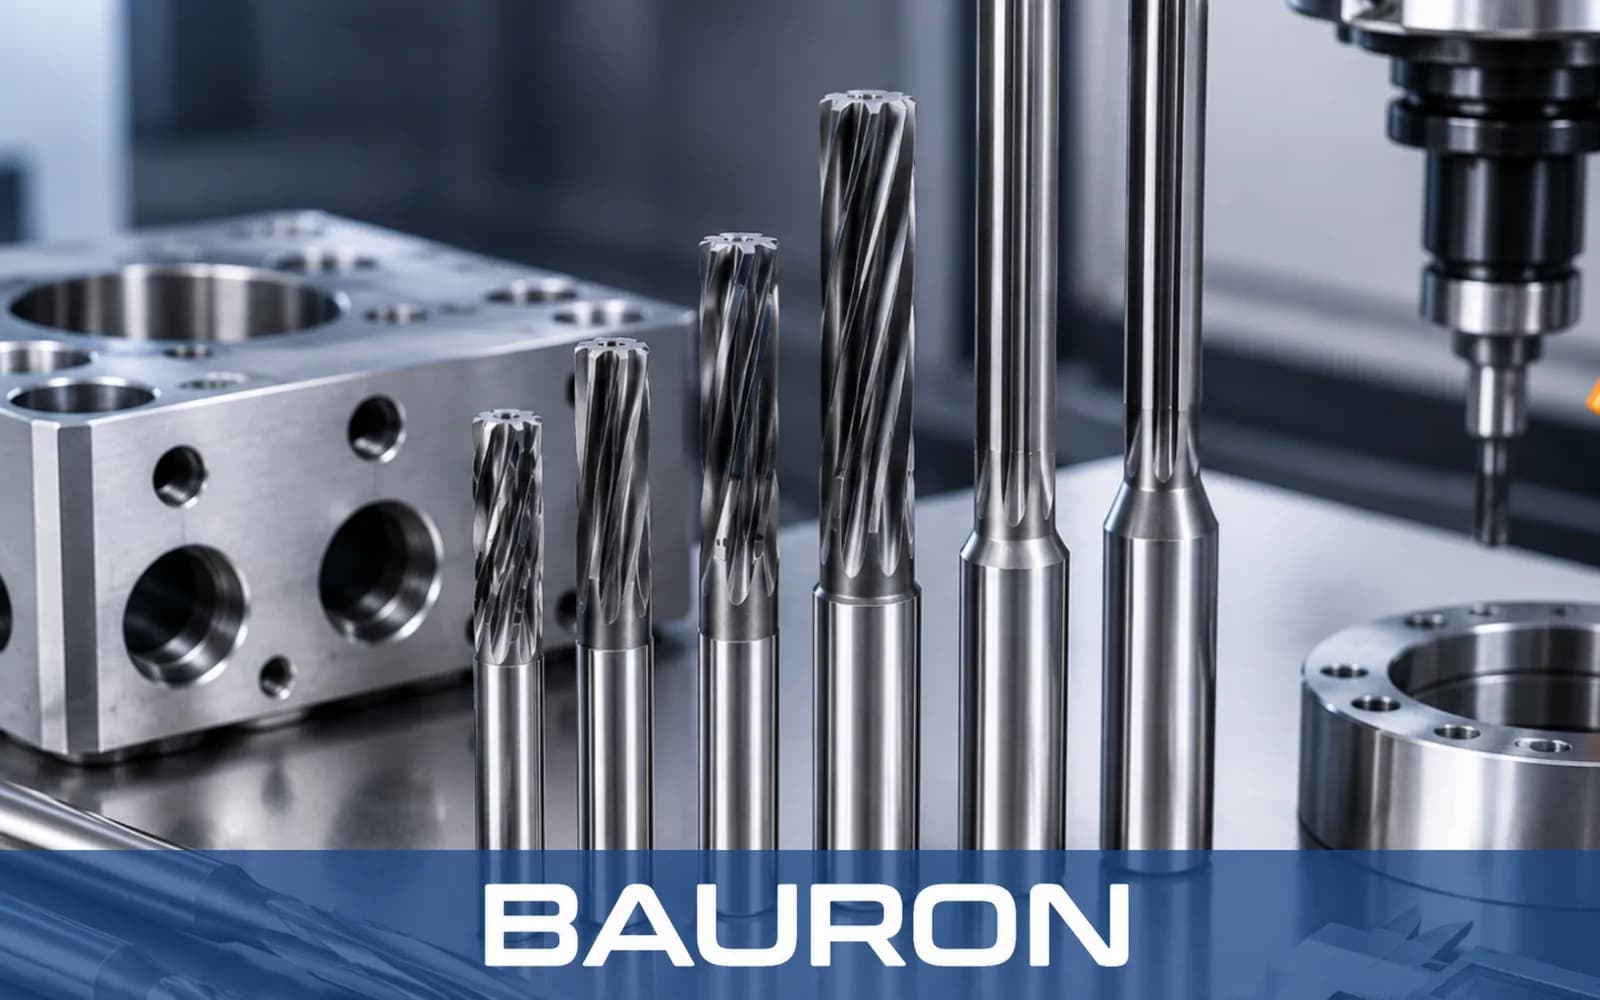
Rozwiertak z rowkiem spiralnym to precyzyjne narzędzie do wykańczania otworów, którego rowki są nachylone względem osi narzędzia. Krawędzie śrubowe ścinają materiał stopniowo i mogą pokonywać rowki wpustowe, otwory poprzeczne oraz inne przerwy wewnętrzne z mniejszą skłonnością do zaczepiania niż rozwiertak z prostym rowkiem.
Nachylone łysinki skrawające stopniowo wchodzą w kontakt ze ścianką otworu, co sprzyja okrągłości i ogranicza drgania przy odpowiednich warunkach skrawania.
Rowki śrubowe przechodzą nad rowkami wpustowymi, poprzecznymi kanałami olejowymi i szczelinami osiowymi, ograniczając zaczepianie krawędzi.
Rozwiertak spiralny lewy wypycha wióry do przodu w otworach przelotowych, a prawe rowki spiralne wyciągają wióry z otworów nieprzelotowych.
Szlifowane walcowe łysinki wymiarują i wykańczają ściankę otworu, gdy krawędzie skrawające usuwają pozostały naddatek.
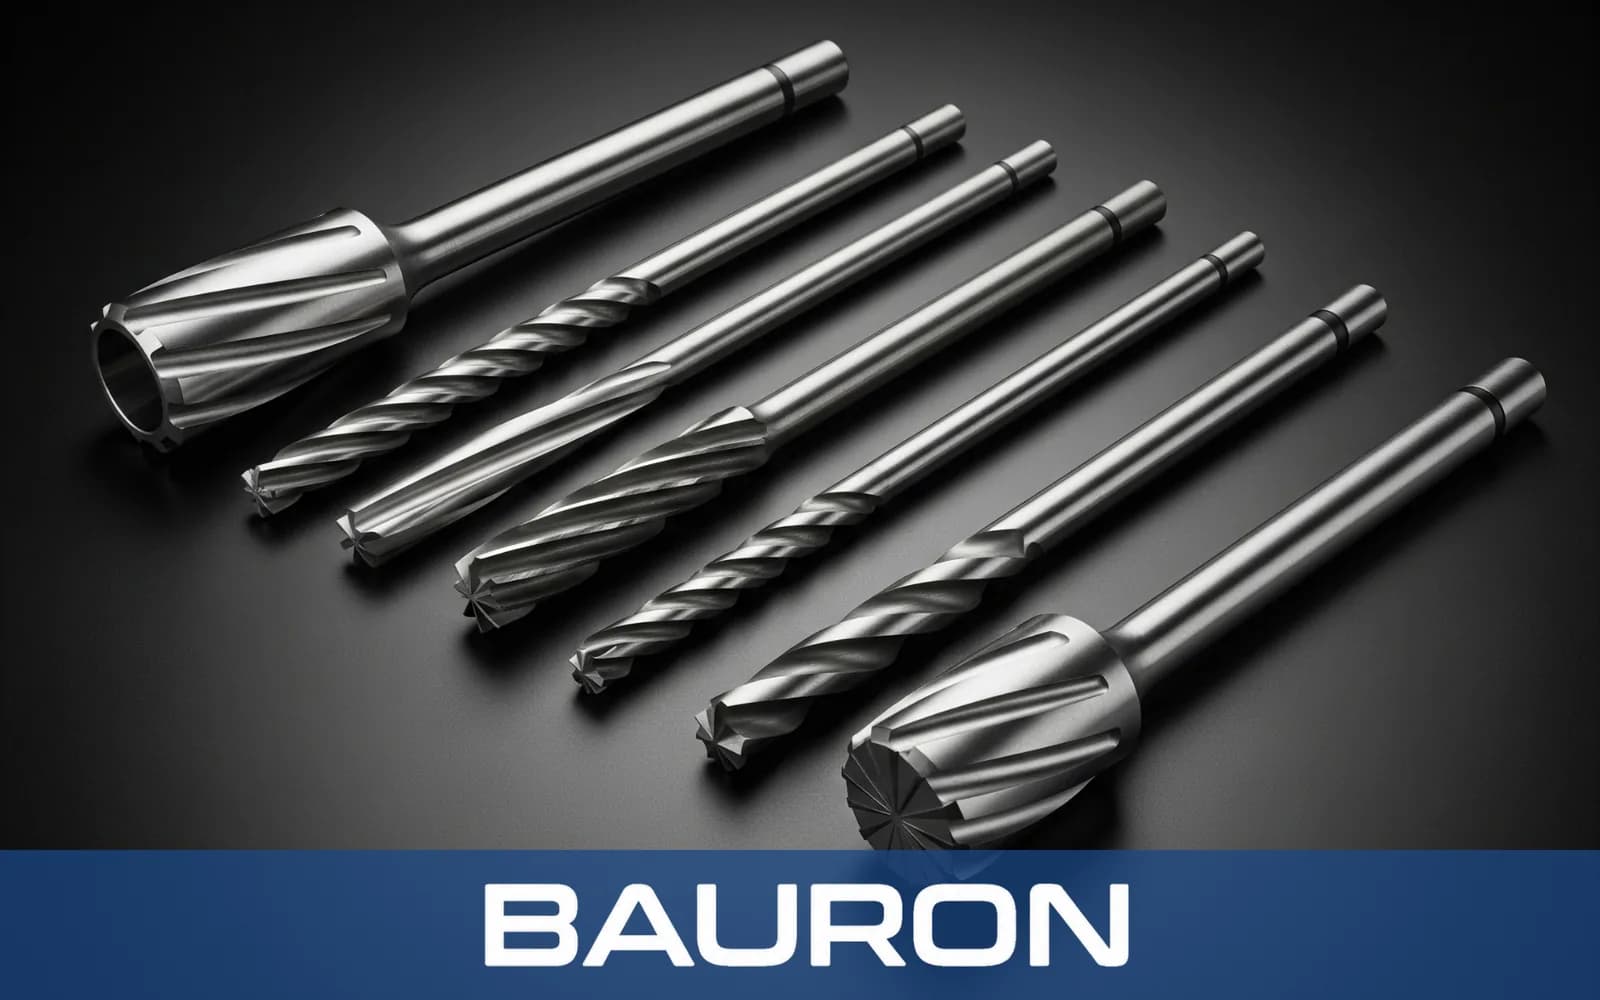
Geometria śrubowa rozkłada nacisk skrawania, pomagając ograniczyć drgania i wibracje.
Narzędzia dopasowane do zastosowania pozwalają uzyskać chropowatość powierzchni Ra 0,4–0,8 μm przy zachowaniu okrągłości i prostoliniowości otworu.
Nachylone rowki pokonują rowki wpustowe i otwory poprzeczne, ograniczając zaczepianie, uszkodzenia krawędzi i rysowanie.
Rowki spiralne kierują wióry poza aktywną strefę skrawania, pomagając chronić wykończoną ściankę otworu.
Szlifowane podłoża z pełnego węglika spiekanego lub HSS-Co zapewniają trwałość ostrza przy rozwiercaniu produkcyjnym.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od 0.040" do 1-1/2"+; dostępne także metrycznie od 1,0 mm do 38 mm+ |
| Kierunki linii śrubowej | Spirala lewa do otworów przelotowych lub spirala prawa do otworów nieprzelotowych |
| Klasa tolerancji | H7, H8 lub specjalne granice +0.0001" / -0.0000" |
| Liczba rowków | 3, 4, 6 lub 8 rowków śrubowych, w zależności od średnicy otworu |
| Rodzaje trzpienia | Prosty walcowy, stożek Morse'a lub wzmocniony trzpień CNC |
| Rodzaj operacji | Precyzyjne wymiarowanie i wykańczanie otworów oraz rozwiercanie otworów przerywanych |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| Pełny węglik spiekany | Stal nierdzewna, tytan, stale hartowane i żeliwo. | Wysoka sztywność ogranicza ugięcia i umożliwia dokładną kontrolę średnicy w stabilnych zamocowaniach. |
| HSS-Co (stal kobaltowa) | Średnie serie, skrawanie przerywane i stal ciągliwa. | Odporność na udary pomaga ograniczyć wykruszanie krawędzi skrawających przy przejściach przerywanych. |
| Powłoka TiAlN / AlTiN | Stale stopowe, stal nierdzewna i stopy żarowytrzymałe. | Twardość na gorąco chroni krawędzie skrawające przed ciepłem i zużyciem ściernym. |
| Powłoka DLC / ZrN | Stopy aluminium, miedź, mosiądz i tworzywa sztuczne. | Powierzchnie o niskim tarciu pomagają ograniczyć zacieranie i narost na ostrzu. |
Pełny węglik spiekany wyróżnia się sztywnością i odpornością na zużycie, HSS-Co zwiększa ciągliwość przy skrawaniu przerywanym, a wymienione powłoki – dobrane do materiału obrabianego – przeciwdziałają ciepłu, ścieraniu, tarciu lub przywieraniu materiału.
Umożliwiają zautomatyzowane, precyzyjne cykle wykańczania otworów na maszynach 3-, 4- i 5-osiowych.
Wykorzystują stacje narzędzi napędzanych lub stałych do osiowego rozwiercania małych elementów toczonych.
Zapewniają kontrolowane warunki do wymiarowania otworów w narzędziowni, przyrządach i wykrojnikach.
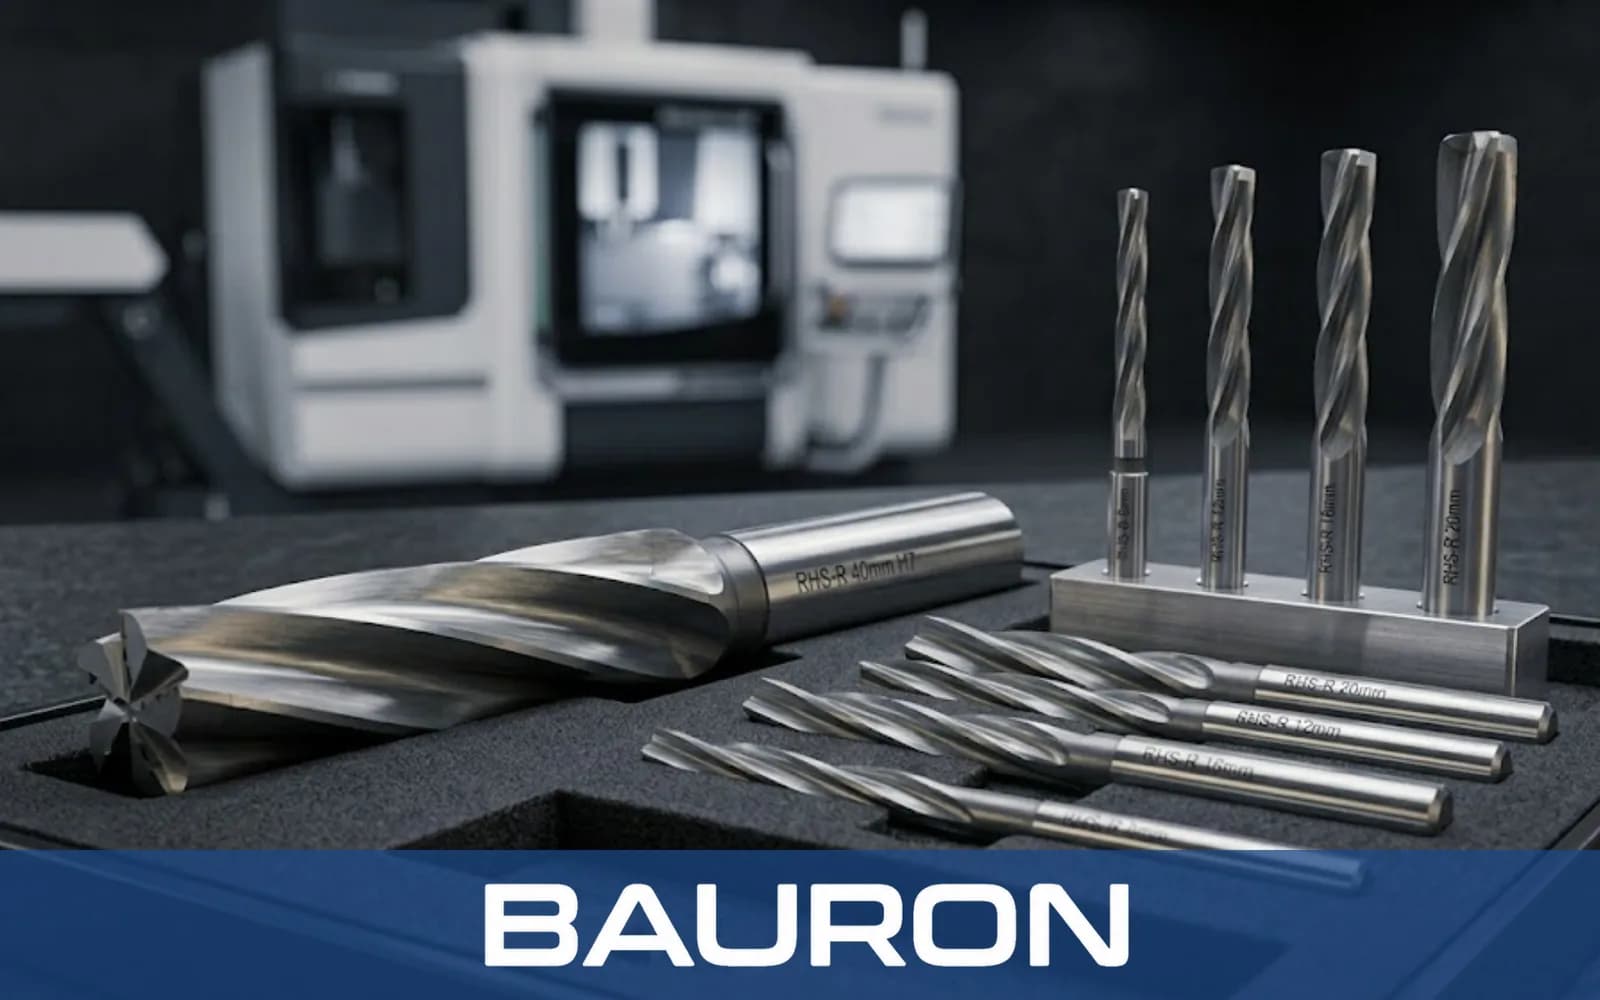
Rozwierca otwory z poprzecznymi kanałami olejowymi, rowkami wpustowymi i przecinającymi się kanałami wewnętrznymi.
Wykańcza otwory pod kołki ustalające, czopy łożyskowe i otwory zaworowe na określone tolerancje.
Wykańcza otwory w hydraulicznych blokach zaworowych, gdzie istotne są kontrola wiórów i geometria otworu.
Przygotowuje otwory montażowe pod tuleje konstrukcyjne i siłowniki w narzędziach i obróbce dla lotnictwa.
Rowki śrubowe wchodzą w materiał stopniowo i pokonują otwory poprzeczne, rowki wpustowe oraz przerwy w skrawaniu z mniejszą skłonnością do zaczepiania, co sprzyja okrągłości i jakości powierzchni otworu.
Do otworów przelotowych należy wybrać spiralę lewą z prawym kierunkiem skrawania, która wypycha wióry do przodu. Do otworów nieprzelotowych należy wybrać prawy rozwiertak spiralny, który wyciąga wióry z powrotem w stronę wlotu.
Orientacyjną wartością wyjściową jest ok. 2–3% średnicy otworu, np. od 0.010" do 0.015" przy otworze 0.500". Ostateczny naddatek należy zweryfikować dla danego materiału, średnicy i zamocowania.
Do stali ulepszonych cieplnie i stopów niklu w podanym zakresie 55–60 HRC można dobrać narzędzia z drobnoziarnistego pełnego węglika spiekanego z powłokami TiAlN lub AlTiN, w zależności od materiału obrabianego i procesu.
Opcje rozwiertaków specjalnych z rowkami spiralnymi mogą obejmować niestandardowe średnice, kąty pochylenia linii śrubowej, fazki wejściowe, trzpienie o zwiększonym wysięgu i powłoki przeciwzużyciowe, zgodnie z rysunkami produkcyjnymi.
Bauron zapewnia wsparcie projektowe i inżynieryjne dla specjalnych narzędzi skrawających, obejmujące dobór geometrii, kierunku linii śrubowej, konfiguracji rowków, podłoża i powłoki. Prosimy przesłać wymiary otworu, informacje o przerwach, materiał obrabiany i wymagania dotyczące jakości powierzchni do analizy.
Skontaktuj się z inżynierią