
Osadzenie we wrzecionie
Stożkowy trzpień osadza się w dopasowanym gnieździe maszyny, tworząc samohamowne połączenie cierne. Zużyte lub uszkodzone gniazdo można przed osadzeniem odtworzyć wykańczającym narzędziem do stożków Morse'a.
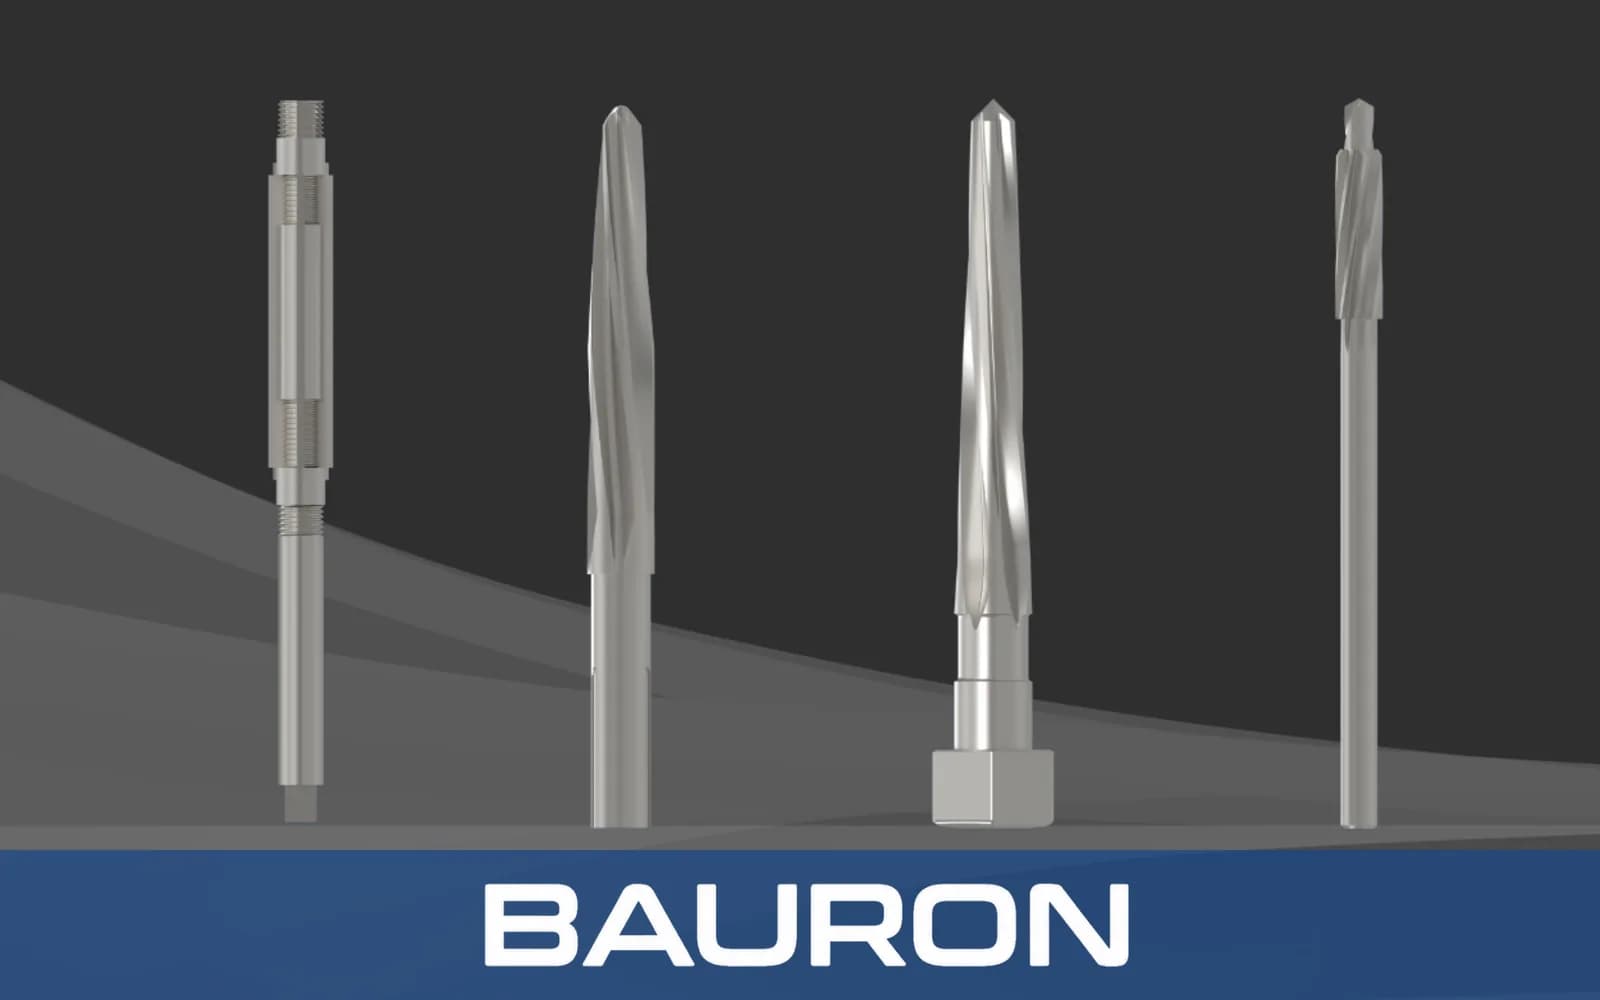
Rozwiertak z trzpieniem stożkowym to sztywne narzędzie wykańczające do powiększania i wymiarowania otworów wstępnie wierconych. Trzpień ze stożkiem Morse'a osadza się bezpośrednio w dopasowanym wrzecionie lub gnieździe, co zmniejsza liczbę połączeń w porównaniu z trzpieniem walcowym mocowanym w uchwycie.
Stożkowy trzpień osadza się w dopasowanym gnieździe maszyny, tworząc samohamowne połączenie cierne. Zużyte lub uszkodzone gniazdo można przed osadzeniem odtworzyć wykańczającym narzędziem do stożków Morse'a.
Sfazowany koniec skrawający prowadzi rozwiertak w otworze wstępnym.
Bezpośrednie mocowanie ułatwia przenoszenie momentu obrotowego i ogranicza poślizg, gdy stożek i gniazdo są czyste i prawidłowo osadzone.
Rowki proste lub spiralne odprowadzają wióry, a łysinki skrawające wymiarują i wykańczają otwór.
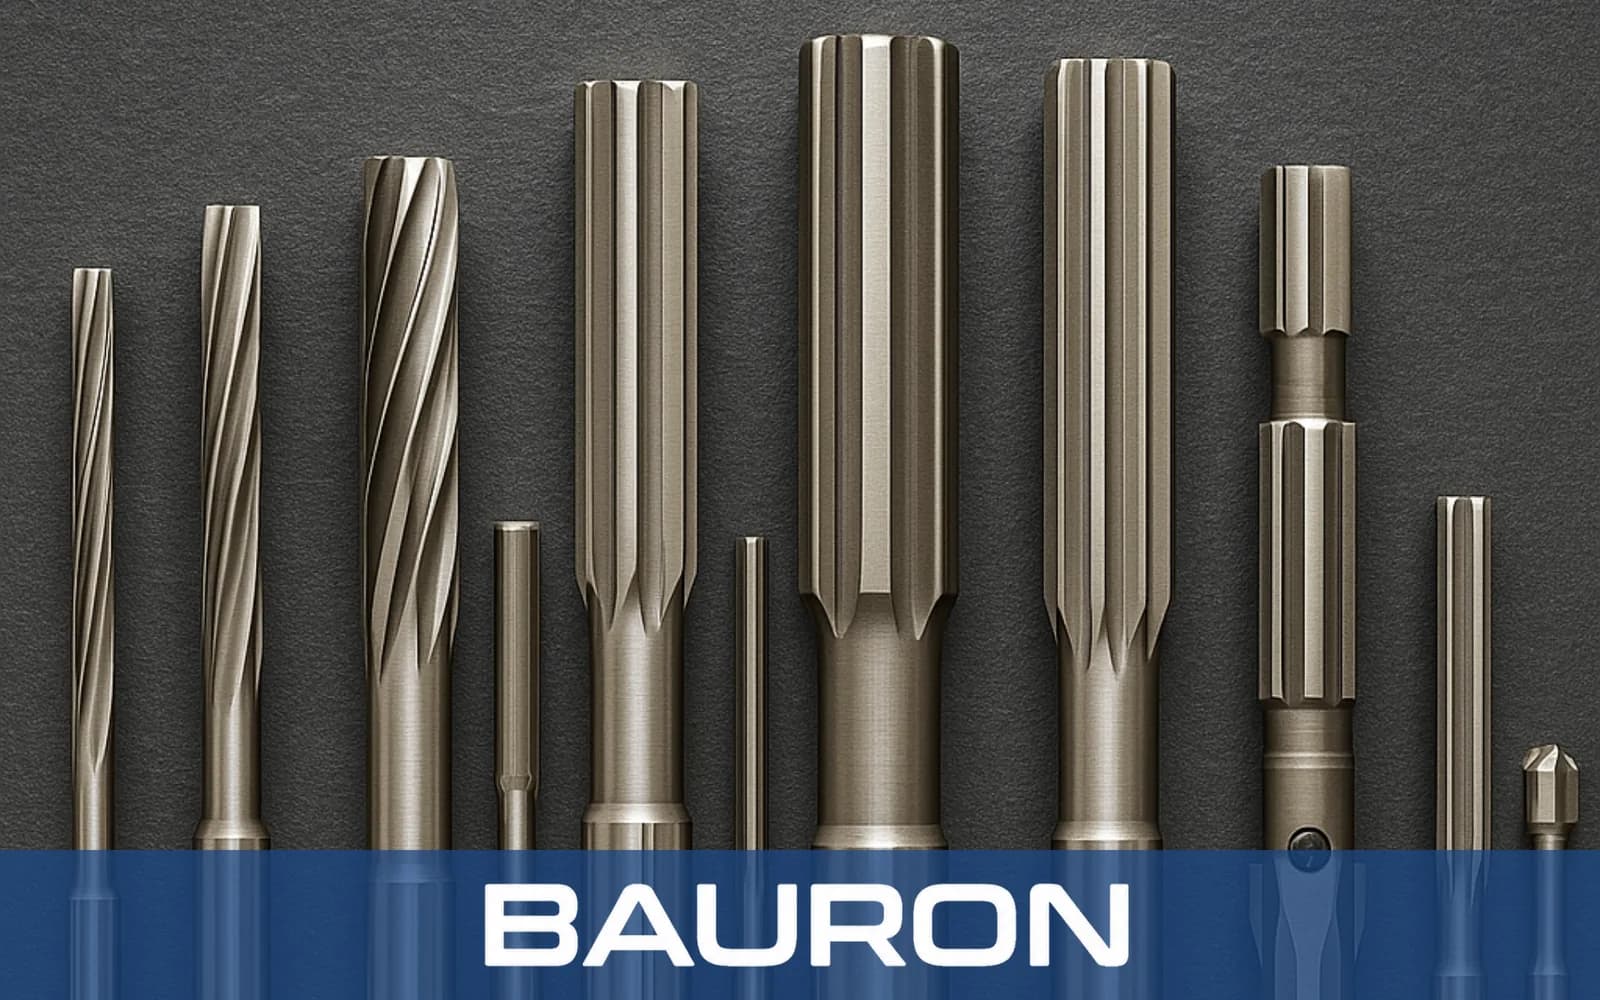
Stożkowy trzpień rozwiertaka mocuje się bezpośrednio w kompatybilnym wrzecionie lub gnieździe, co sprzyja współosiowości i przenoszeniu momentu obrotowego. Stożkowy jest wyłącznie trzpień; do otworów stożkowych potrzebny jest rozwiertak stożkowy do metalu.
Zapewnia sztywność ograniczającą ugięcia podczas rozwiercania maszynowego.
Stanowi powierzchnię oporową dla klina wybijakowego i – w zależności od konstrukcji gniazda – może współpracować z elementem napędowym maszyny.
Rowki proste, spiralne prawe i spiralne lewe odpowiadają różnym wymaganiom dotyczącym otworów i przepływu wiórów.
Wspomagają kontrolę wymiarów i wykańczanie powierzchni wewnętrznej.
Powłoki dopasowane do zastosowania mogą zwiększyć odporność na zużycie i zmniejszyć tarcie.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od 1/4" do 3"; dostępne rozmiary calowe i metryczne |
| Rodzaj trzpienia | Stożek Morse'a, standardowo od MT1 do MT5 |
| Typ rowka | Prosty, spiralny prawy lub spiralny lewy |
| Rodzaj napędu | Płaska płetwa |
| Tolerancja | H7 lub specyfikacje OEM |
| Rodzaj operacji | Rozwiercanie maszynowe w kompatybilnych gniazdach stożkowych |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS (stal szybkotnąca) | Stal niskowęglowa, aluminium i prace ogólnego przeznaczenia. | Ciągliwe, ekonomiczne podłoże do cięższych przejść. |
| Z ostrzami z węglika | Stopy ścierne i ciągła produkcja. | Sztywne krawędzie skrawające zapewniają odporność na zużycie w wymagających zastosowaniach. |
| Powłoka TiN / TiAlN | Obróbka w wysokiej temperaturze i na sucho, w zależności od materiału obrabianego. | Powłoki dopasowane do zastosowania zmniejszają tarcie i pomagają ograniczyć zużycie krawędzi skrawających. |
HSS wyróżnia się ciągliwością i ekonomią, konstrukcja z ostrzami z węglika zapewnia sztywność krawędzi i odporność na zużycie właściwe dla rozwiertaków z węglika, a powłoki TiN lub TiAlN – dobrane do zastosowania – mogą ograniczać tarcie i nagrzewanie.
Zapewniają moment obrotowy i sztywne mocowanie we wrzecionie przy wykańczaniu otworów o większej średnicy.
Wykorzystują bezpośrednie mocowanie w gnieździe stożkowym do kontrolowanego rozwiercania pionowego.
Mocują rozwiertaki z trzpieniem stożkowym w kompatybilnych gniazdach konika do wymiarowania otworów osiowych.
Wymiaruje większe otwory w żeliwnych korpusach w zakładach produkcji ogólnej, gdzie istotna jest sztywność mocowania.
Wykańcza głębokie otwory cylindrów i kanały przepływowe przy bezpośrednim połączeniu z wrzecionem.
Powiększa otwory wstępnie wiercone w grubych przekrojach za pomocą kompatybilnych wiertarek promieniowych.
Wykańcza gniazda łożysk, gdzie istotne są wymiar otworu i sztywność maszyny; połączenia kołkowe kół zębatych z wałami wykańcza się rozwiertakiem do kołków stożkowych.
Trzpień stożkowy mocuje się bezpośrednio w kompatybilnym gnieździe maszyny, bez osobnego uchwytu wiertarskiego czy tulejki zaciskowej. Może to poprawić sztywność i przenoszenie momentu obrotowego, a zarazem ograniczyć bicie wynikające z połączeń.
Płaska płetwa stanowi powierzchnię oporową przy wybijaniu narzędzia klinem i w kompatybilnych konstrukcjach wrzecion może współpracować z elementem napędowym.
Należy włożyć odpowiedni klin wybijakowy w szczelinę wrzeciona tak, aby oparł się o płetwę i wypchnął stożek. Trzeba przy tym postępować zgodnie z procedurą producenta maszyny.
TiAlN może zapewnić odporność na ciepło i zużycie przy obróbce odpowiednich gatunków żeliwa lub stali, ale dobór powłoki powinien uwzględniać materiał obrabiany, strategię chłodzenia, prędkość i posuw.
Opcje specjalne mogą obejmować profile trzpieni, średnice skrawania, długości rowków i geometrię dopasowaną do zastosowania; warianty trzpieni i typów narzędzi omawia przewodnik Projektowanie rozwiertaków.
Bauron Precision Tools zapewnia wsparcie projektowe i inżynieryjne w zakresie profili trzpieni, średnic skrawania, geometrii rowków, podłoży i powłok. Prosimy przesłać dane gniazda maszyny, wymiary otworu, materiał obrabiany i wymagania produkcyjne do analizy.
Skontaktuj się z inżynierią