Precyzyjne rozwiertaki CNC do dokładnego wykańczania otworów
Przewodnik techniczny rozwiercania CNC

Przewodnik projektowy rozwiertaków CNC: submikronowa precyzja przy dokładnym wykańczaniu otworów

Ten przewodnik techniczny przenosi podstawowe zasady projektowania narzędzi na geometrię rozwiertaków, podział rowków, kąty nakroju oraz inżynierię specjalną wysokowydajnych rozwiertaków CNC.

Poznaj przewodnik Omów swoje zastosowanie
Przegląd techniczny

Zasady projektowania wysokowydajnych narzędzi do rozwiercania

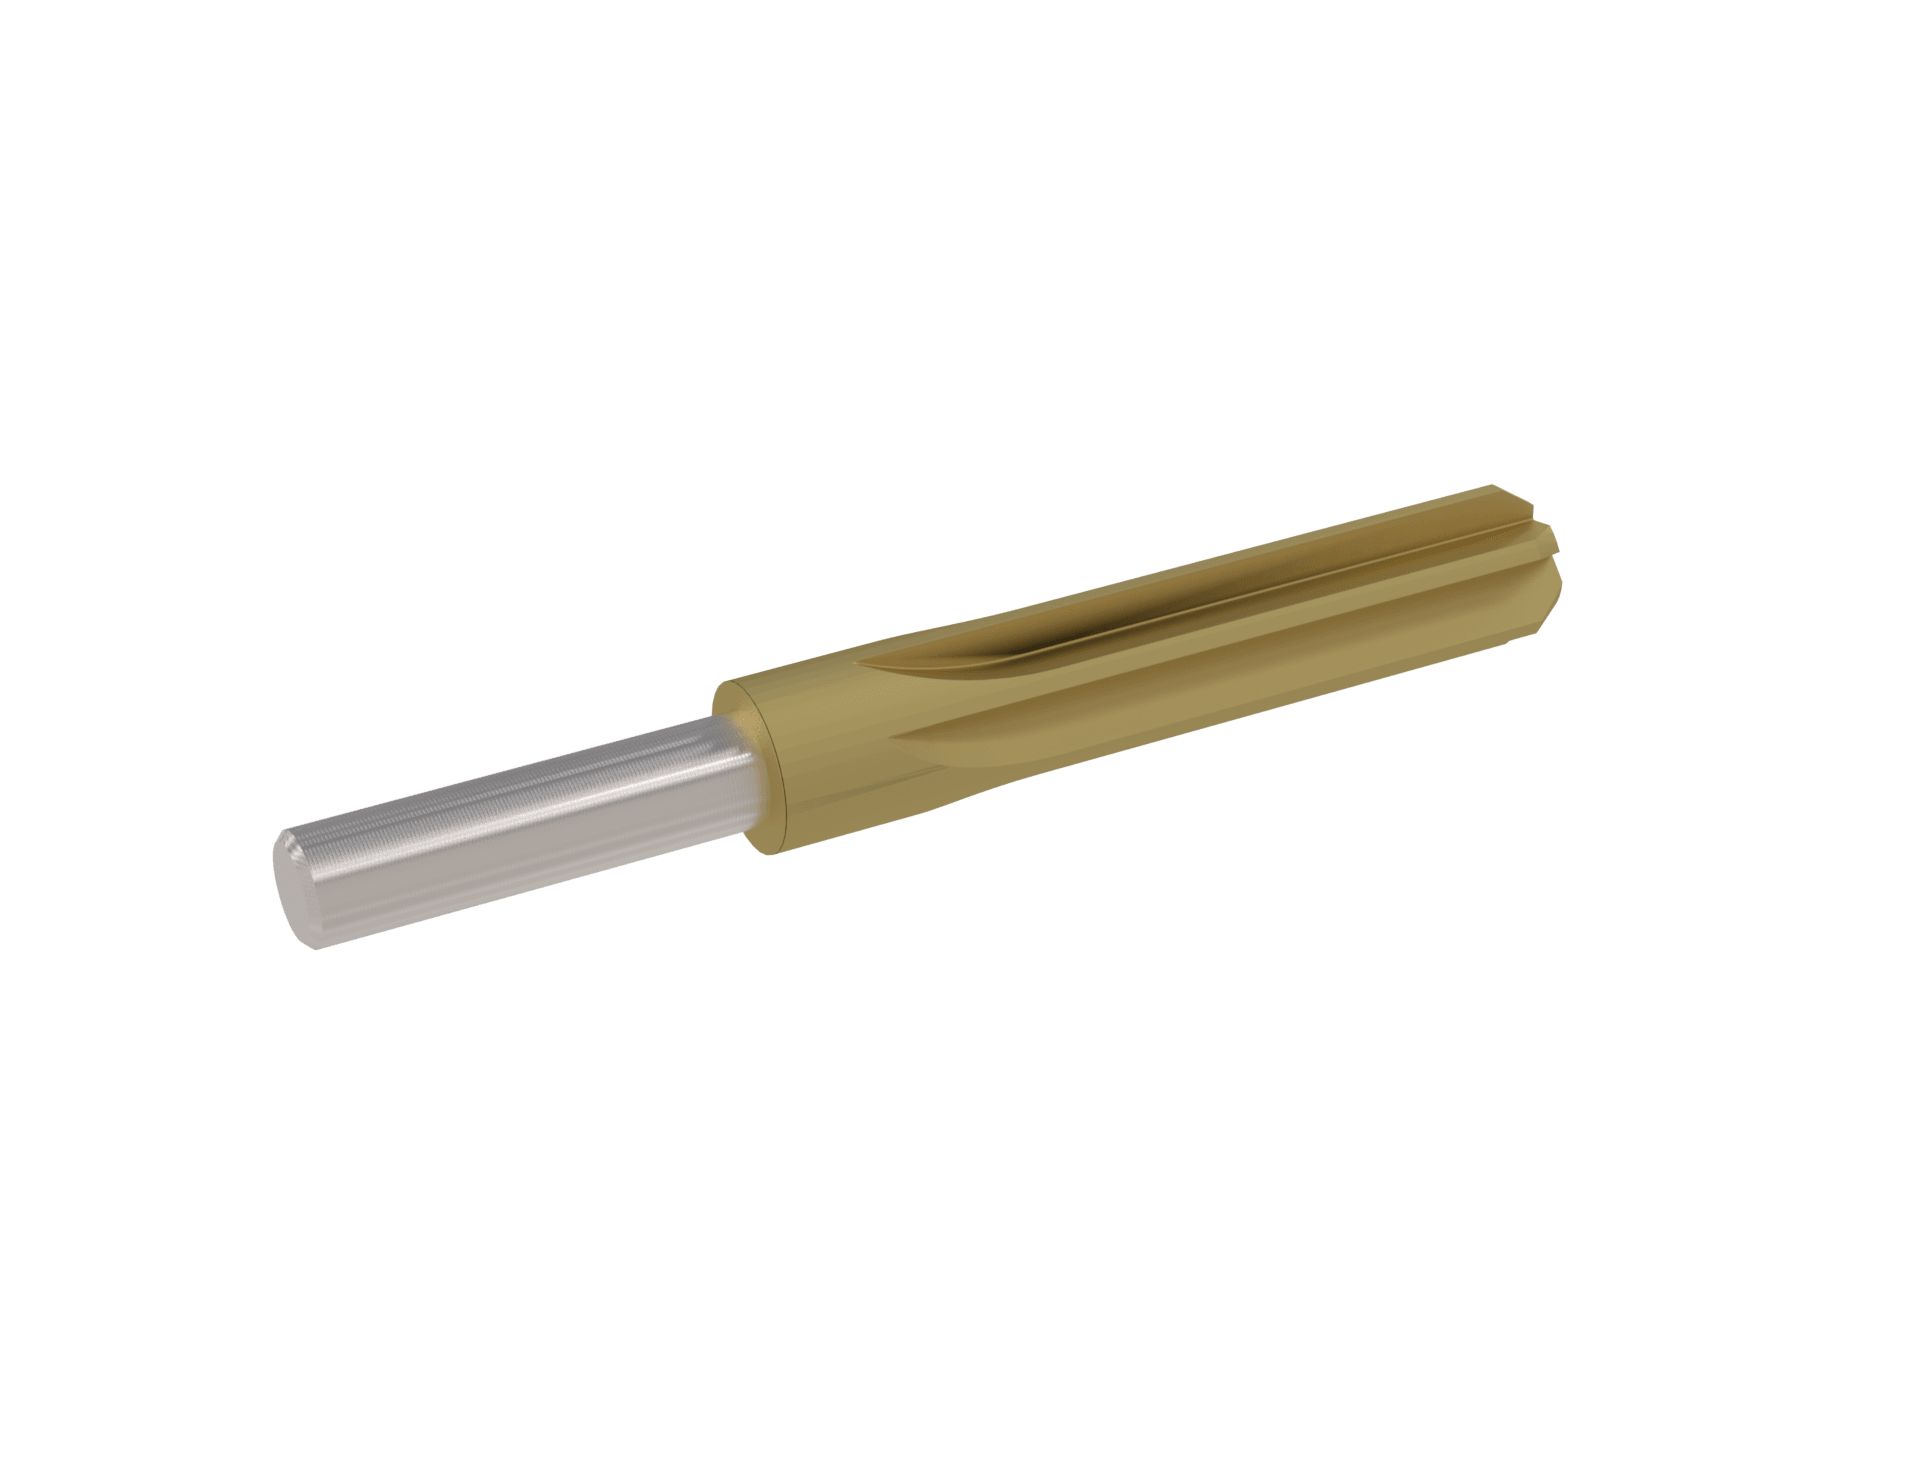
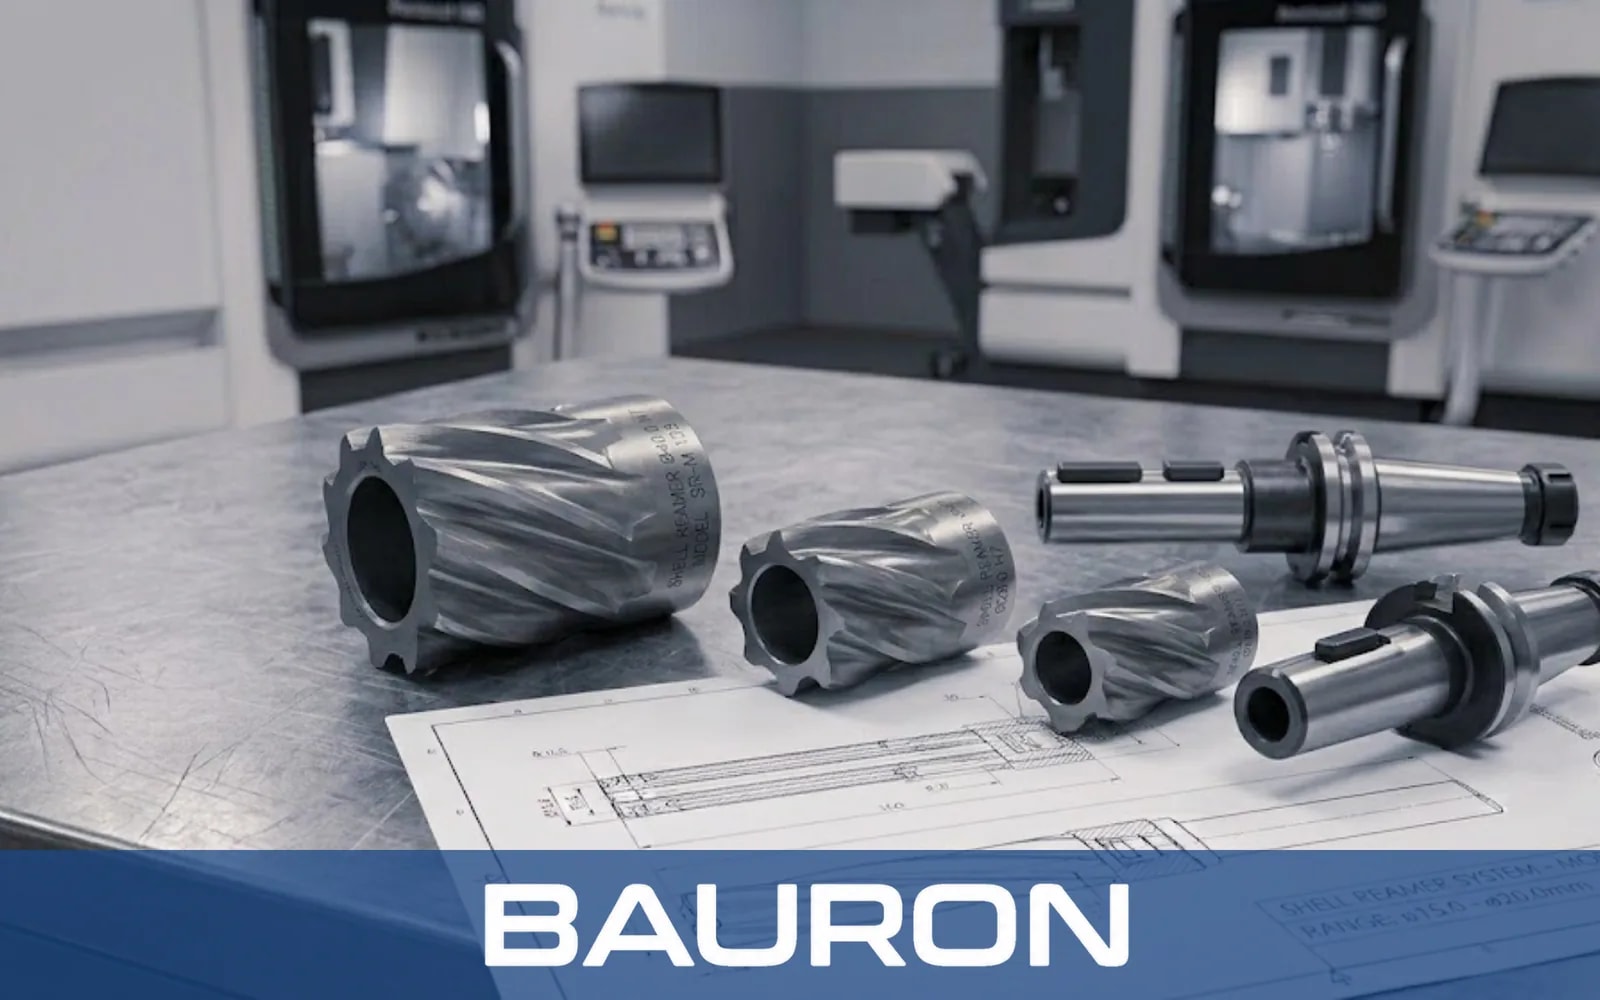
Rozwiertaki nasadowe i trzpienie oprawkowe na rysunku technicznym w warsztacie CNC

Optymalizacja konstrukcji rozwiertaka jest niezbędna do uzyskania precyzyjnej okrągłości otworu, ścisłych tolerancji wymiarowych H7 lub węższych oraz lustrzanej jakości powierzchni. Rozwiercanie to precyzyjny proces wykańczający, w którym z wstępnie wierconych otworów usuwa się cienkie warstwy naddatku. Skuteczne rozwiertaki specjalne równoważą liczbę rowków, szerokość łysinki, nierównomierny podział i kierunek odprowadzania wiórów, aby zapobiec drganiom i błędom wymiaru otworu.

Podstawowa geometria

Podstawowe parametry konstrukcji rozwiertaka CNC

Rzędy czteroostrzowych frezów walcowych z polerowanymi trzpieniami

Konfiguracja rowków

Rowki proste sprawdzają się w typowych otworach przelotowych i otworach bez przerw. Lewoskrętne rowki śrubowe przy prawostronnym kierunku skrawania wypychają wióry do przodu i zapobiegają zaczepianiu narzędzia o rowki wpustowe lub otwory poprzeczne.
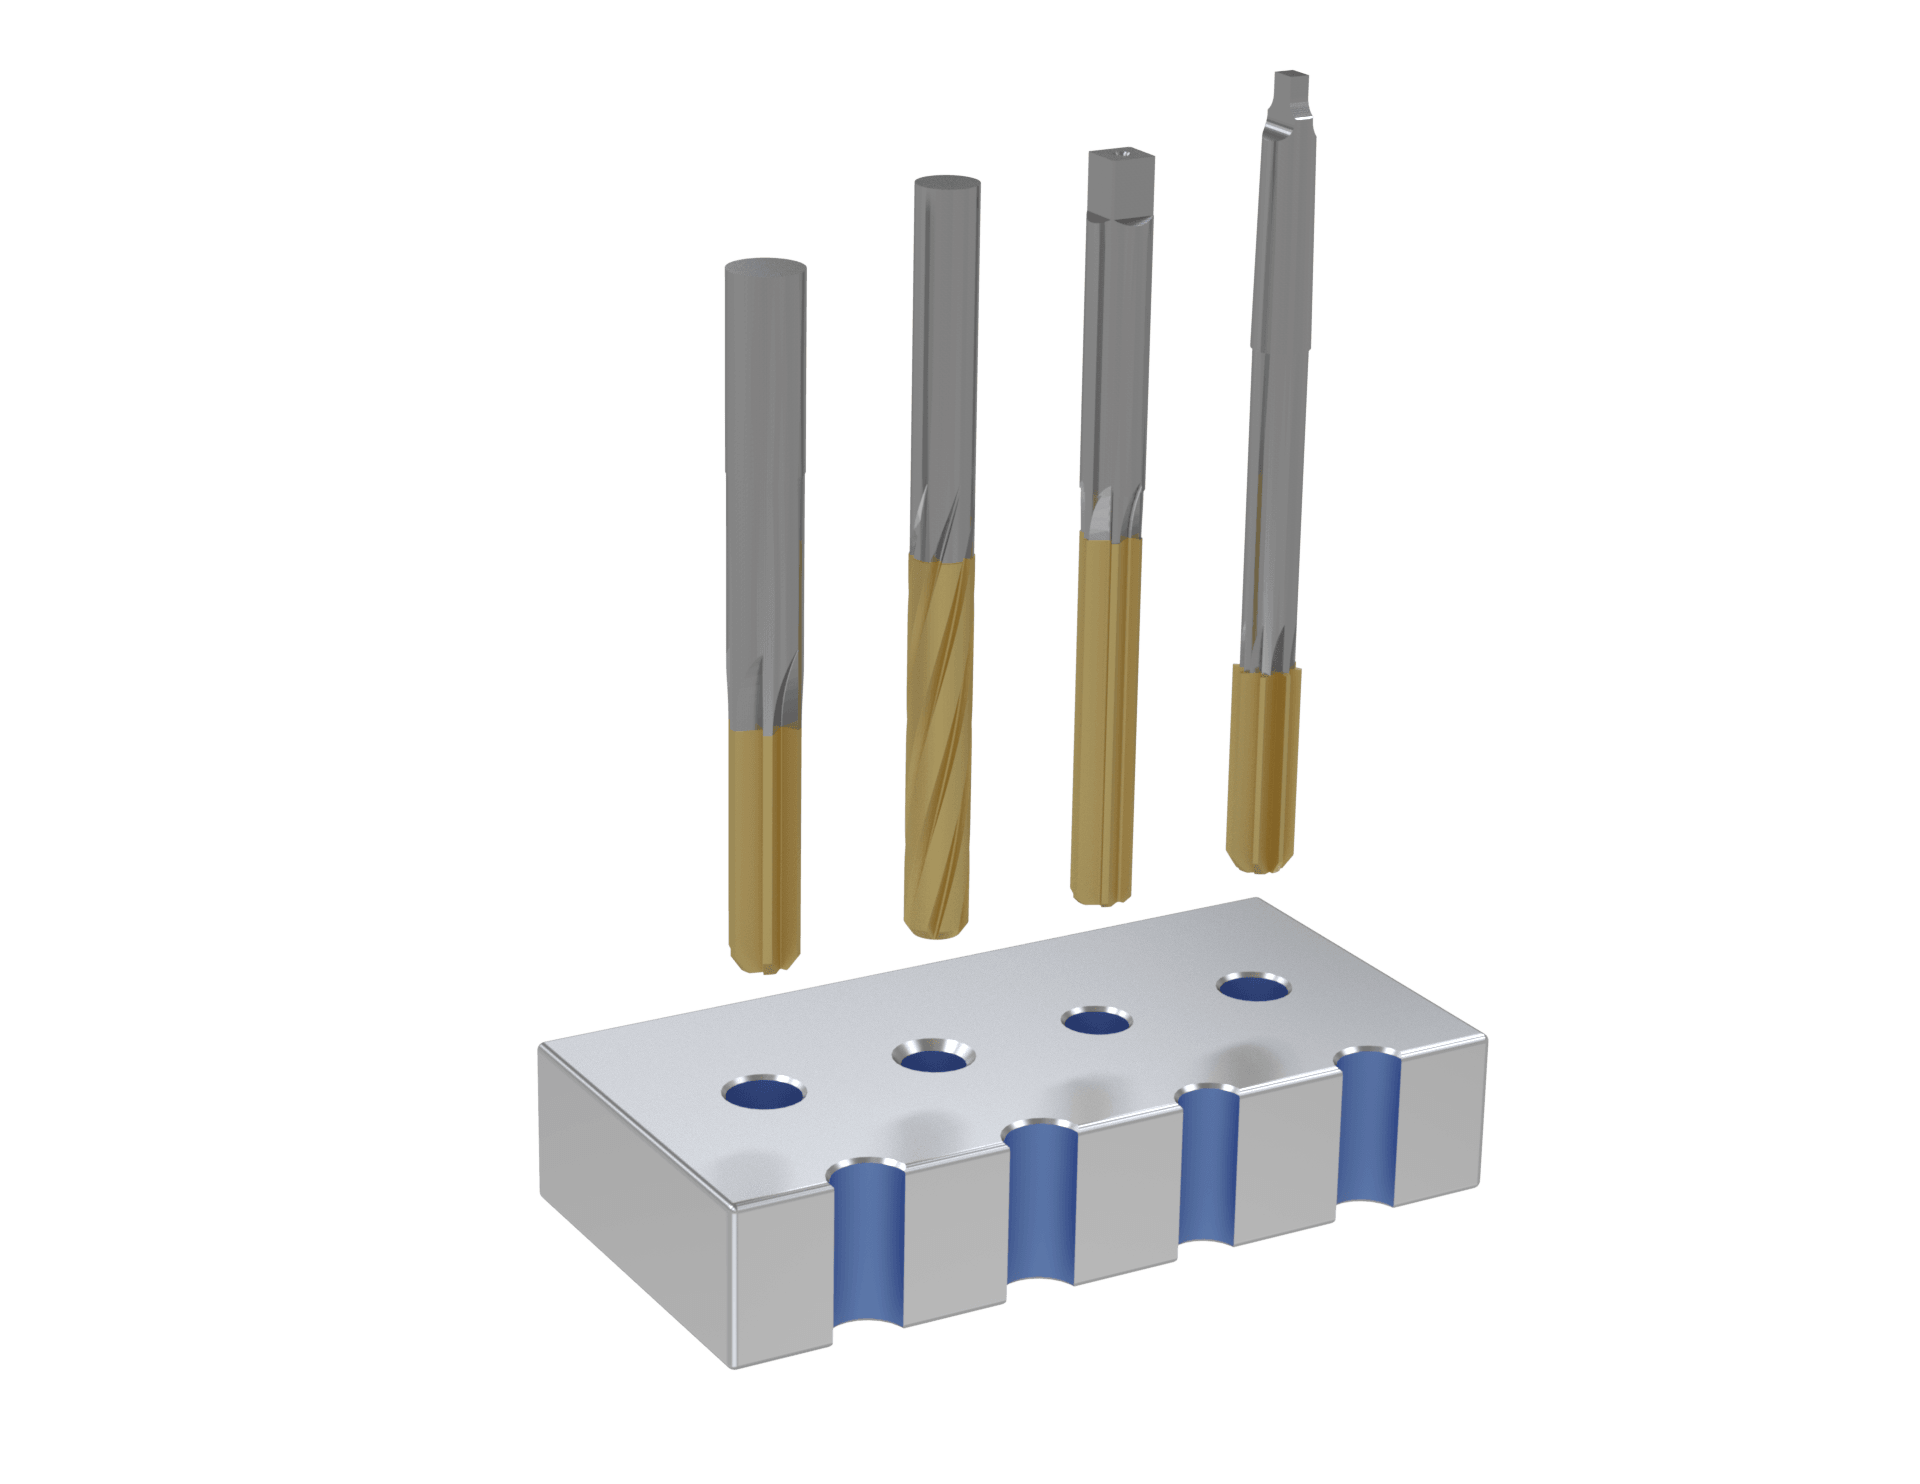
Nierównomierny podział rowków

Zmienny podział kątowy rowków zakłóca rezonans harmoniczny, eliminując ślady drgań i wspierając rzeczywistą okrągłość.

Kąt nakroju i faza wtórna

W rozwiertaku maszynowym nakrój pierwotny o kącie 45° usuwa naddatek, a faza wtórna lub promień wygładza przejście i zapewnia wysoką jakość powierzchni.

Szerokość łysinki i stożek wsteczny

Wąskie łysinki cylindryczne zmniejszają tarcie o ścianki otworu. Niewielki stożek wsteczny zapobiega zakleszczaniu i zarysowaniom podczas wycofywania narzędzia.

Materiały obrabiane

Dopasowanie geometrii rozwiertaków do materiału obrabianego

Gwintownik nacinający gwint w stalowym detalu, z wiórami wokół otworu

Aluminium i stopy lekkie

Należy stosować ostre łysinki skrawające, duże dodatnie kąty natarcia, polerowane rowki oraz powłoki DLC lub ZrN, aby zapobiec zacieraniu materiału i narostowi na krawędzi.

Stale nierdzewne i żaroodporne

Podłoża z mikroziarnistego pełnego węglika, lewoskrętne rowki śrubowe, wąskie łysinki i żaroodporne powłoki AlTiN lub nACo ułatwiają obróbkę tych wymagających materiałów.

Stale hartowane i żeliwo

Rowki proste z ujemną preparacją natarcia i bardzo drobno mikrohonowanymi krawędziami radzą sobie z wysoką twardością bez mikrowykruszeń ostrzy.

Ścierne kompozyty i tworzywa sztuczne

Rozwiertaki z PCD z powłoką diamentową lub z mikroziarnistego węglika z dużymi kątami przyłożenia są odporne na szybkie zużycie średnicy, ponieważ te materiały narzędzi CNC zachowują ostrość krawędzi mimo ściernych wypełniaczy.

Produkcja specjalna

Precyzyjne wykańczanie otworów rozwiertakami specjalnymi

Rozwiertaki standardowe są ograniczone do podstawowych rozmiarów dziesiętnych i standardowych tolerancji. Specjalistyczne rozwiertaki wykonane jako specjalne narzędzia skrawające pozwalają spełnić wymagania produkcyjne konkretnego zastosowania.

Wielośrednicowe rozwiercanie stopniowe

Połączenie kalibrowania otworu, fazowania i wykańczania czoła w jednym przejściu pozwala skrócić czas cyklu.

Indywidualne tolerancje otworów

Rozwiertaki specjalne mogą być szlifowane na dokładne średnice z submikronową precyzją, np. +0.0002 cala / −0.0000 cala, dla określonych pasowań łożysk lub kołków ustalających.

Wewnętrzne chłodzenie przez rowki

Śrubowe wewnętrzne doprowadzanie chłodziwa płynnie wypłukuje mikrowióry, wydłużając trwałość narzędzia i zachowując wysoką gładkość powierzchni otworu.

Rodzaje rozwiertaków

Narzędzia do rozwiercania CNC według kategorii

Bauron produkuje pełną gamę geometrii rozwiertaków, pogrupowanych według zastosowania. Każdy poniższy schemat kategorii przedstawiono razem z należącymi do niej rodzajami rozwiertaków.

Rozwiertaki ogólnego przeznaczenia

A. Rozwiertaki ogólnego przeznaczenia

Dokładne wykańczanie otworów przy rozwiercaniu ręcznym i maszynowym.

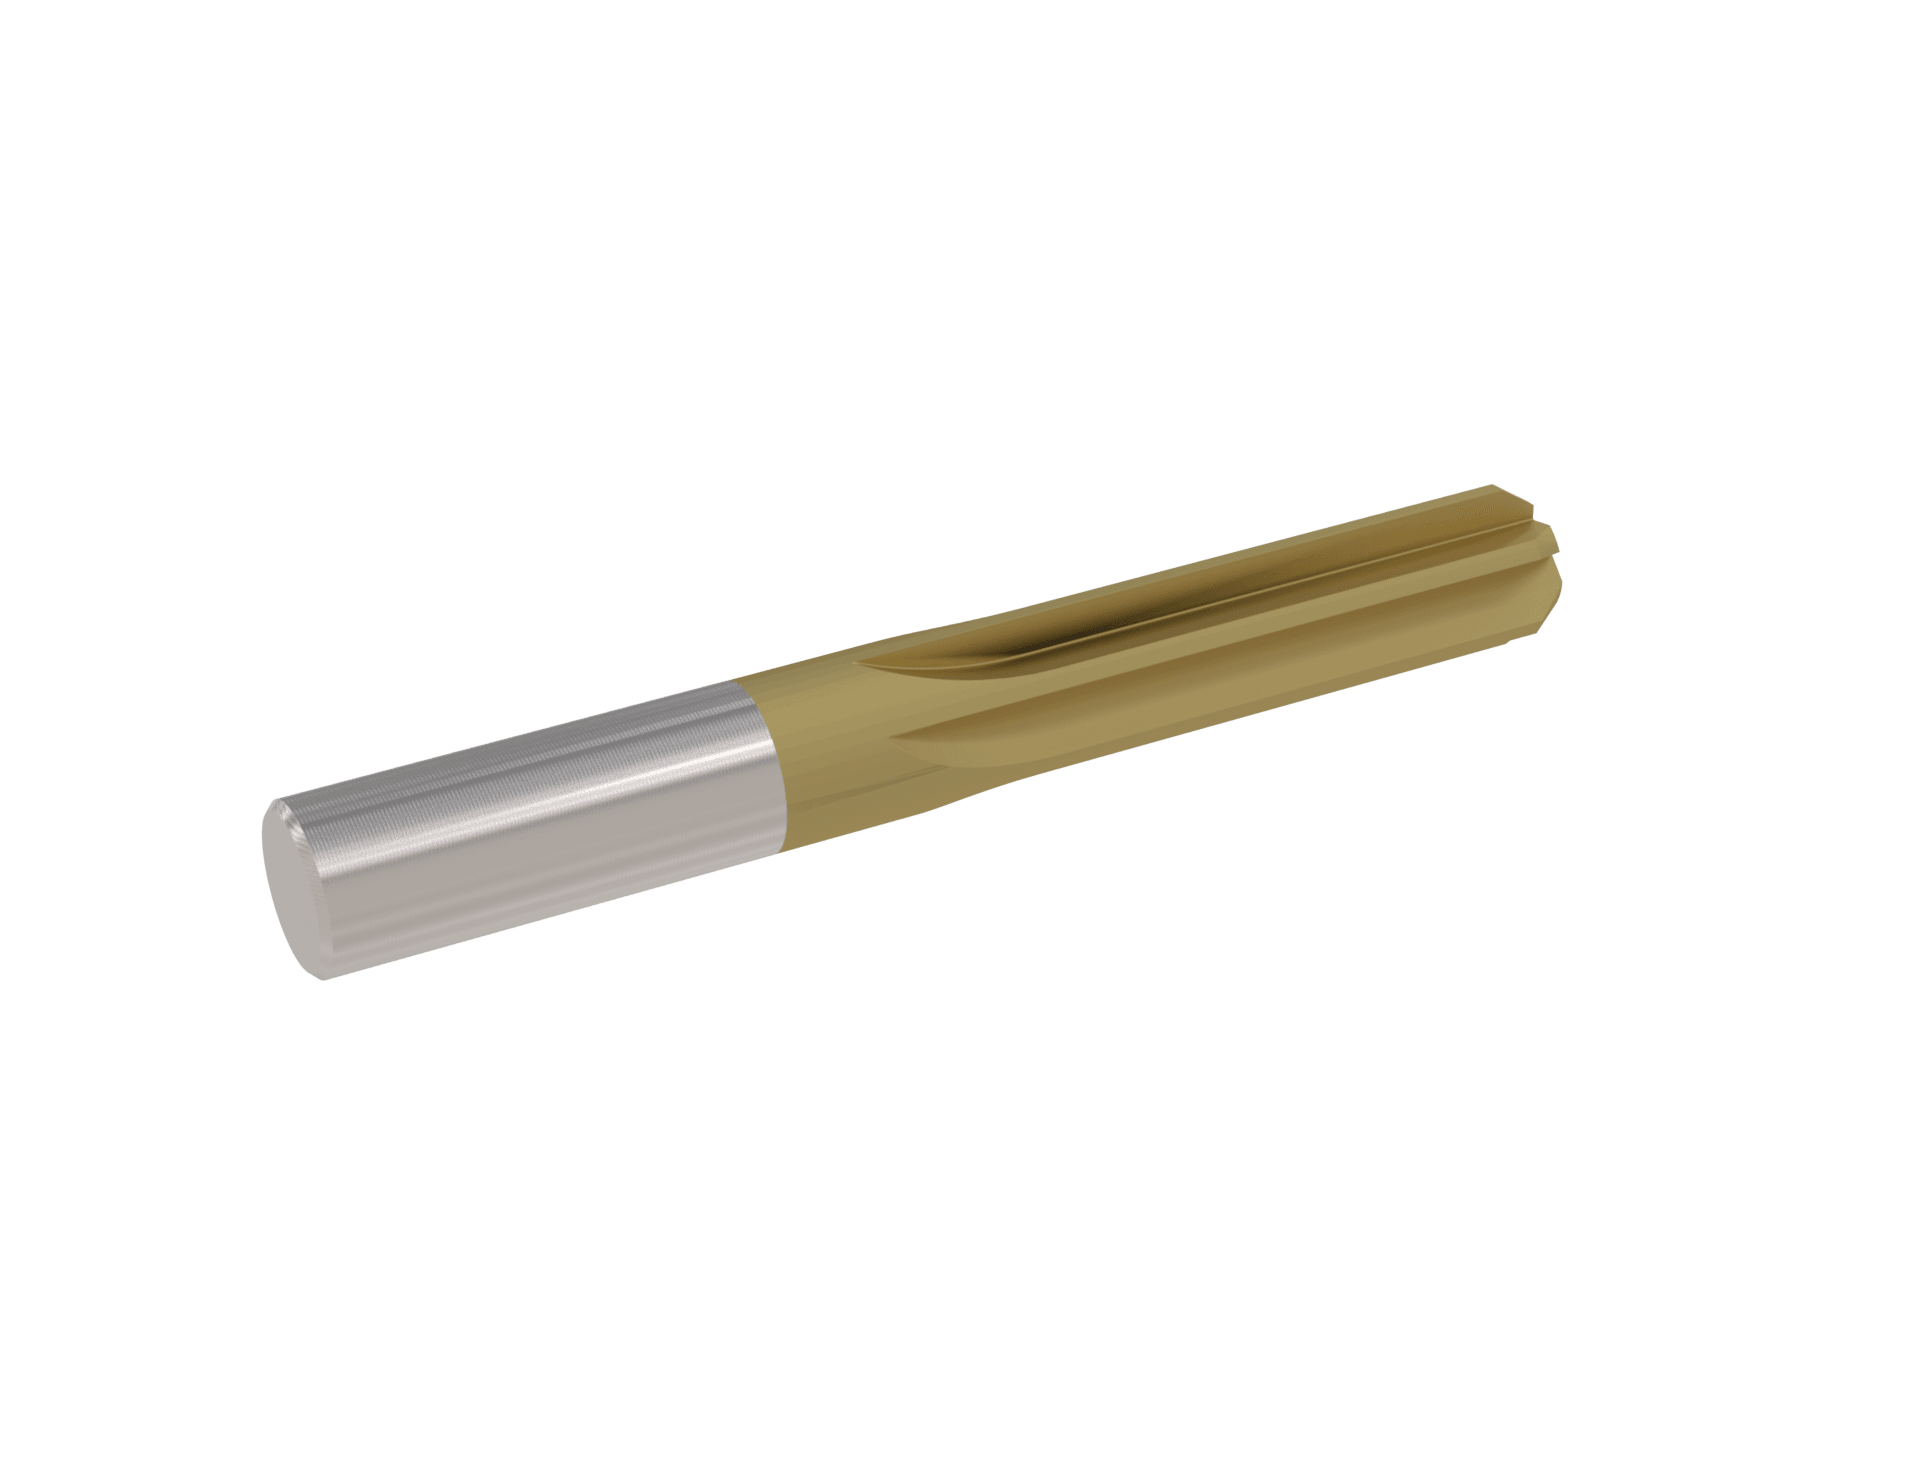
  • Rozwiertaki z prostym rowkiem — wykańczanie otworów w materiałach twardych lub kruchych
  • Rozwiertaki maszynowe uchwytowe — wysoka dokładność przy rozwiercaniu ogólnym
  • Rozwiertaki ręczne — zastosowania ręczne wymagające precyzyjnego wykończenia
  • Rozwiertaki maszynowe — zautomatyzowane operacje z wysoką dokładnością
Rozwiertaki stożkowe i do kołków

B. Rozwiertaki stożkowe i do kołków

Precyzyjne geometrie do otworów stożkowych i kołków o wąskich tolerancjach.

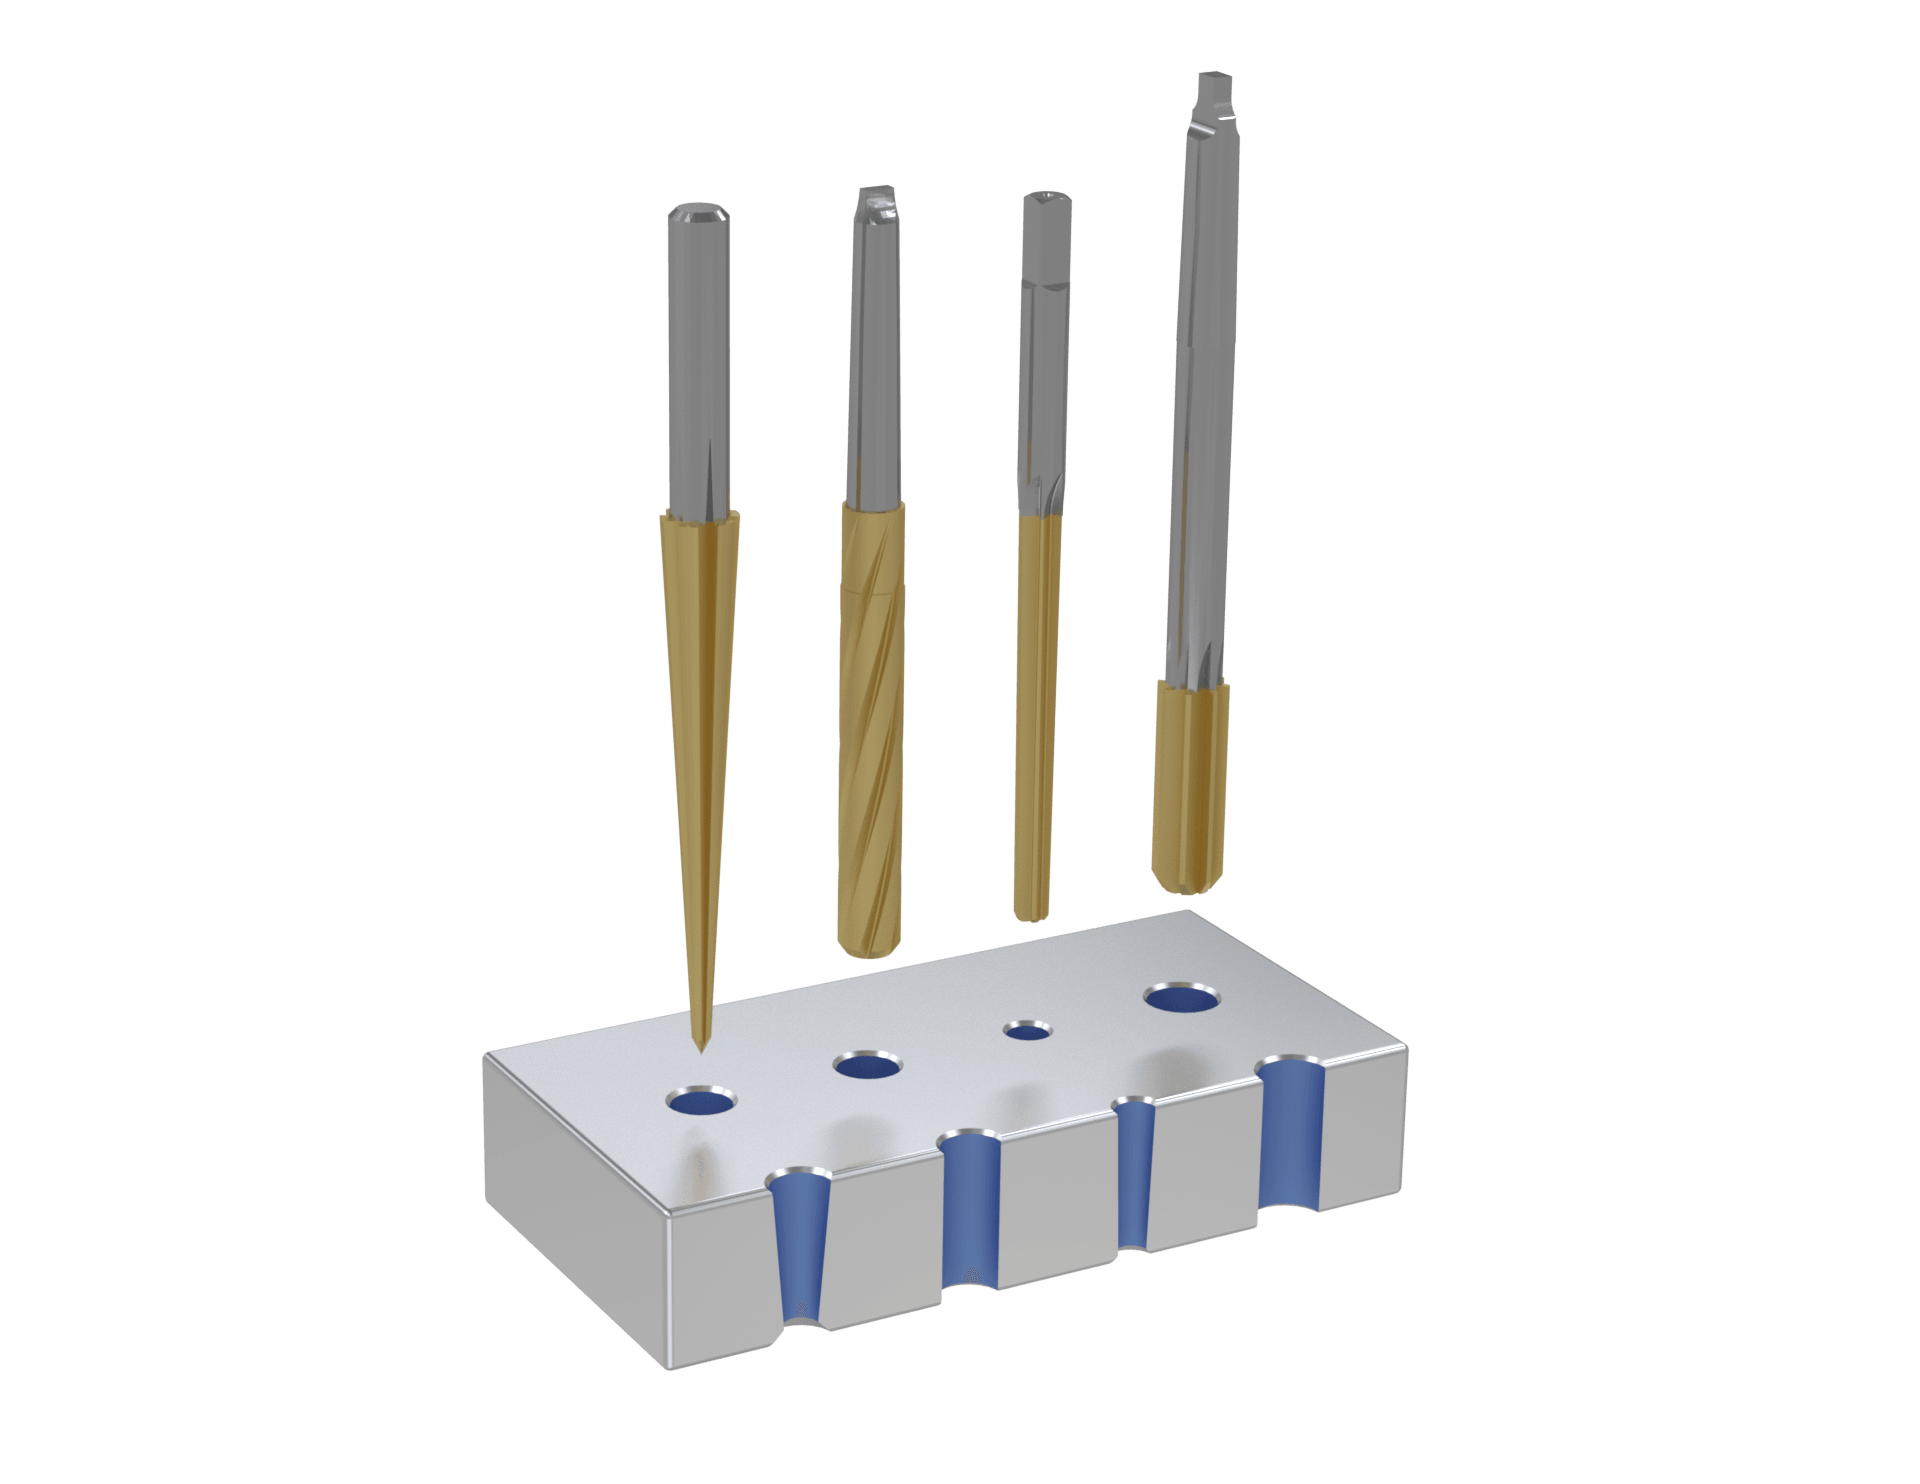
  • Rozwiertaki stożkowe — precyzyjne wykonywanie lub wykańczanie otworów stożkowych
  • Rozwiertaki z trzpieniem stożkowym — trzpień stożkowy do maszyn wymagających mocowania stożkowego
  • Rozwiertaki do kołków stożkowych — stożkowe otwory pod kołki o wąskich tolerancjach
  • Rozwiertaki do stożków Morse'a — obróbka stożków Morse'a w obrabiarkach
Rozwiertaki regulowane i rozprężne

C. Rozwiertaki regulowane i rozprężne

Rozwiertaki o regulowanej średnicy do wąskich tolerancji i zużytych otworów.

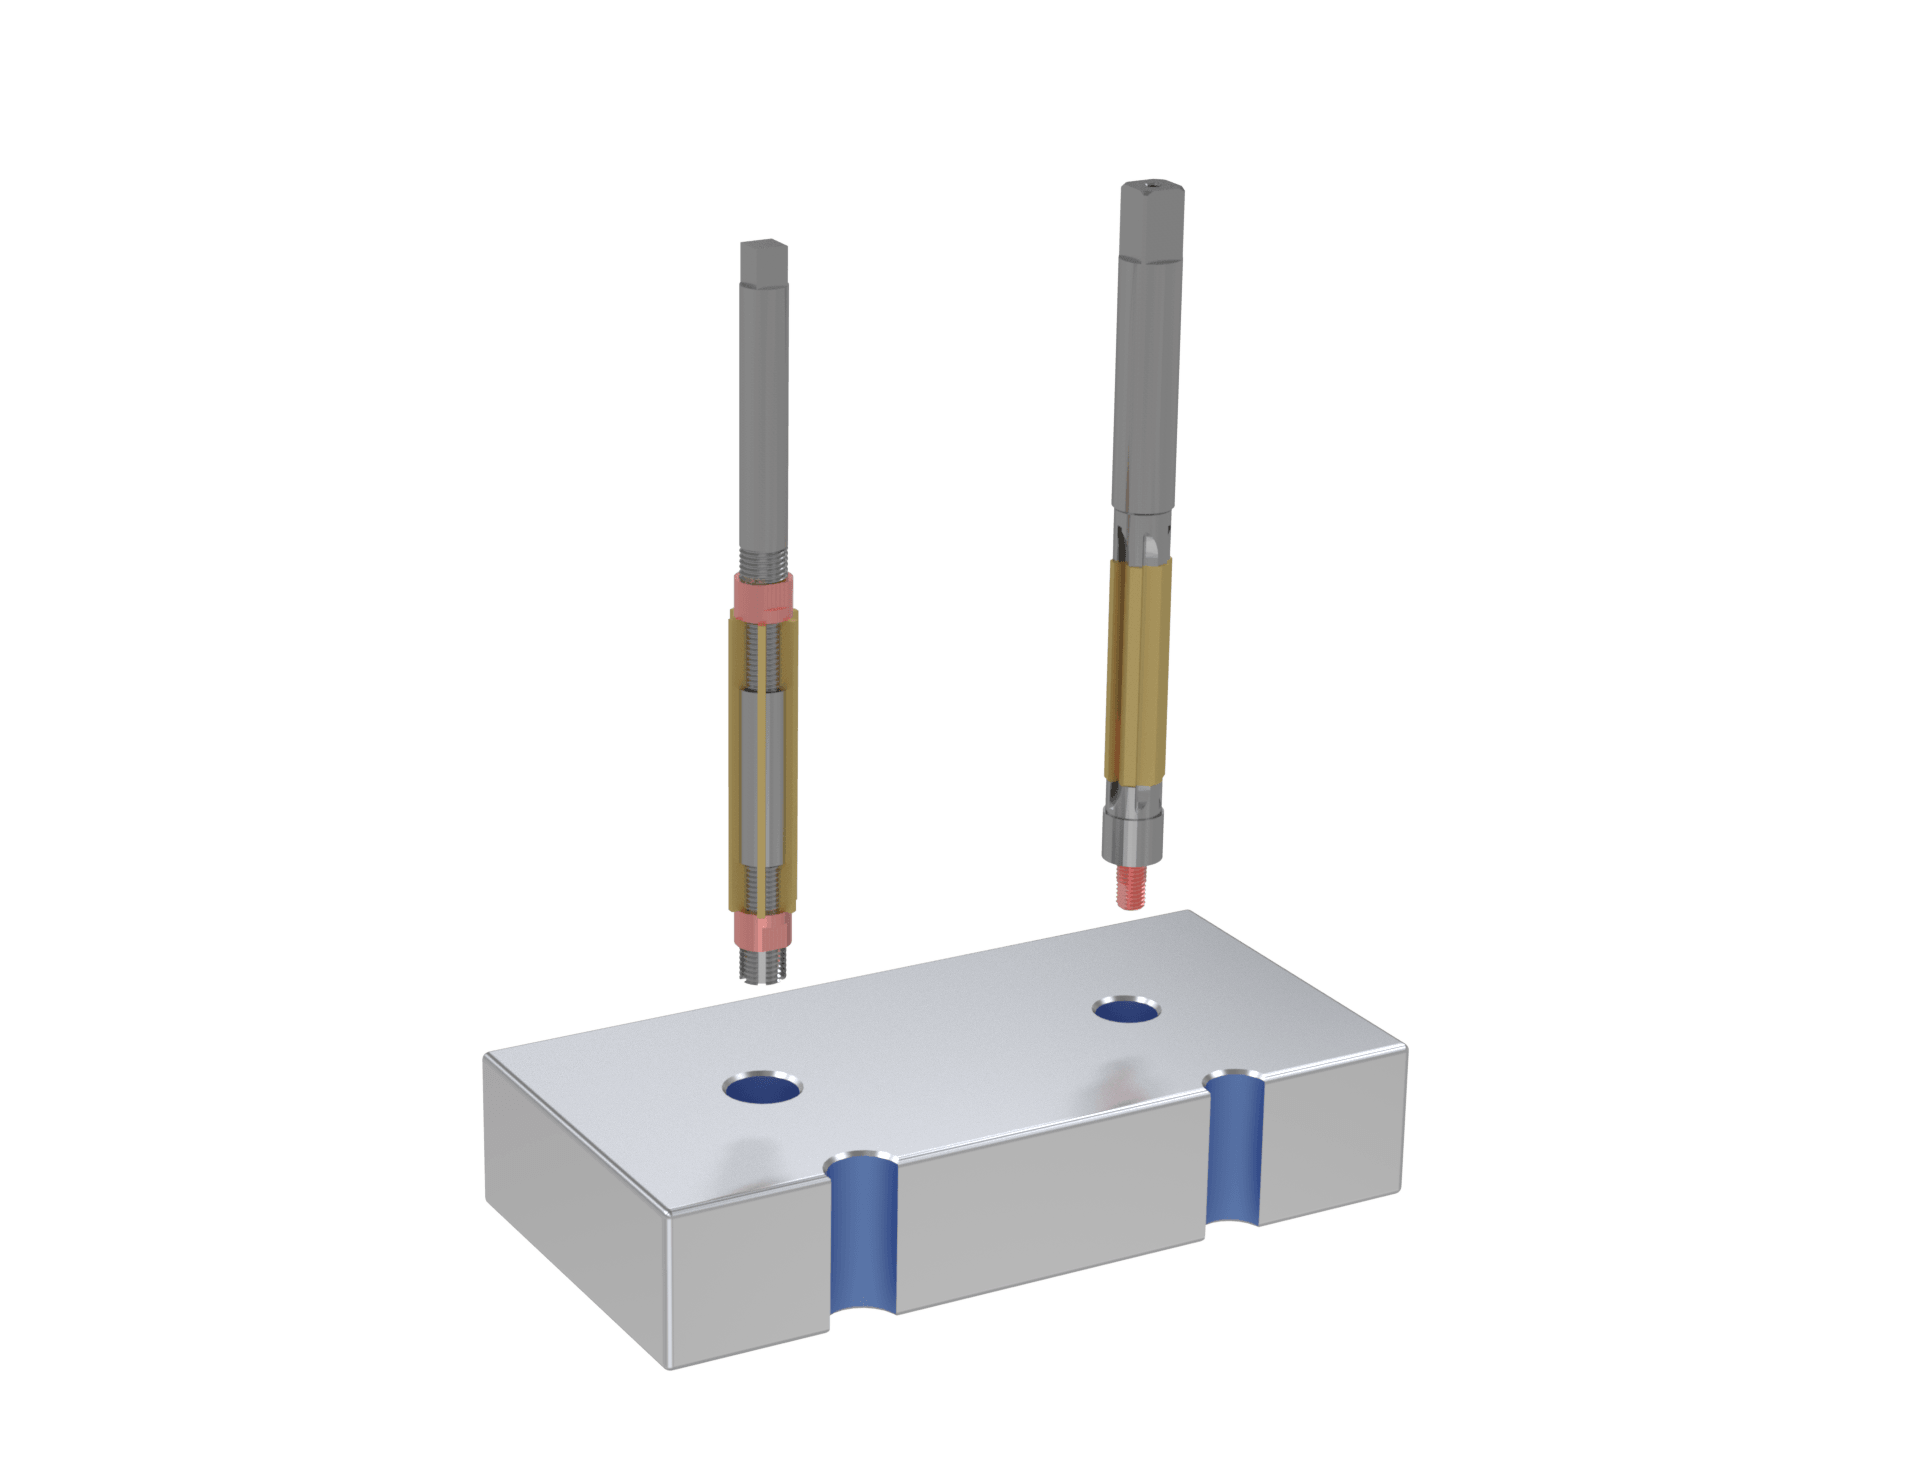
  • Rozwiertaki regulowane — niewielka korekta średnicy przy wąskich tolerancjach
  • Rozwiertaki rozprężne — niewielkie zwiększenie średnicy przy zużytych otworach
Rozwiertaki specjalistyczne

D. Rozwiertaki specjalistyczne

Rozwiertaki przeznaczone do otworów wielośrednicowych, konstrukcji stalowych i prac przemysłowych.

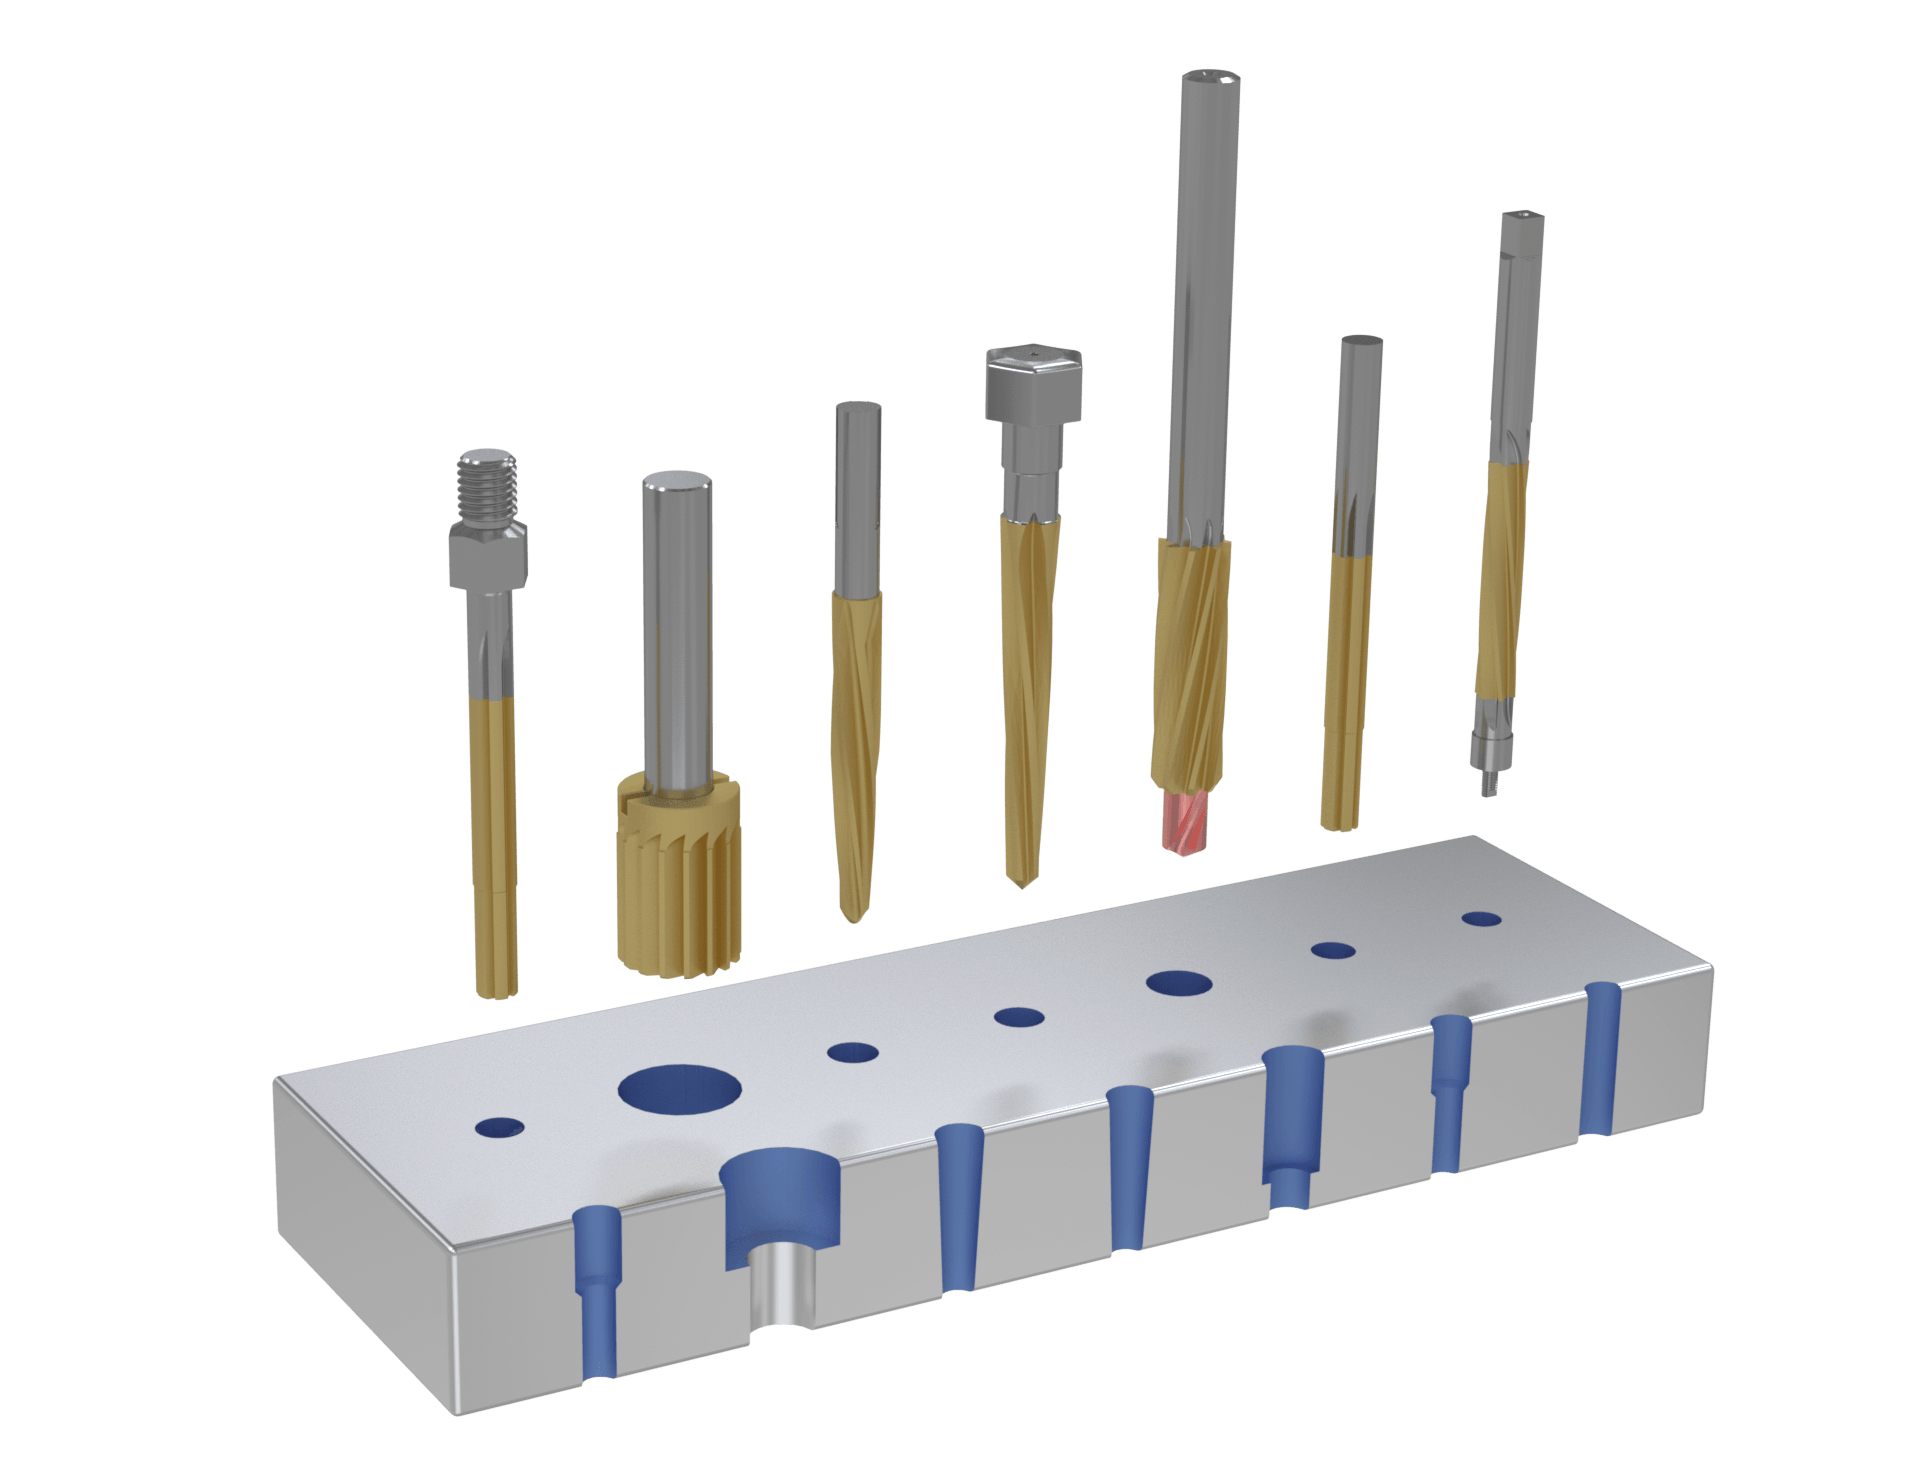
  • Rozwiertaki stopniowe — precyzyjne otwory wielośrednicowe
  • Rozwiertaki komorowe — obróbka komór nabojowych i elementów broni palnej
  • Rozwiertaki nasadowe — wydajne rozwiercanie większych otworów
  • Rozwiertaki mostowe — sworznie mostowe i zastosowania konstrukcyjne
  • Rozwiertaki samochodowe — ciężkie prace w motoryzacji i kolejnictwie
  • Rozwiertaki kombinowane — kilka operacji jednym narzędziem
  • Rozwiertaki prowadzone — dodatkowe prowadzenie dla współosiowości i precyzji
Warianty trzpieni

Warianty trzpieni i wykonań narzędzi

Każdy rozwiertak Bauron może zostać wykonany z interfejsem trzpienia najlepiej dopasowanym do Państwa maszyny i oprawki. Przy każdym typie trzpienia pokazano sposób mocowania i zastosowania, w których sprawdza się najlepiej.

Rozwiertak z trzpieniem walcowym

Trzpień walcowy

  • Profil: jednolity kształt walcowy
  • Mocowanie: w uchwycie tulejkowym lub uchwycie wiertarskim
  • Najlepszy do: narzędzi ogólnego przeznaczenia, takich jak wiertła i frezy trzpieniowe
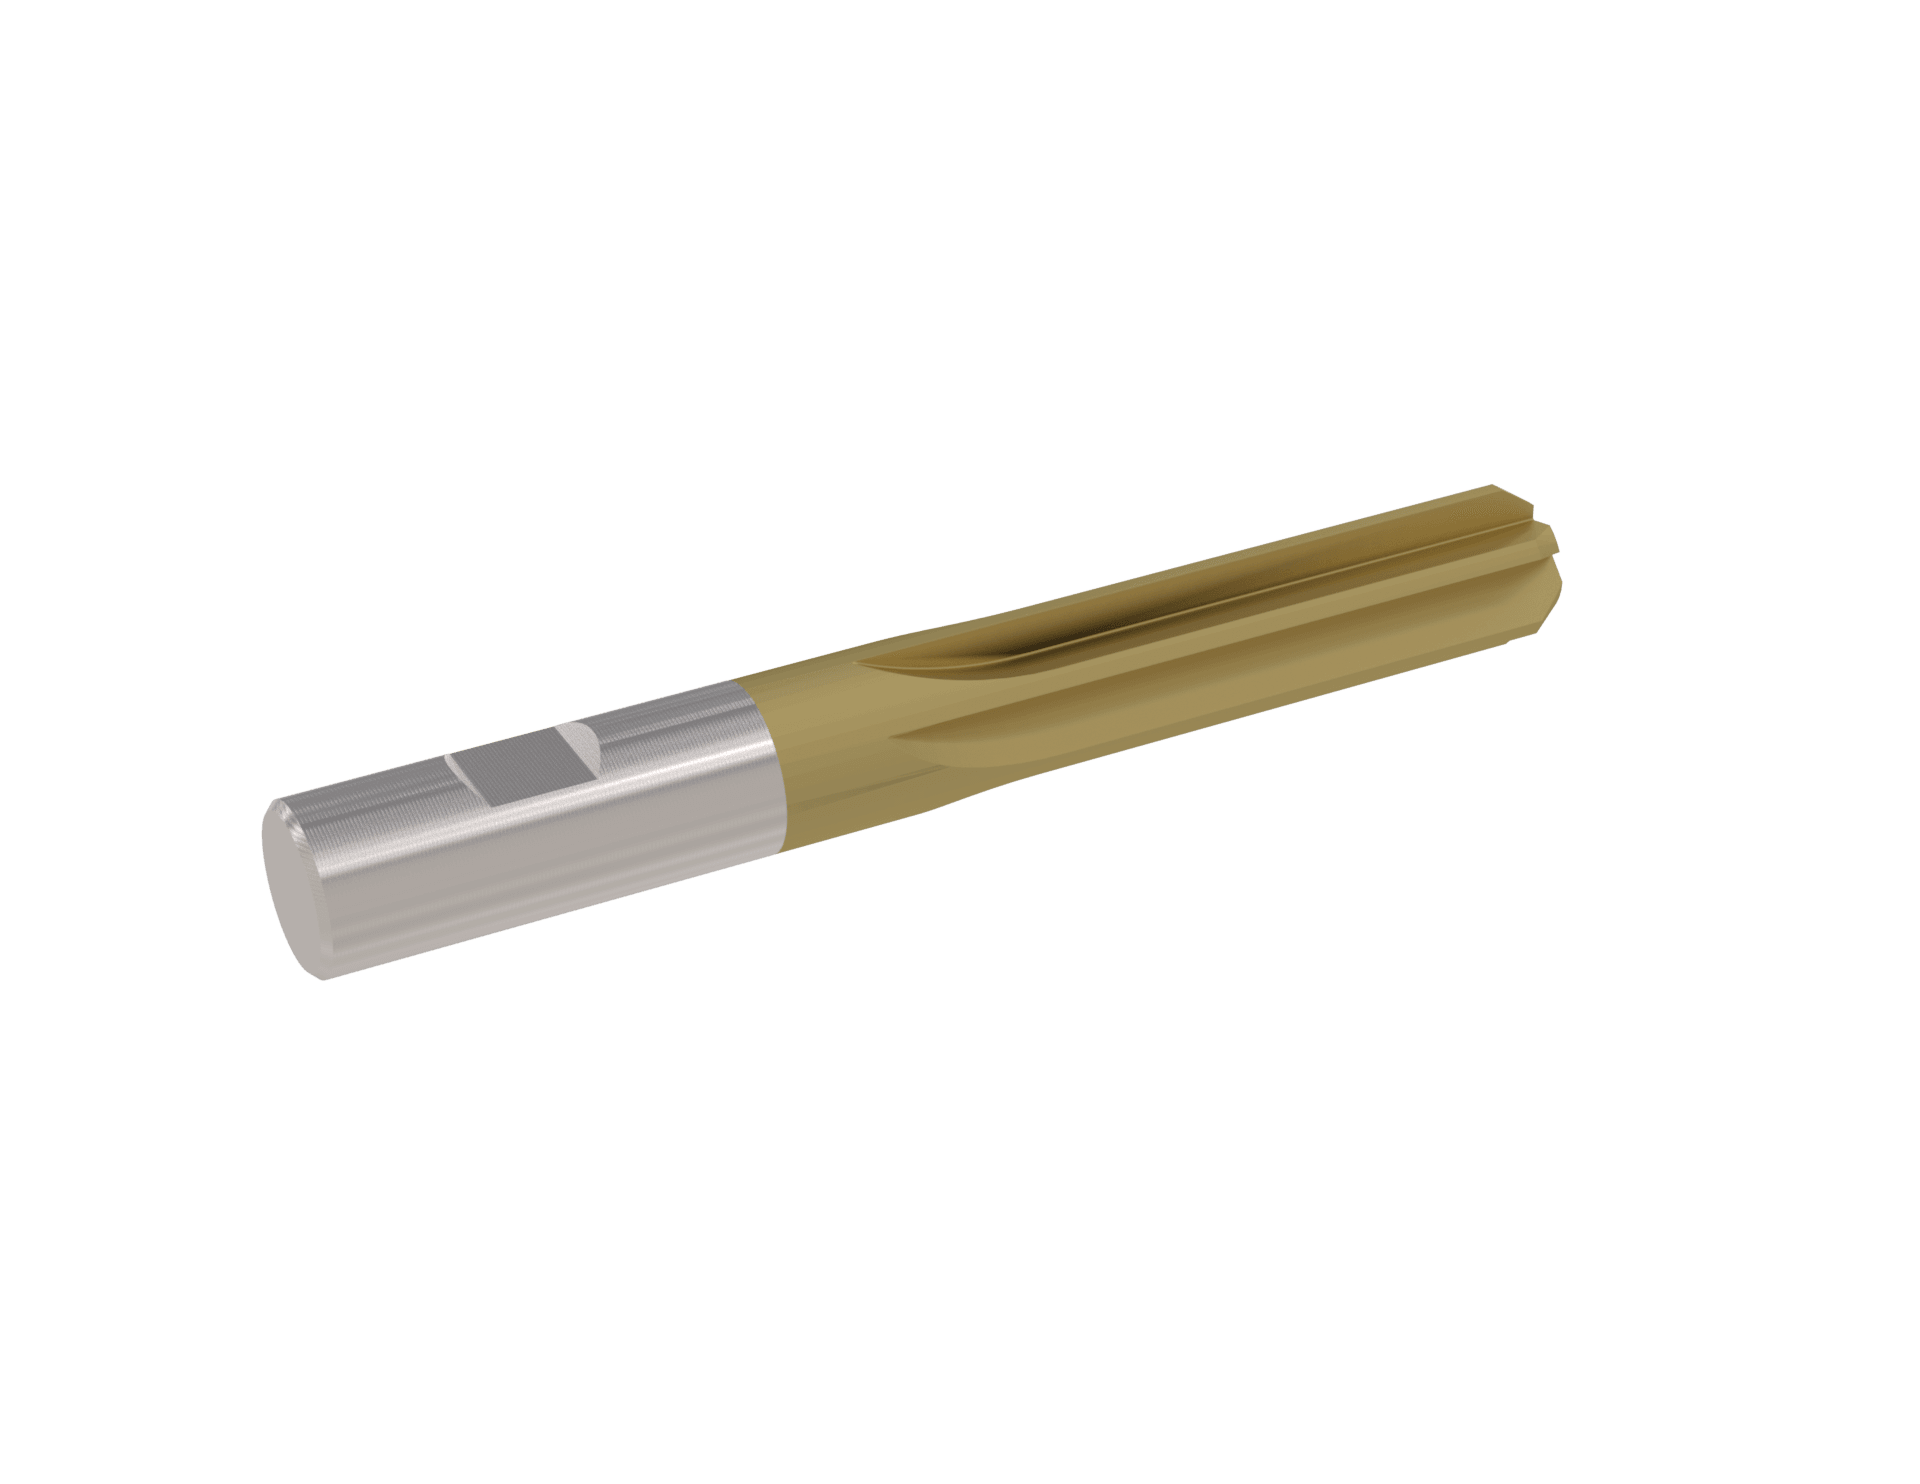
Rozwiertak z trzpieniem Weldon

Trzpień Weldon

  • Profil: walcowy z jednym płaskim ścięciem na trzpieniu
  • Mocowanie: wkrętami dociskowymi w oprawce z bocznym mocowaniem
  • Najlepszy do: narzędzi wymagających wysokiego momentu obrotowego i pewnego zamocowania
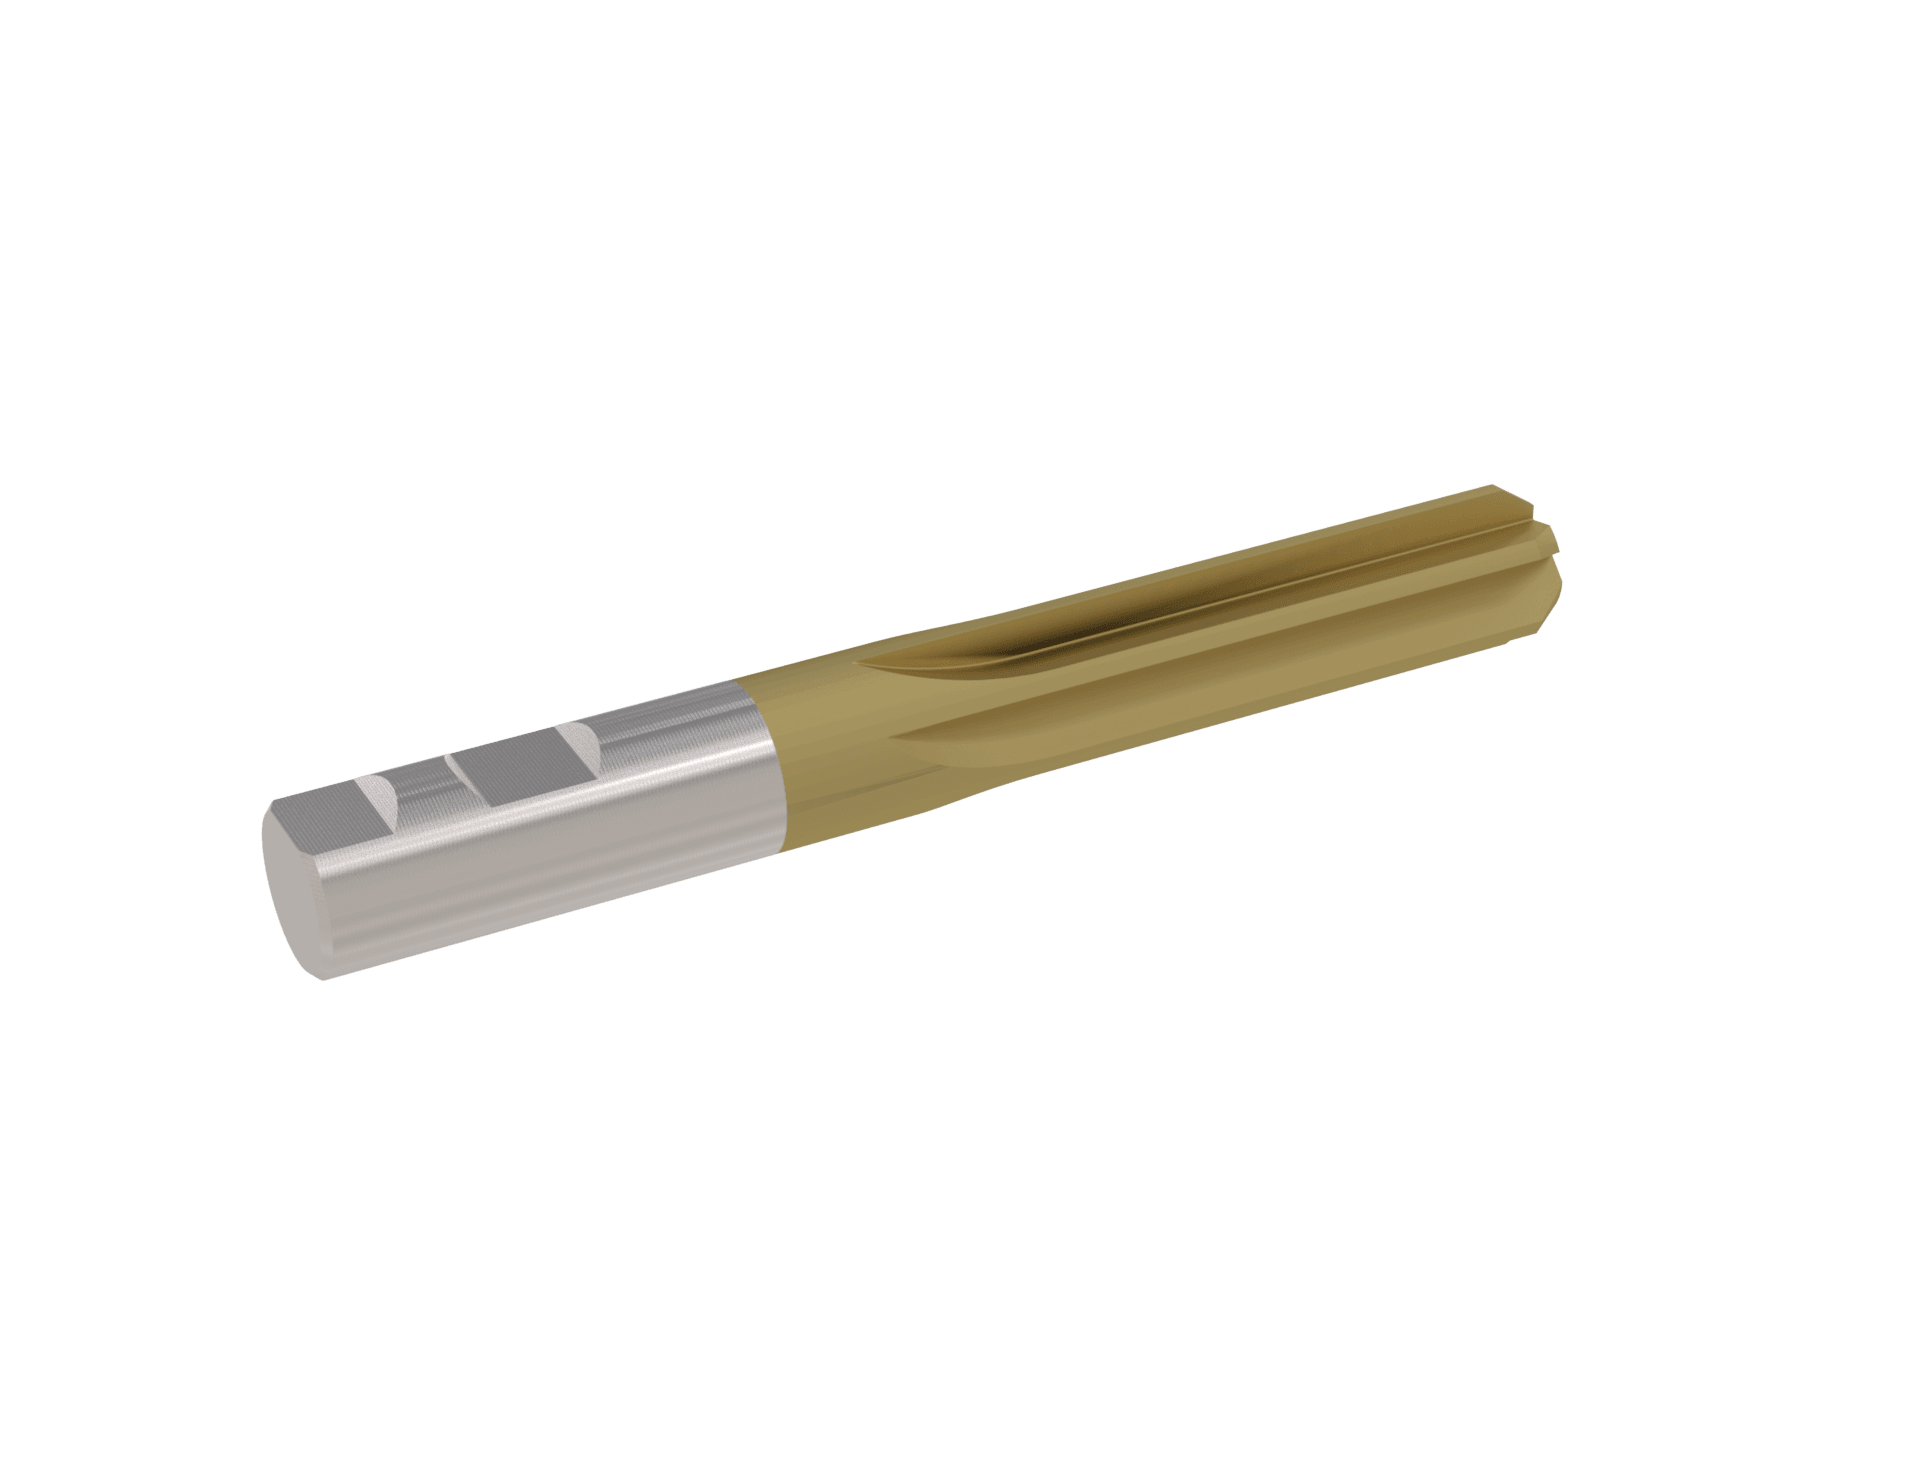
Rozwiertak z podwójnym trzpieniem Weldon

Podwójny trzpień Weldon

  • Profil: jak trzpień Weldon, lecz z dwoma płaskimi ścięciami
  • Mocowanie: pewniejszy chwyt w oprawkach z bocznym mocowaniem
  • Najlepszy do: operacji wymagających wysokiej precyzji lub wysokiego momentu obrotowego
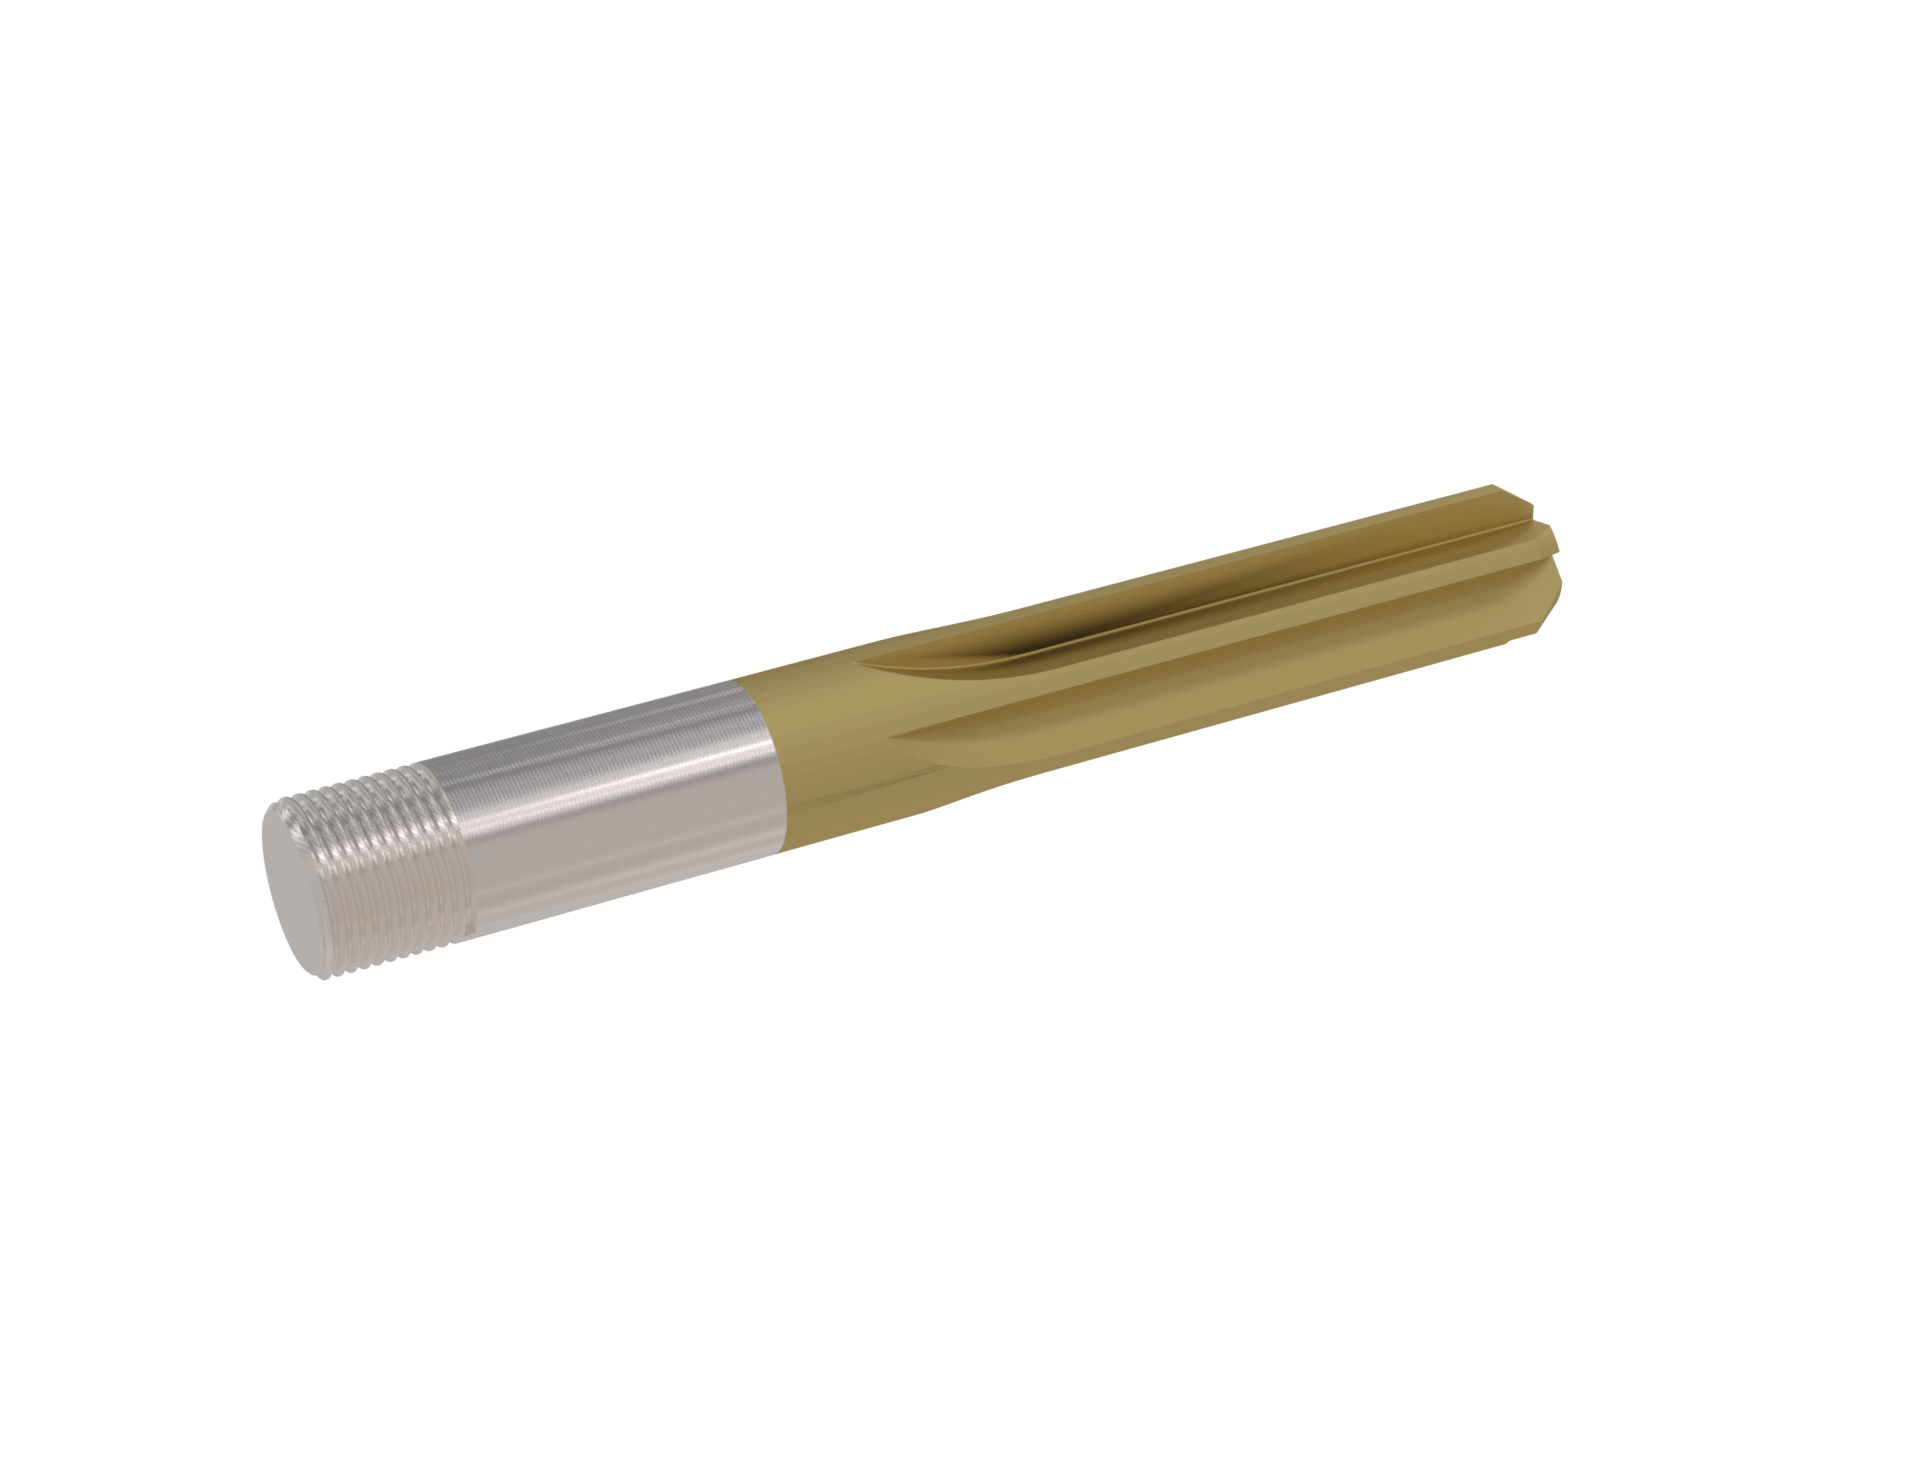
Rozwiertak z trzpieniem gwintowanym

Trzpień gwintowany

  • Profil: walcowy trzpień z gwintem na końcu
  • Mocowanie: wkręcany w oprawki narzędziowe lub przedłużki
  • Najlepszy do: gwintowania i rozwiercania
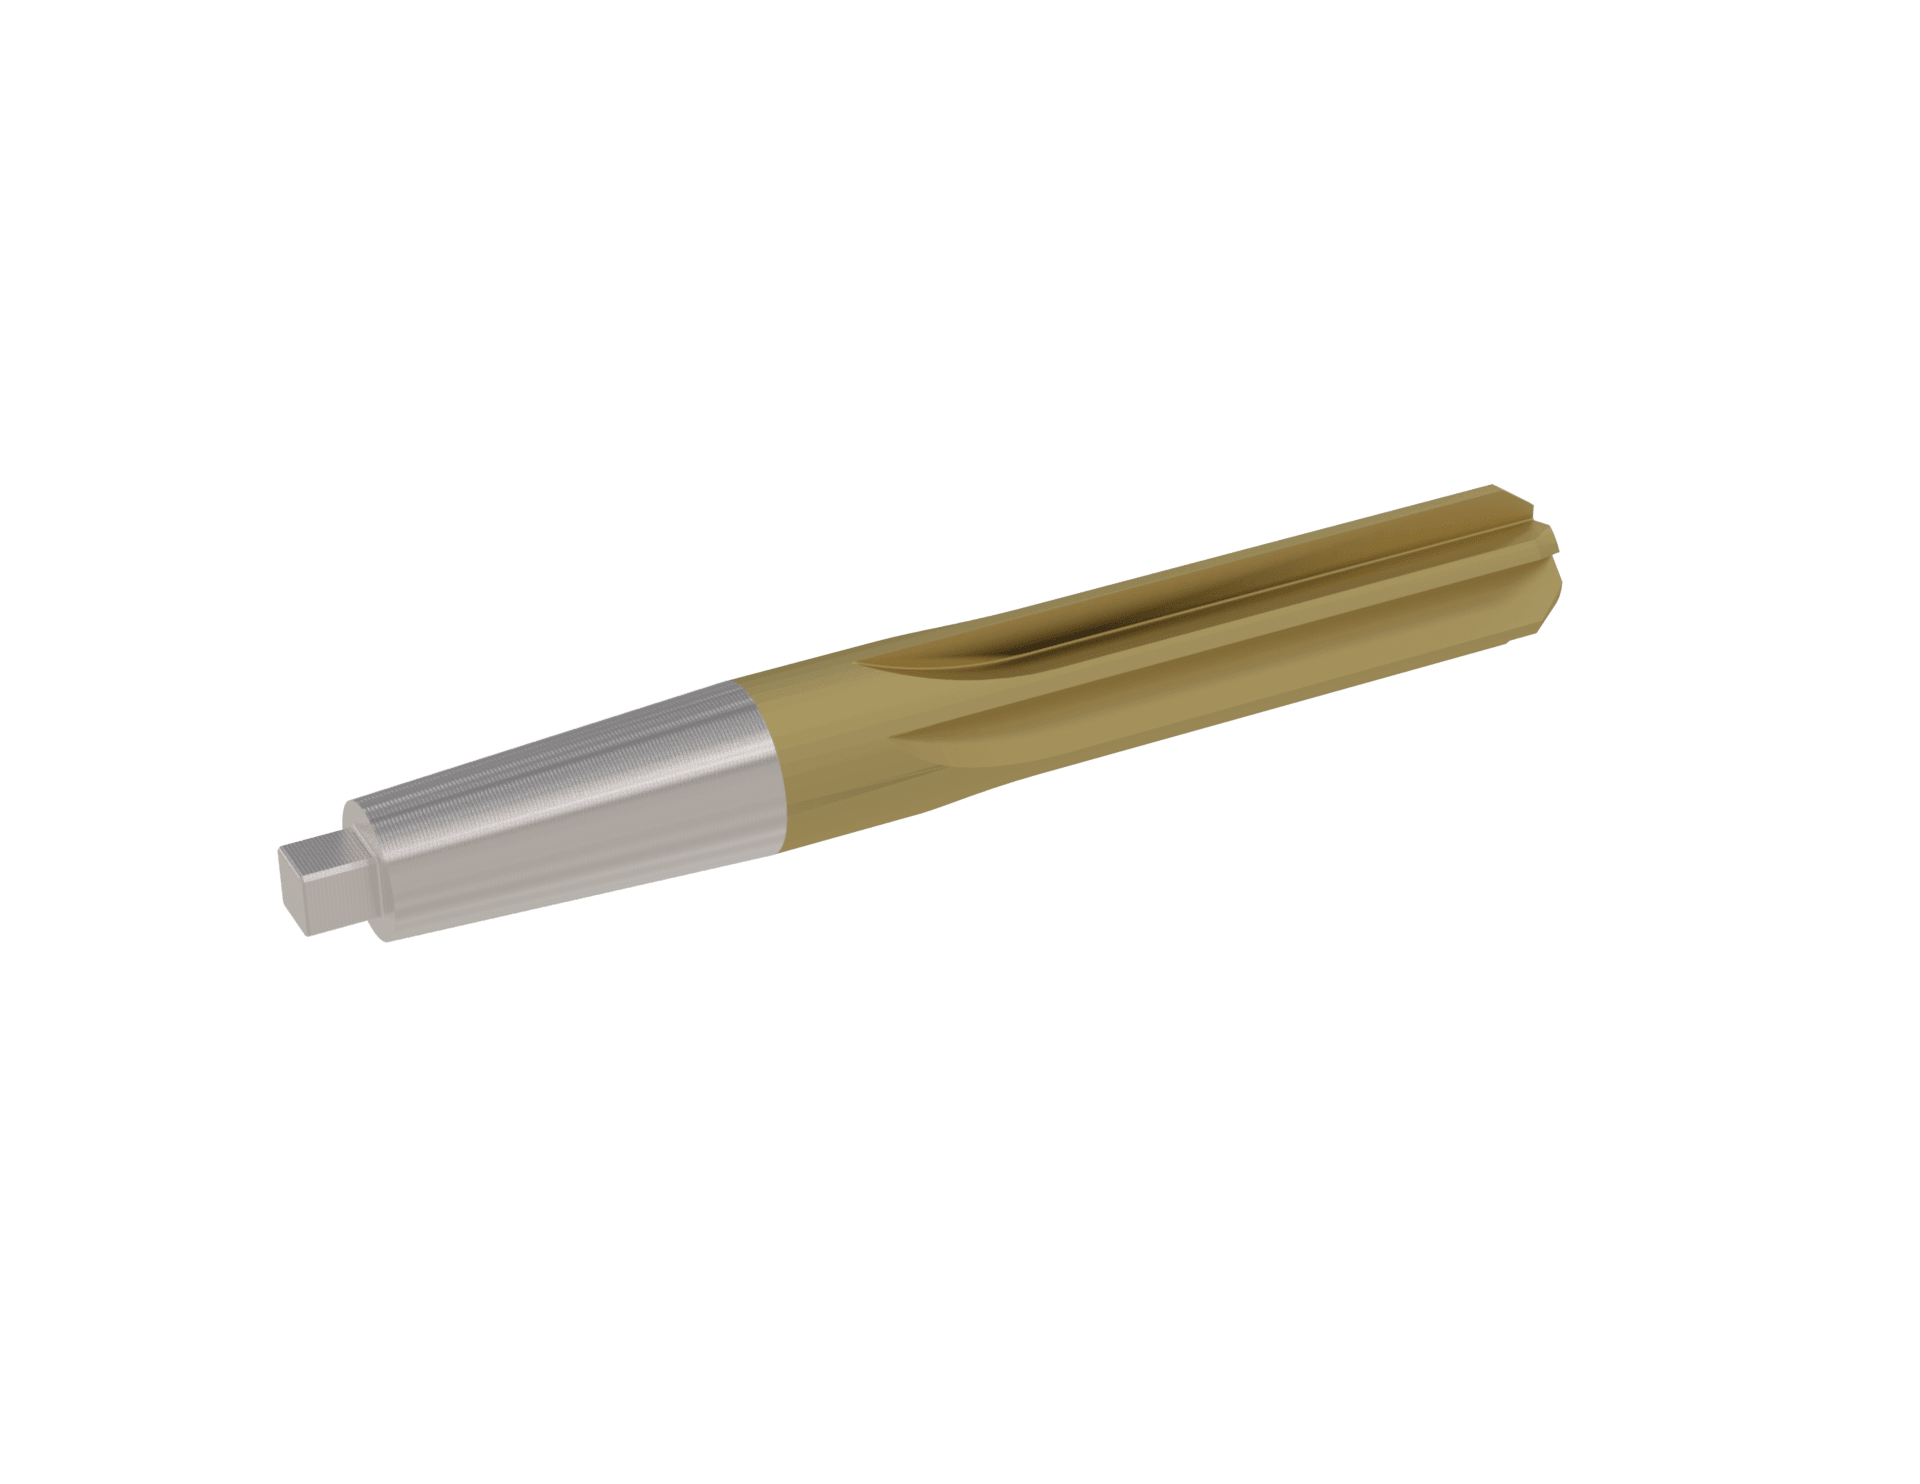
Rozwiertak z trzpieniem stożkowym

Trzpień stożkowy

  • Profil: stożkowy (np. stożek Morse'a)
  • Mocowanie: w dopasowanych tulejach redukcyjnych lub wrzecionach stożkowych
  • Najlepszy do: maszyn z gniazdami stożkowymi
Rozwiertak ze zredukowanym trzpieniem

Trzpień zredukowany

  • Profil: średnica trzpienia mniejsza niż średnica skrawania
  • Mocowanie: w standardowych tulejkach zaciskowych lub uchwytach
  • Najlepszy do: przypadków, gdy średnica narzędzia przekracza zakres uchwytu
Pytania techniczne

Najczęściej zadawane pytania

Stopniowany zestaw wierteł obok wrzeciona CNC wiercącego aluminiową płytę

Dlaczego w konstrukcji rozwiertaków stosuje się nierównomierny podział rowków?

Nierównomierny podział rowków zakłóca harmoniczne częstotliwości skrawania podczas obrotów z dużą prędkością. Zapobiega to drganiom i zapewnia rzeczywistą okrągłość oraz gładką powierzchnię precyzyjnych otworów.

Jakie korzyści daje wybór rozwiertaków specjalnych zamiast rozmiarów standardowych?

Rozwiertaki specjalne umożliwiają uzyskanie dokładnych, niestandardowych średnic, specjalnych przejść stopni, nietypowych kątów nakroju i specjalnych długości szyjki dopasowanych do materiału obrabianego i wymagań rysunku.

Czy Bauron wykonuje rozwiertaki specjalne na podstawie modeli 3D CAD?

Tak. Zespół inżynierów Bauron Precision Tools wytwarza rozwiertaki z pełnego węglika, HSS-Co, rozprężne i stopniowe bezpośrednio na podstawie rysunków technicznych.

Jaka powłoka jest zalecana do rozwiertaków CNC stosowanych w obróbce tytanu dla lotnictwa?

Nanokompozytowe powłoki PVD AlTiN i nACo zapewniają stabilność termiczną i smarność, chroniąc łysinki skrawające rozwiertaka przed ciepłem i tarciem podczas wykańczania otworów w tytanie.

Źródła

Normy i materiały referencyjne

Normy i dokumenty referencyjne, na których opierają się informacje na tej stronie. Linki otwierają stronę wydawcy w nowej karcie.

  1. ISO 5420:1983 — Rozwiertaki — Terminy, definicje i typy (otwiera się w nowej karcie)ISO

    Przedstawia typowe rodzaje rozwiertaków i ich definicje geometryczne, zapewniając wspólne słownictwo dla cech konstrukcyjnych rozwiertaków.

  2. ISO 286-1:2010 — Specyfikacje geometrii wyrobów (GPS) — System kodów ISO do tolerancji wymiarów liniowych — Część 1: Podstawy tolerancji, odchyłek i pasowań (otwiera się w nowej karcie)ISO

    Ustanawia system kodów tolerancji ISO (np. H7) dla otworów i wałków: stopnie tolerancji, odchyłki podstawowe i pasowania.

  3. ISO 286-2:2010 — Specyfikacje geometrii wyrobów (GPS) — System kodów ISO do tolerancji wymiarów liniowych — Część 2: Tablice klas tolerancji normalnych oraz odchyłek granicznych otworów i wałków (otwiera się w nowej karcie)ISO

    Tablice odchyłek granicznych dla normalnych klas tolerancji otworów i wałków, z których odczytuje się wymiary graniczne otworu H7.

  4. ISO 521:2011 — Rozwiertaki maszynowe z trzpieniem walcowym i z trzpieniem stożkowym Morse'a (otwiera się w nowej karcie)ISO

    Określa wymiary rozwiertaków maszynowych z trzpieniem walcowym (1,32–20 mm) i z trzpieniem stożkowym Morse'a (5,3–50 mm).

  5. ISO 3465:1975 — Rozwiertaki ręczne do otworów pod kołki stożkowe (otwiera się w nowej karcie)ISO

    Określa metryczne wymiary rozwiertaków ręcznych do kołków stożkowych, wykonujących otwory pod kołki stożkowe ISO 2339 o średnicy od 0,6 do 50 mm.

Wsparcie aplikacyjne

Rozwiązania do rozwiercania specjalnego we współpracy z Bauron

Szukają Państwo wysokoprecyzyjnych rozwiertaków CNC, geometrii rozwiertaków stopniowych lub rozwiązań do submikronowego wykańczania otworów dla swojego zakładu? Zapraszamy do konsultacji z inżynierem aplikacyjnym Bauron.

Poproś o wycenę rozwiertaka specjalnego Kontakt z Bauron
Wsparcie projektowe i inżynieryjne

Od szczegółów zastosowania do narzędzia gotowego do produkcji.

Bauron współpracuje z producentami przy przeglądzie geometrii narzędzia, podłoża, powłoki, wysięgu, warunków maszynowych i wymagań produkcyjnych dla standardowych i specjalnych narzędzi CNC.

Prześlij swoje wymagania
Zapytaj o cenęProjektuj narzędzie