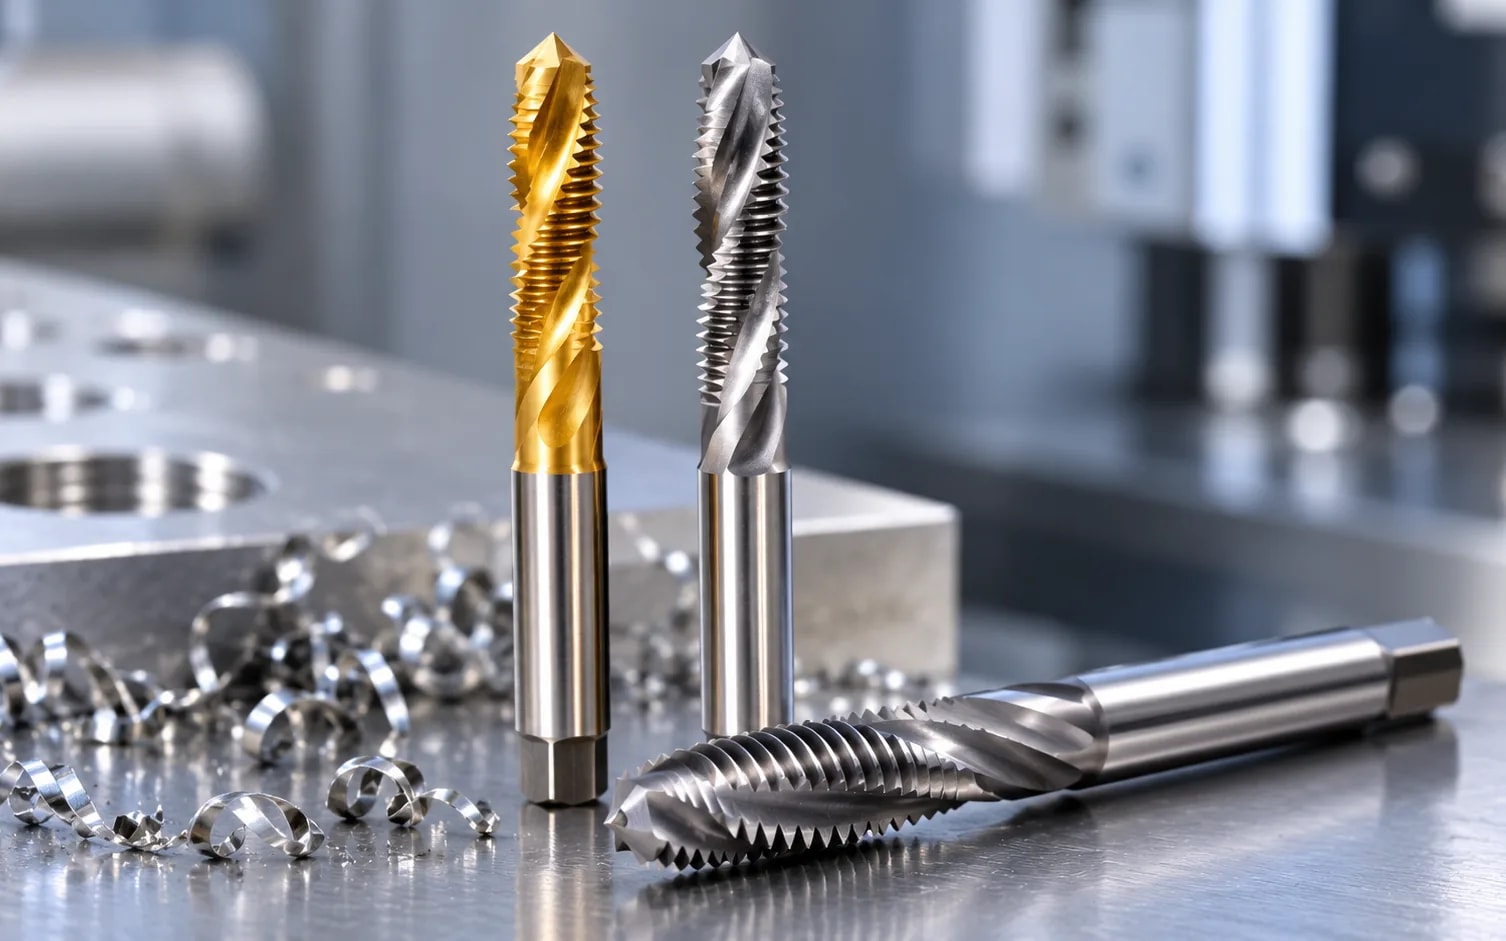
Gwintowniki z ostrzem spiralnym wypychają wióry do przodu, przed narzędzie, dlatego są standardowym wyborem do otworów przelotowych. Gwintowniki z rowkiem spiralnym wyciągają wióry do góry i na zewnątrz otworu, dlatego są standardowym wyborem do otworów nieprzelotowych. Ta jedna różnica w kierunku odprowadzania wiórów decyduje o większości wyborów gwintowników na hali produkcyjnej.
Wybór niewłaściwego gwintownika to częsta przyczyna złamanych gwintowników, poszarpanych gwintów i braków. Ten poradnik wyjaśnia, jak działa każdy z tych gwintowników, gdzie sprawdza się najlepiej oraz jak wybór materiału i powłoki wpływa na trwałość narzędzia.
Czym są gwintowniki z ostrzem spiralnym i jak działają?
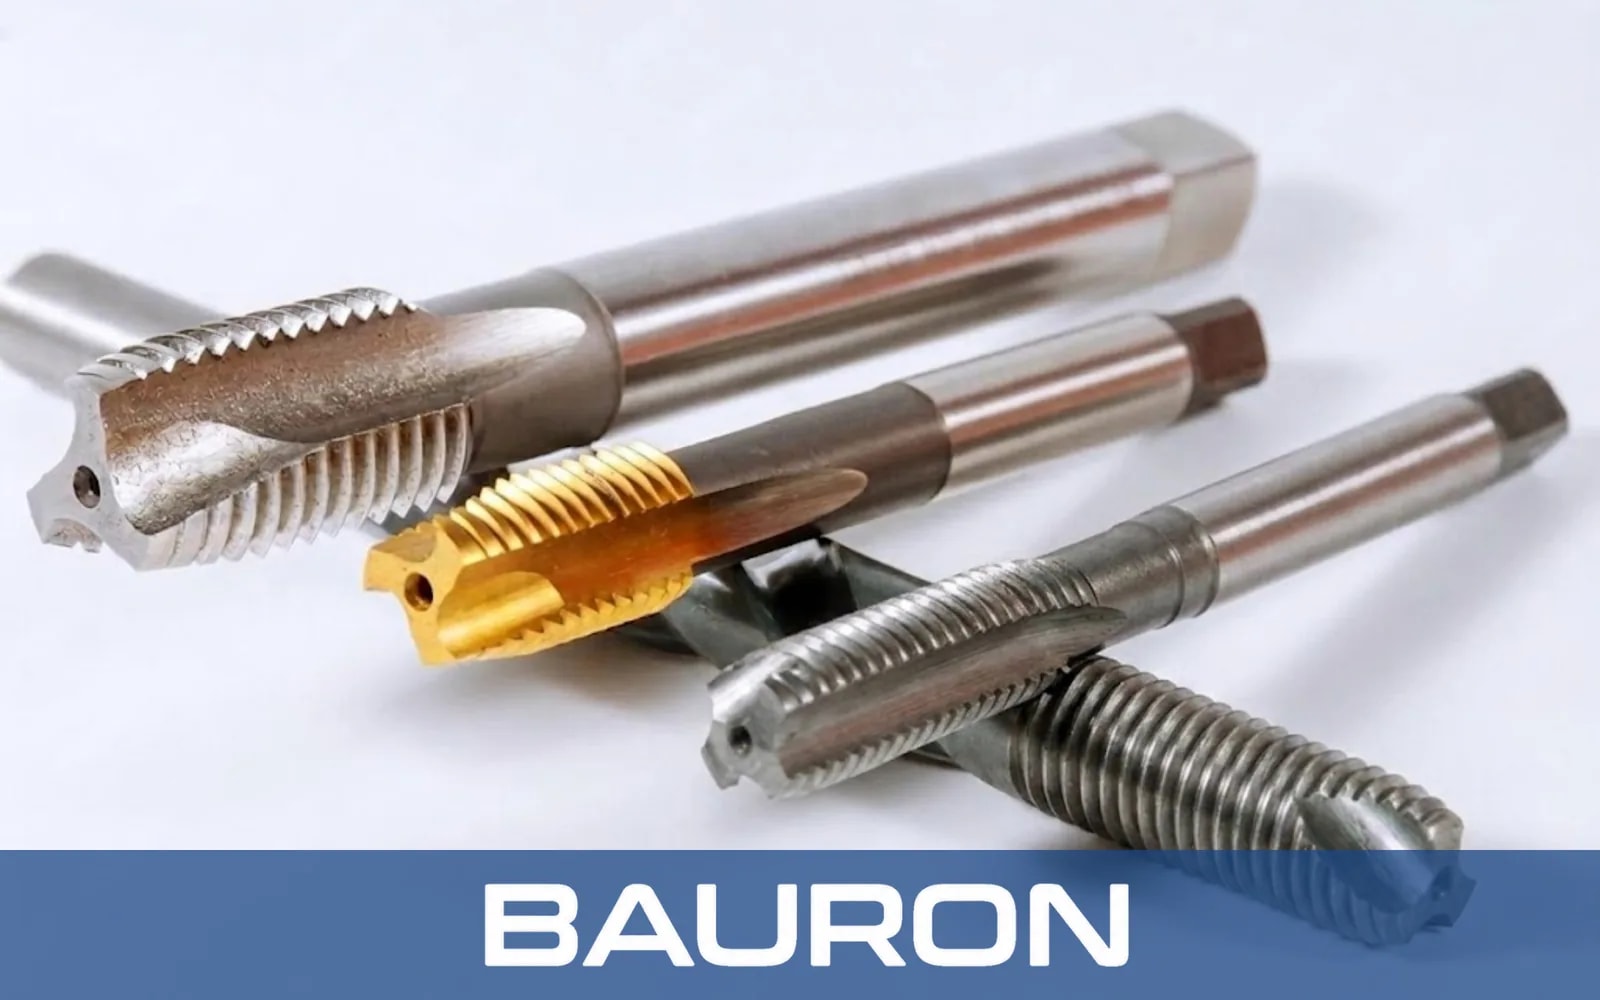
Gwintowniki z ostrzem spiralnym, nazywane też gwintownikami z nakrojem korygowanym, mają proste rowki i ukośny szlif na powierzchni natarcia w przedniej części gwintownika. To ukośne „ostrze” ścina wiór i wypycha go do przodu, przez dolny wylot otworu.
Ponieważ wióry nigdy nie cofają się przez nacięte już zwoje gwintu, gwintowniki z ostrzem spiralnym dają czyste gwinty i rzadko zakleszczają się z powodu zbitych wiórów. Ich rowki są też płytsze niż w gwintownikach ręcznych z prostym rowkiem czy w gwintownikach z rowkiem spiralnym, dzięki czemu rdzeń jest grubszy. Ten dodatkowy przekrój zapewnia większą wytrzymałość na skręcanie, więc zazwyczaj znoszą one wyższe prędkości gwintowania.
Czym są gwintowniki z rowkiem spiralnym i jak działają?
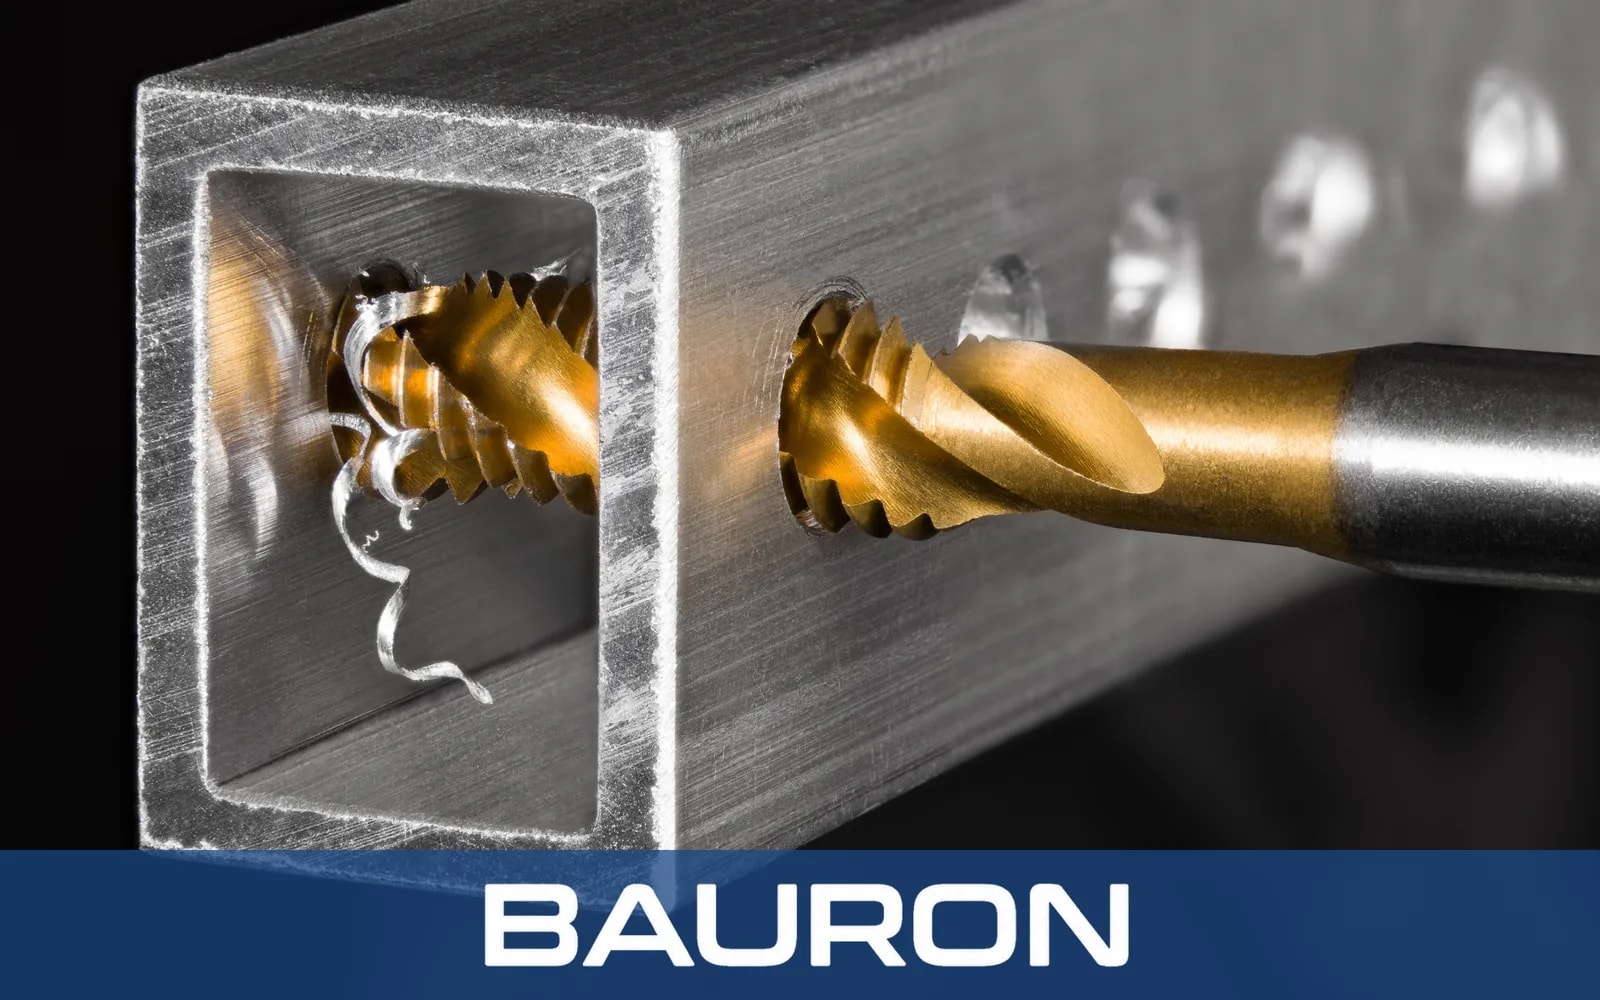
Gwintowniki z rowkiem spiralnym mają rowki śrubowe, podobnie jak wiertło kręte. Przy gwintach prawych prawoskrętna linia śrubowa unosi wióry do góry i wyprowadza je z otworu, gdy gwintownik się zagłębia.
Kąt pochylenia linii śrubowej ma znaczenie:
- Mały kąt pochylenia (ok. 15°): Mocniejsze krawędzie skrawające do twardszych lub bardziej wytrzymałych materiałów, takich jak stale stopowe i nierdzewne.
- Duży kąt pochylenia (ok. 40–45°): Szybsze odprowadzanie wiórów w miękkich materiałach tworzących długie, ciągnące się wióry, takich jak aluminium, miedź i niektóre tworzywa sztuczne.
Gwintowniki z rowkiem spiralnym mają zwykle krótki nakrój, taki jak gwintowniki do dna otworu, lub nakrój półkrótki (ok. 1,5–3 zwoje), dzięki czemu mogą gwintować blisko dna otworu nieprzelotowego.
Dlaczego nie stosować gwintowników z rowkiem spiralnym wszędzie?
Ich głębsze rowki pozostawiają cieńszy rdzeń, co zmniejsza dopuszczalny moment obrotowy. W otworach przelotowych wióry przemieszczające się do góry mogą też owijać się wokół gwintownika i rysować gotowy gwint podczas nawrotu.
Jakie są najważniejsze różnice między gwintownikami z ostrzem spiralnym a gwintownikami z rowkiem spiralnym?
| Cecha | Gwintownik z ostrzem spiralnym | Gwintownik z rowkiem spiralnym |
|---|---|---|
| Kształt rowka | Prosty, z ukośnie szlifowanym ostrzem | Śrubowy (zwykle 15°–45°) |
| Kierunek odprowadzania wiórów | Do przodu, przed gwintownik | Do tyłu, na zewnątrz otworu |
| Optymalny rodzaj otworu | Otwory przelotowe | Otwory nieprzelotowe |
| Typowy nakrój | Średni (ok. 3–5 zwojów) | Krótki lub półkrótki (ok. 1,5–3 zwoje) |
| Wytrzymałość rdzenia | Wyższa | Niższa |
| Dopuszczalna prędkość | Zazwyczaj wyższa | Umiarkowana |
| Główne ryzyko | Zbijanie się wiórów na dnie otworów nieprzelotowych | Owijanie się wiórów w otworach przelotowych; złamanie przy dużym momencie obrotowym |
Jeśli otwór przechodzi na wylot, zacznij od gwintownika z ostrzem spiralnym. Jeśli kończy się w materiale, zacznij od gwintownika z rowkiem spiralnym. Przewodnik projektowy gwintowników firmy Bauron szczegółowo omawia długości nakroju i kształty rowków.
Jakie materiały i powłoki gwintowników zapewniają najlepszą odporność na zużycie?
Materiał podłoża gwintownika decyduje o ciągliwości i odporności na temperaturę. Powłoka decyduje o tarciu, spływie wiórów i o tym, jak długo krawędź skrawająca pozostaje ostra.
| Materiał gwintownika | Zalety | Typowe zastosowanie |
|---|---|---|
| HSS (M2) | Ciągliwy, tani, wybaczający błędy | Stal ogólnego przeznaczenia, aluminium, prace utrzymania ruchu |
| HSS-E / kobaltowy (M35, M42) | Lepsza twardość w podwyższonej temperaturze i odporność na ścieranie | Stal nierdzewna, stal stopowa, większe serie |
| HSS z metalurgii proszków | Drobna, jednorodna struktura; odporny na wykruszanie i zużycie | Produkcja CNC, trudniej obrabialne stopy |
| Węglik spiekany monolityczny | Bardzo wysoka twardość i odporność na zużycie; kruchy | Żeliwo, stal hartowana, sztywne układy CNC |
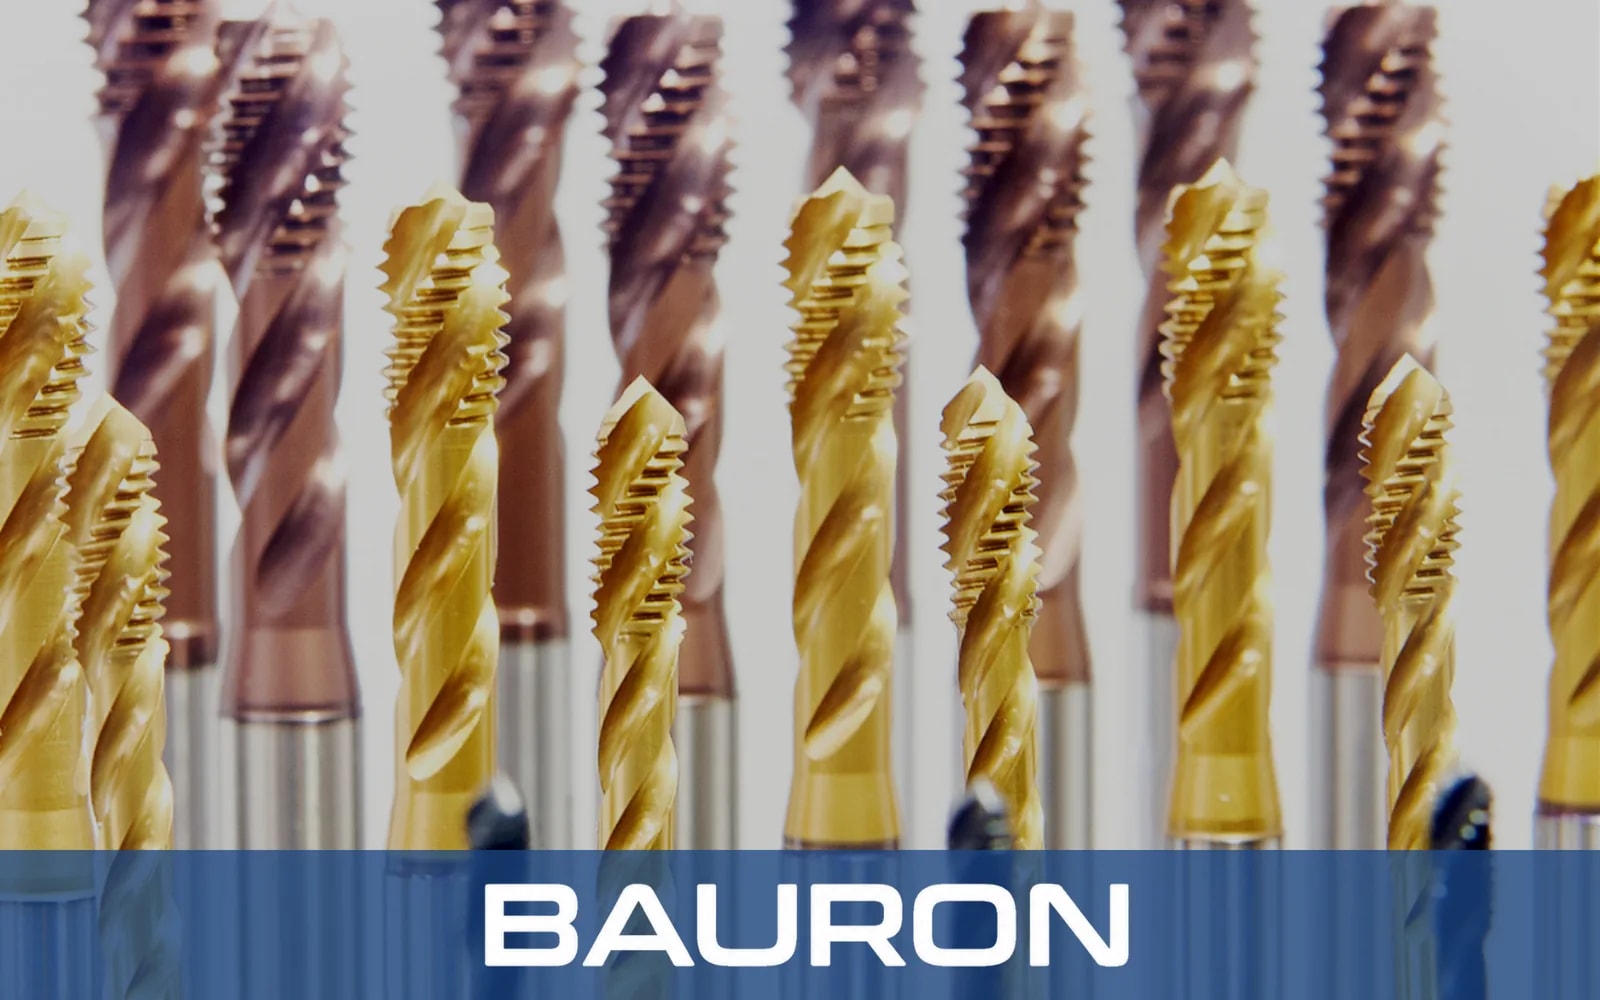
Większość gwintowników ma też cienką powłokę na powierzchni. Dobra powłoka pomaga gwintownikowi skrawać płynniej, dłużej zachować ostrość i zapobiega przywieraniu metalu. Do stali i stali nierdzewnej wybierz twardą powłokę, która dobrze znosi wysoką temperaturę. Do aluminium, miedzi i tworzyw sztucznych wybierz gładki, polerowany gwintownik, na którego krawędziach skrawających miękki materiał nie będzie się nawarstwiał. Nasz poradnik o powłokach frezów trzpieniowych porównuje te same rodziny powłok w narzędziach frezarskich.
Bardzo twarde gwintowniki najdłużej wytrzymują na nowoczesnych, stabilnych maszynach CNC. Na starszych maszynach lub przy gwintowaniu ręcznym ciągliwszy gwintownik kobaltowy zwykle wytrzymuje dłużej, ponieważ jest mniej podatny na wykruszenie lub złamanie.
Gdzie w przemyśle stosuje się gwintowniki z ostrzem spiralnym i gwintowniki z rowkiem spiralnym?
| Zastosowanie | Rodzaj otworu | Zalecany gwintownik |
|---|---|---|
| Otwory przelotowe M8 × 1,25 we wsporniku ze stali nierdzewnej 304 | Przelotowy | Z ostrzem spiralnym, HSS z kobaltem z powłoką TiCN |
| Otwory nieprzelotowe M6 w bloku hydraulicznym z aluminium 6061 | Nieprzelotowy | Z rowkiem spiralnym o dużym kącie pochylenia, bez powłoki (polerowany) lub CrN |
| Gwinty 1/2-13 w stalowych płytach montażowych do konstrukcji stalowych | Przelotowy | Z ostrzem spiralnym, HSS oksydowany parowo |
| Otwory nieprzelotowe w korpusie przekładni ze stali 4140 | Nieprzelotowy | Z rowkiem spiralnym o małym kącie pochylenia, TiAlN |
| Korpusy pomp z żeliwa szarego | Przelotowy lub nieprzelotowy | Z prostym rowkiem lub z ostrzem spiralnym; żeliwo tworzy pyłowe wióry, które nie wymagają odprowadzania rowkiem śrubowym |
Jak wiercenie wiertłem krętym wpływa na wyniki gwintowania?
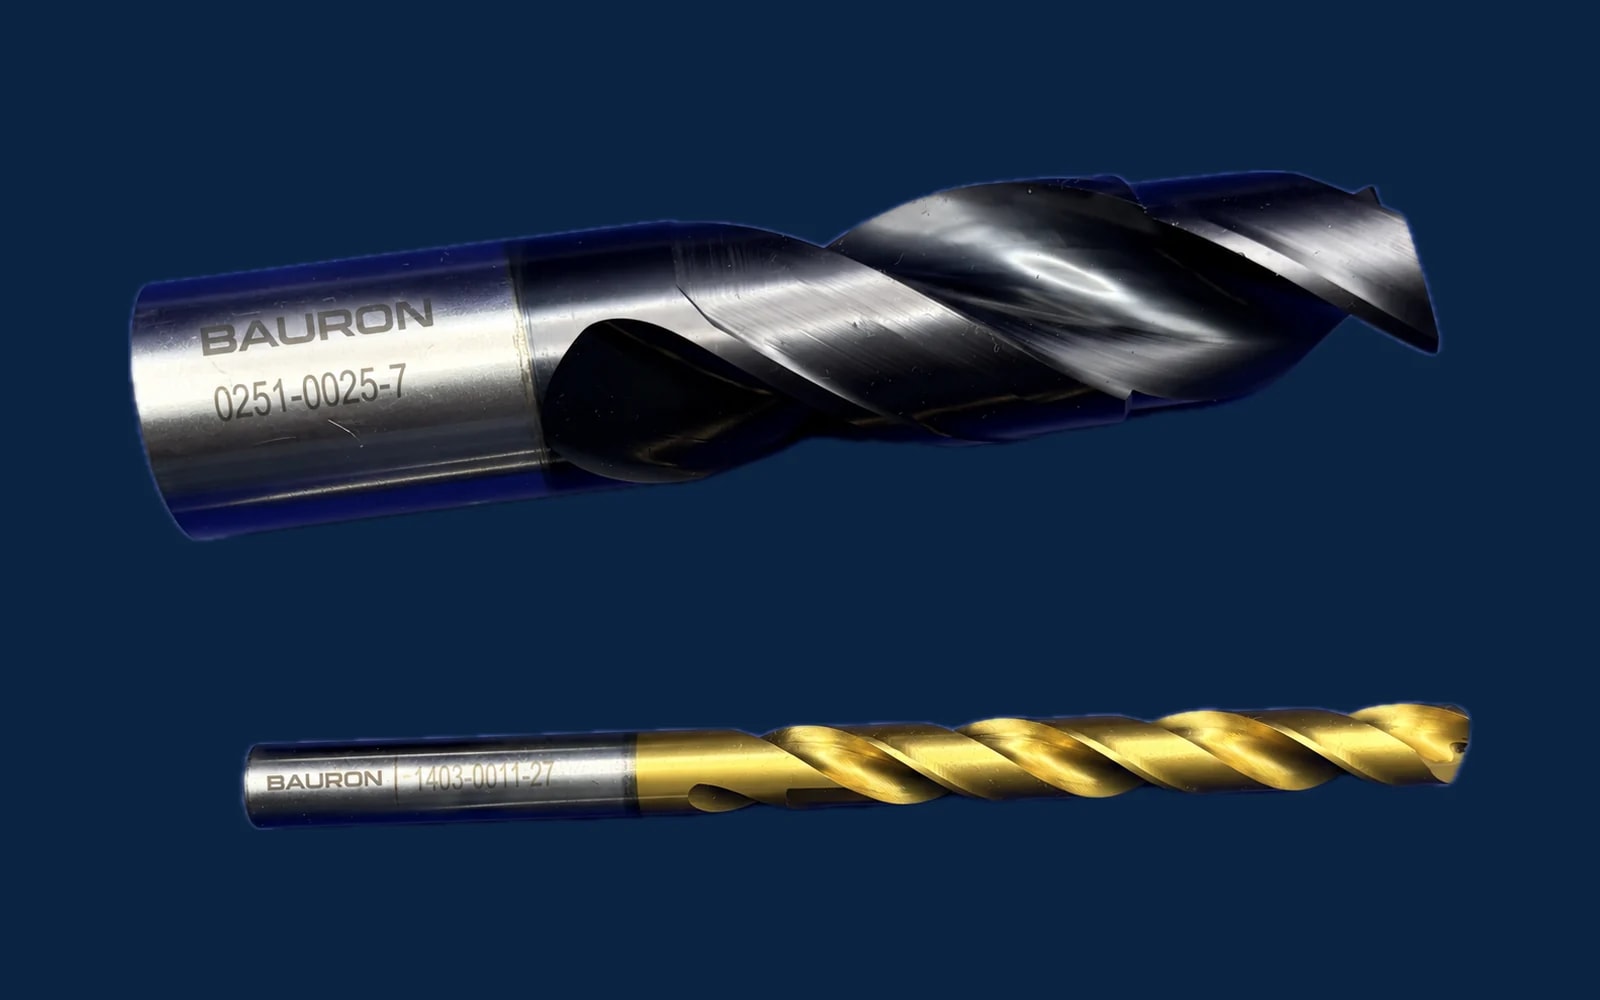
Jakość gwintu zaczyna się od wywierconego otworu. W sekwencji wiercenia wiertłem krętym i gwintowania wiertło kręte standardowej długości określa średnicę wewnętrzną, prostoliniowość i stan powierzchni, z którymi pracuje gwintownik. Stosuj właściwe wiertło pod gwint (6,8 mm dla M8 × 1,25, #7 dla 1/4-20 UNC) i dbaj o ostrość wiertła, ponieważ umocniona zgniotem ścianka otworu w stali nierdzewnej szybko skraca trwałość gwintownika.
W otworach nieprzelotowych gwintowanych gwintownikami z ostrzem spiralnym wierć na tyle głęboko, aby pod ostatnim pełnym zwojem pozostało miejsce na wióry.
Czy warto kupić komplet gwintowników z ostrzem spiralnym?
Komplet gwintowników z ostrzem spiralnym obejmujący typowe rozmiary (np. M3–M12 lub #4–1/2" UNC) sprawdzi się w warsztatach utrzymania ruchu i w zakładach wykonujących konstrukcje, które gwintują głównie otwory przelotowe. Linie produkcyjne zwykle kupują pojedyncze gwintowniki dobrane do jednego materiału i jednej maszyny. Dostawcy tacy jak Bauron mogą pomóc, gdy zadanie wymaga niestandardowej geometrii, nakroju lub powłoki, których nie obejmują komplety katalogowe.
Jakie są najczęstsze problemy przy gwintowaniu i jak je rozwiązać?
| Problem | Prawdopodobna przyczyna | Rozwiązanie |
|---|---|---|
| Gwintownik łamie się na dnie otworu nieprzelotowego | Gwintownik z ostrzem spiralnym zbija wióry; zbyt płytki otwór | Przejdź na gwintownik z rowkiem spiralnym lub wierć głębiej |
| Wióry owijają się wokół gwintownika w otworach przelotowych | Gwintownik z rowkiem spiralnym wyciąga długie wióry do góry | Zastosuj gwintownik z ostrzem spiralnym |
| Gwint za duży lub poszarpany w aluminium | Narost na ostrzu, słabe smarowanie | Zastosuj gwintownik o dużym kącie pochylenia, bez powłoki (polerowany) lub z powłoką CrN, oraz odpowiednią ciecz obróbkową |
| Szybkie zużycie w stali nierdzewnej | Wysoka temperatura, umocnienie zgniotowe, niewłaściwy materiał podłoża | Zastosuj HSS z kobaltem z powłoką TiCN, zmniejsz prędkość i doprowadź chłodziwo do strefy skrawania |
| Gwint rozbity na wejściu lub stożkowy | Niewspółosiowość wrzeciona i otworu | Zastosuj gwintowanie sztywne (synchroniczne) lub pływający uchwyt do gwintowników |
| Wykruszone zęby gwintowników z węglika spiekanego | Drgania lub bicie wrzeciona | Zwiększ sztywność lub przejdź na PM-HSS |
Większość awarii gwintowników ma trzy przyczyny: niewłaściwy rodzaj rowka do danego otworu, nieprawidłowo wywiercony otwór lub słabe smarowanie.
Który gwintownik wybrać?
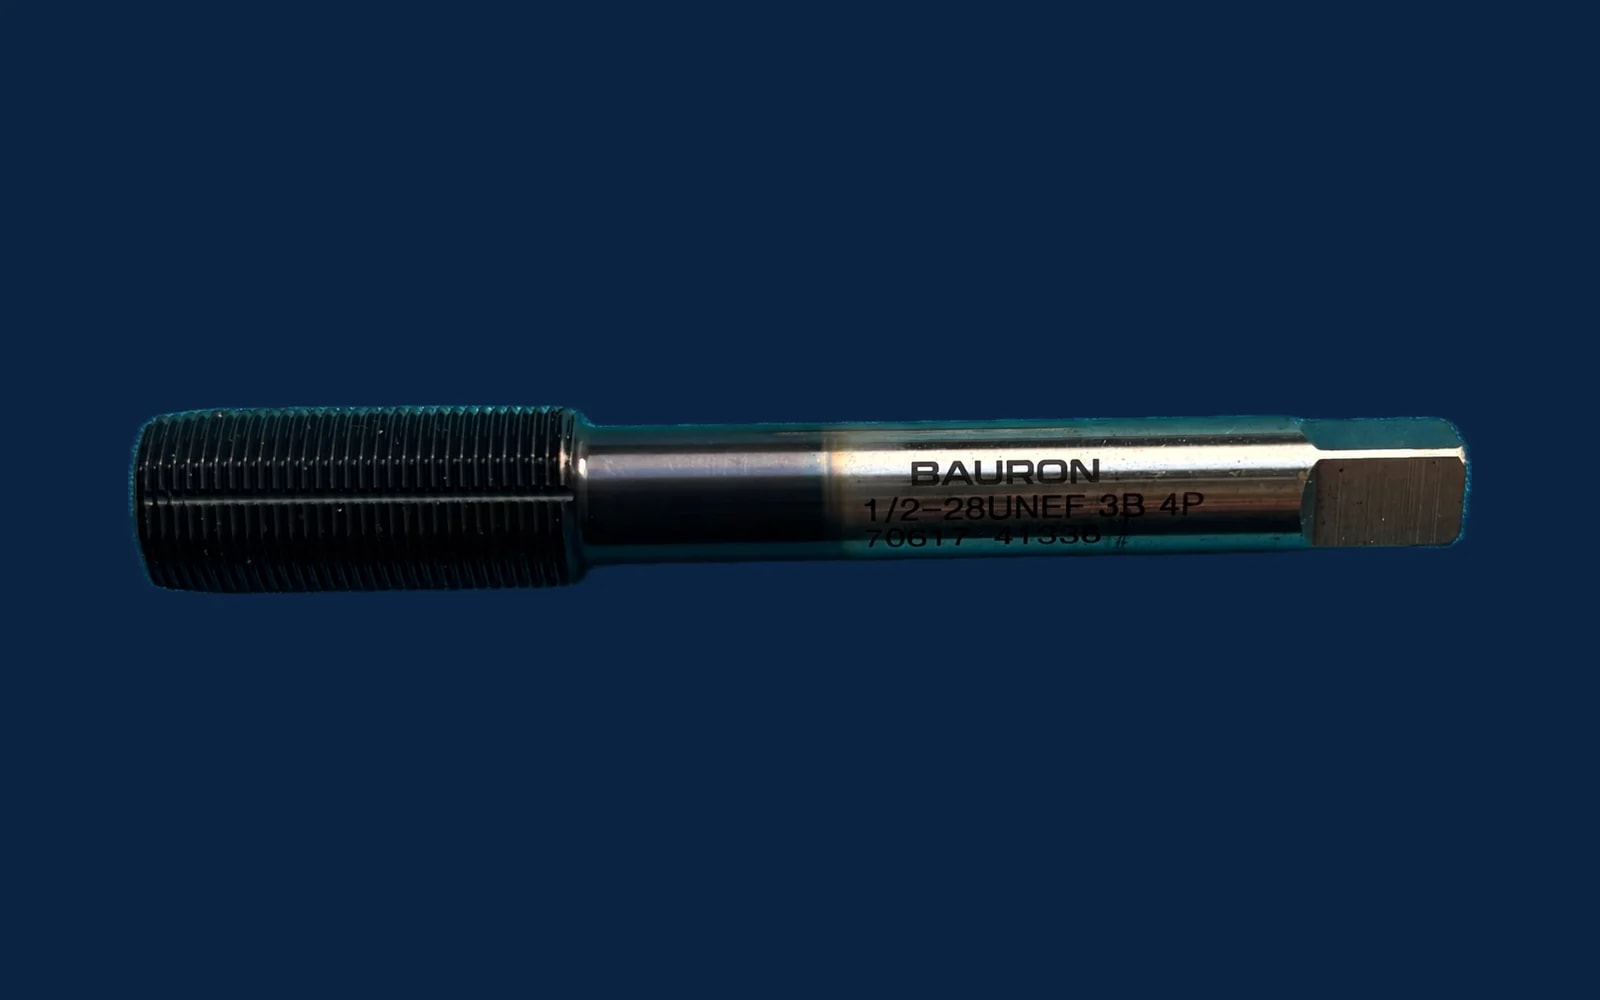
Wybieraj według tego, dokąd mają trafiać wióry. Gwintowniki z ostrzem spiralnym wypychają wióry przed narzędzie, dlatego nadają się do otworów przelotowych i dzięki mocniejszemu rdzeniowi pracują szybciej. Gwintowniki z rowkiem spiralnym wyciągają wióry z otworu, dlatego nadają się do otworów nieprzelotowych, a kąt pochylenia linii śrubowej dobiera się do obrabianego materiału.
Następnie dobierz materiał i powłokę gwintownika do przedmiotu obrabianego i maszyny, a pracę zacznij od czysto wywierconego otworu o właściwej średnicy. Trafne podjęcie tych trzech decyzji zapobiega większości złamań gwintowników i braków na gwintach. W przypadku nietypowych materiałów, zarysów gwintu lub wielkości produkcji specjalista od narzędzi, taki jak Bauron, może doradzić lub wykonać gwintownik przygotowany specjalnie do danego zadania: przejrzyj nasze gwintowniki, rozpocznij projektowanie narzędzia specjalnego lub poproś o wycenę.