
Praca w sekwencji
Narzędzie wchodzi w otwór nieprzelotowy nagwintowany wcześniej gwintownikiem stożkowym lub czołowym.
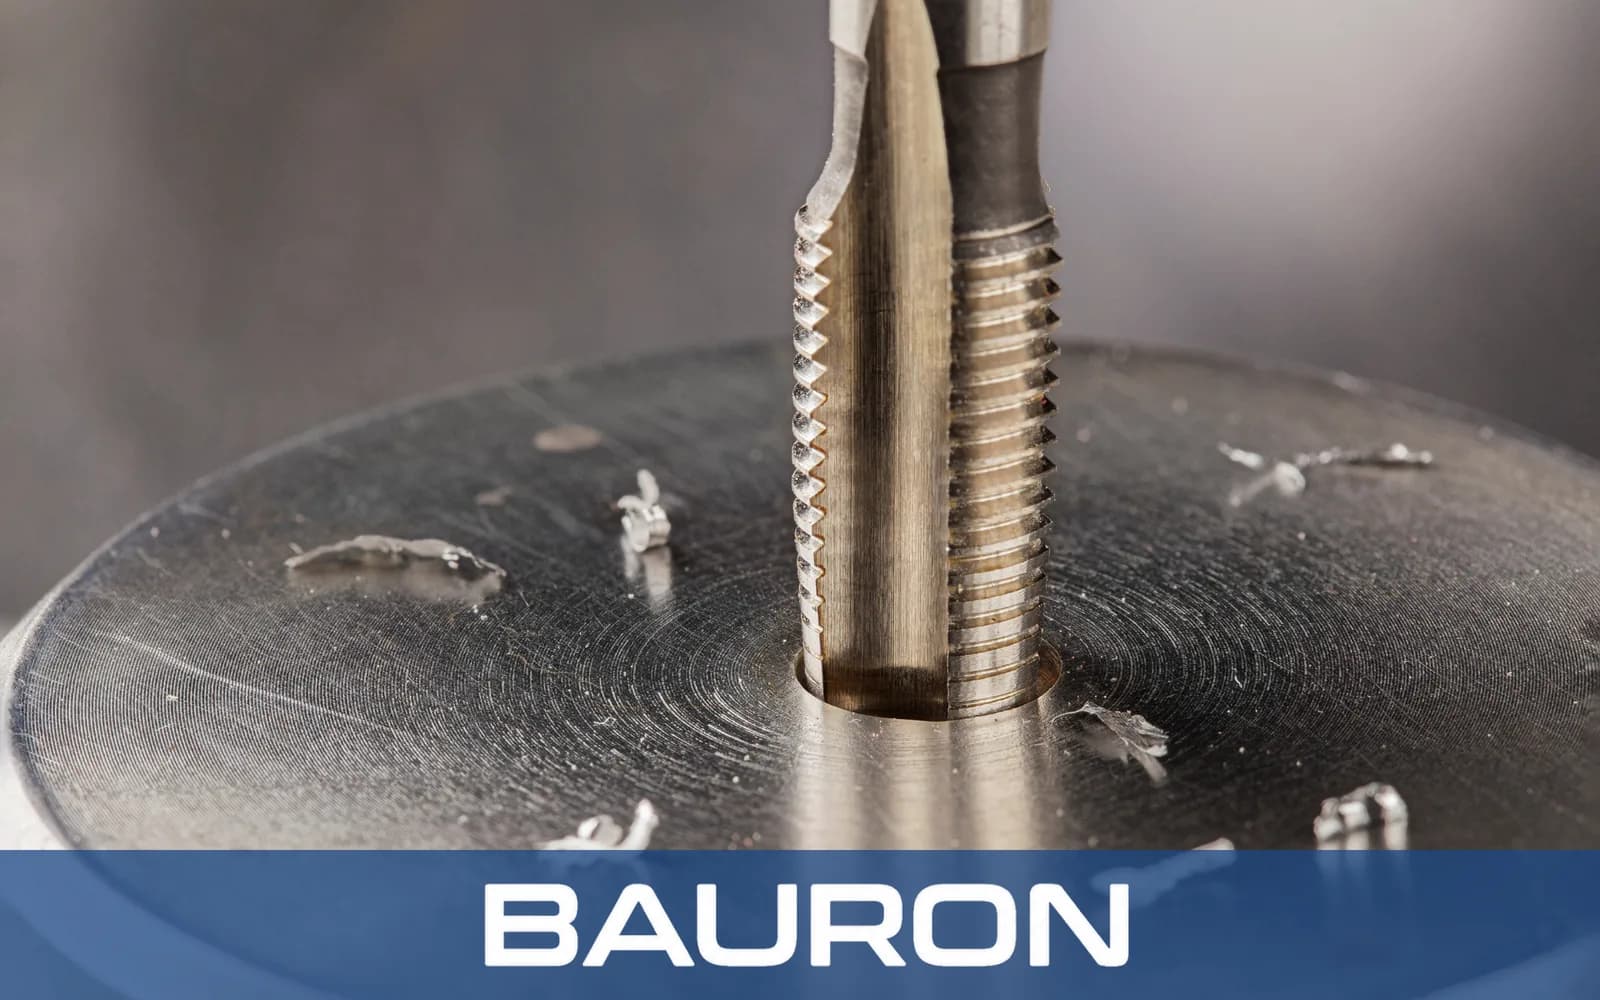
Gwintowniki do dna otworu to gwintowniki wykańczające do nacinania gwintów w otworach nieprzelotowych. Ich krótki nakrój, zwykle na 1 do 2 zwojach, kontynuuje gwint rozpoczęty gwintownikiem stożkowym lub gwintownikiem czołowym i doprowadza pełny zarys gwintu bliżej dna otworu.
Narzędzie wchodzi w otwór nieprzelotowy nagwintowany wcześniej gwintownikiem stożkowym lub czołowym.
Krótki nakrój obejmuje pozostały, nienagwintowany materiał przy dnie otworu.
Pełnowymiarowe zęby za nakrojem kształtują wierzchołki i dna zarysu gwintu blisko dostępnej głębokości otworu.
Wybrana geometria rowków zapewnia przestrzeń na pozostałe wióry w otworze nieprzelotowym.
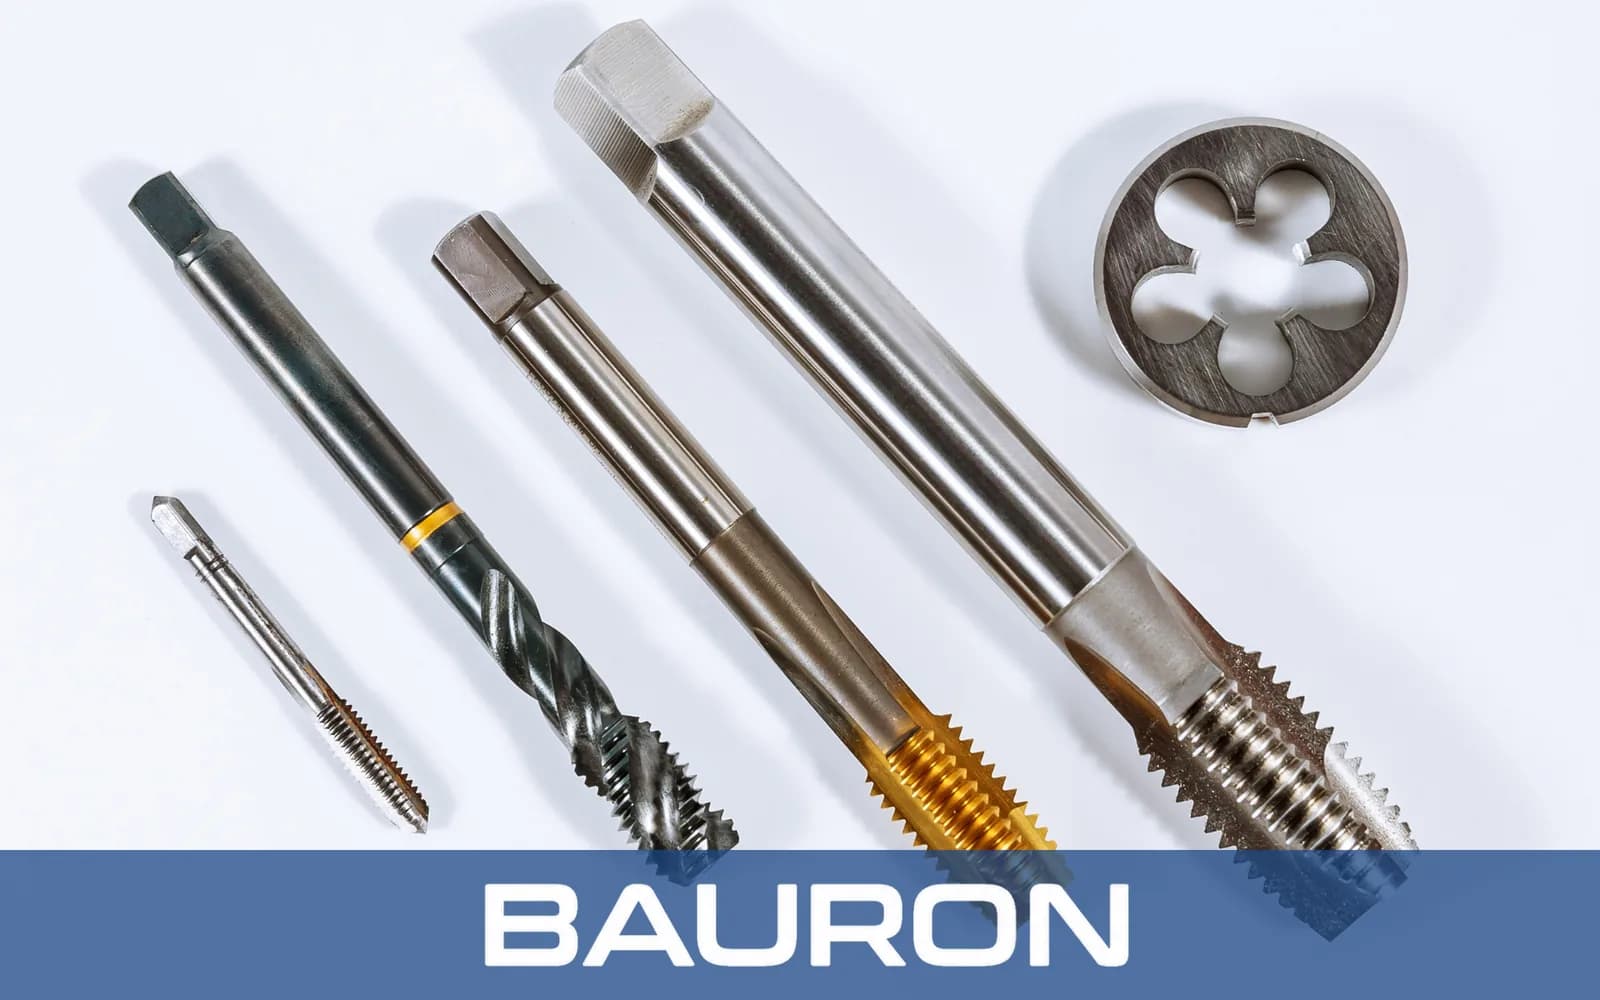
Krótki nakrój pozostawia przy dnie otworu nieprzelotowego mniej niepełnych zwojów niż gwintowniki czołowe lub stożkowe.
Nakrój na jednym lub dwóch zwojach pozwala gwintować blisko dostępnej głębokości otworu.
Szlifowana geometria skrawająca zapewnia czyste gwinty wewnętrzne, jeśli jest dobrana do wymaganego pasowania i procesu.
Rdzeń zapewnia sztywność skrętną, jednak nadal konieczna jest kontrola głębokości, aby uniknąć kontaktu z dnem otworu.
Gwintowniki do dna otworu można łączyć z dopasowanymi gwintownikami stożkowymi i czołowymi w komplet obejmujący pełną sekwencję gwintowania ręcznego.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od #0 do 2"+; gwinty metryczne od M1,6 do M50+ |
| Profil nakroju | Nakrój na 1 do 2 zwojach; nakrój wykańczający |
| Rodzaje gwintów | UNC, UNF, metryczne, NPT oraz gwinty specjalne |
| Geometria rowków | Rowek prosty, rowek spiralny lub zmodyfikowana geometria wykańczająca |
| Rodzaj trzpienia | Standardowy z czworokątem lub prosty walcowy |
| Tolerancja | Warianty dokładności w klasach GH i H |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS (stal szybkotnąca) | Stal niskowęglowa, mosiądz i aluminium. | Ciągliwość pomaga przeciwdziałać wykruszaniu przy wyższym momencie obrotowym wynikającym z krótkiego nakroju. |
| Stal kobaltowa (HSS-Co) | Stal nierdzewna, tytan i twarde stopy. | Zwiększona twardość na gorąco pomaga utrzymać krawędź przy tarciu i w podwyższonej temperaturze. |
| Powłoka TiAlN / TiCN | Produkcja przemysłowa w większych seriach. | Mniejsze tarcie może pomóc ograniczyć zacieranie podczas skrawania w ciasnych otworach nieprzelotowych. |
HSS zapewnia ciągliwość w materiałach ogólnego zastosowania, stal kobaltowa poprawia twardość na gorąco w wymagających stopach, a powłoki TiAlN lub TiCN mogą ograniczyć tarcie i zacieranie w produkcji.
Prowadzą gwintowniki w cyklach gwintowania sztywnego z kontrolowaną głębokością, aby wykończyć gwinty w otworach nieprzelotowych.
Mocują gwintownik w głowicy rewolwerowej lub w koniku do osiowego gwintowania otworów nieprzelotowych.
Umożliwiają końcowe, ręcznie kontrolowane przejście w tradycyjnej sekwencji kilku gwintowników, często z użyciem gwintownika ręcznego z prostym rowkiem z krótkim nakrojem wykańczającym.
Doprowadza użyteczny gwint wewnętrzny blisko dna otworów nieprzelotowych.
Wykańcza nieprzelotowe otwory pod śruby i kanały wewnętrzne, w których wymagana jest kontrolowana głębokość gwintu.
Przygotowuje nieprzelotowe przyłącza wewnętrzne wymagające dużej długości wkręcenia elementów złącznych, spotykane w urządzeniach hydraulicznych i urządzeniach do wytwarzania energii dla branży energetycznej.
Pracuje po wiertle pod gwint i gwintowniku wstępnym w kontrolowanym procesie gwintowania otworów nieprzelotowych.
Zasadniczo nie jest to zalecane, ponieważ nakrój na 1–2 zwojach koncentruje obciążenie początkowe i zapewnia ograniczone prowadzenie. Należy zacząć od gwintownika stożkowego lub czołowego, chyba że narzędzie i proces zaprojektowano specjalnie inaczej.
Typowa sekwencja obejmuje wiertło pod gwint o właściwej średnicy, gwintownik stożkowy lub czołowy do nacięcia gwintu oraz gwintownik do dna otworu, który doprowadza pełny gwint bliżej dna.
Należy dokładnie kontrolować głębokość otworu i głębokość gwintowania, zapewnić miejsce na wióry, stosować odpowiednią ciecz obróbkową, w razie potrzeby usuwać wióry i nie dociskać gwintownika do dna otworu.
Rowki spiralne wyciągają wióry w stronę wlotu otworu i są powszechnie wybierane do otworów nieprzelotowych w materiałach o długim wiórze. Rowki proste zatrzymują wióry w swoich wgłębieniach i mogą wymagać częstszego oczyszczania.
Podobnie jak w przypadku naszych pozostałych gwintowników specjalnych, wykonania gwintowników do dna otworu dopasowane do zastosowania mogą obejmować specjalne skoki, nakroje, geometrię rowków, wymiary trzpienia, doprowadzenie chłodziwa i powłoki.
Bauron Tools zapewnia wsparcie projektowe i inżynieryjne w zakresie specjalnych geometrii gwintu, nakrojów, kształtów rowków, konfiguracji trzpieni i powłok dobranych do zastosowania. Prosimy przesłać informacje o głębokości otworu nieprzelotowego, materiale obrabianym i warunkach procesu do przeglądu technicznego.
Skontaktuj się z inżynierią