
Centrujące wejście
Nakrój obejmujący od 3 do 5 zwojów prowadzi gwintownik do wstępnie wywierconego otworu pod gwint.
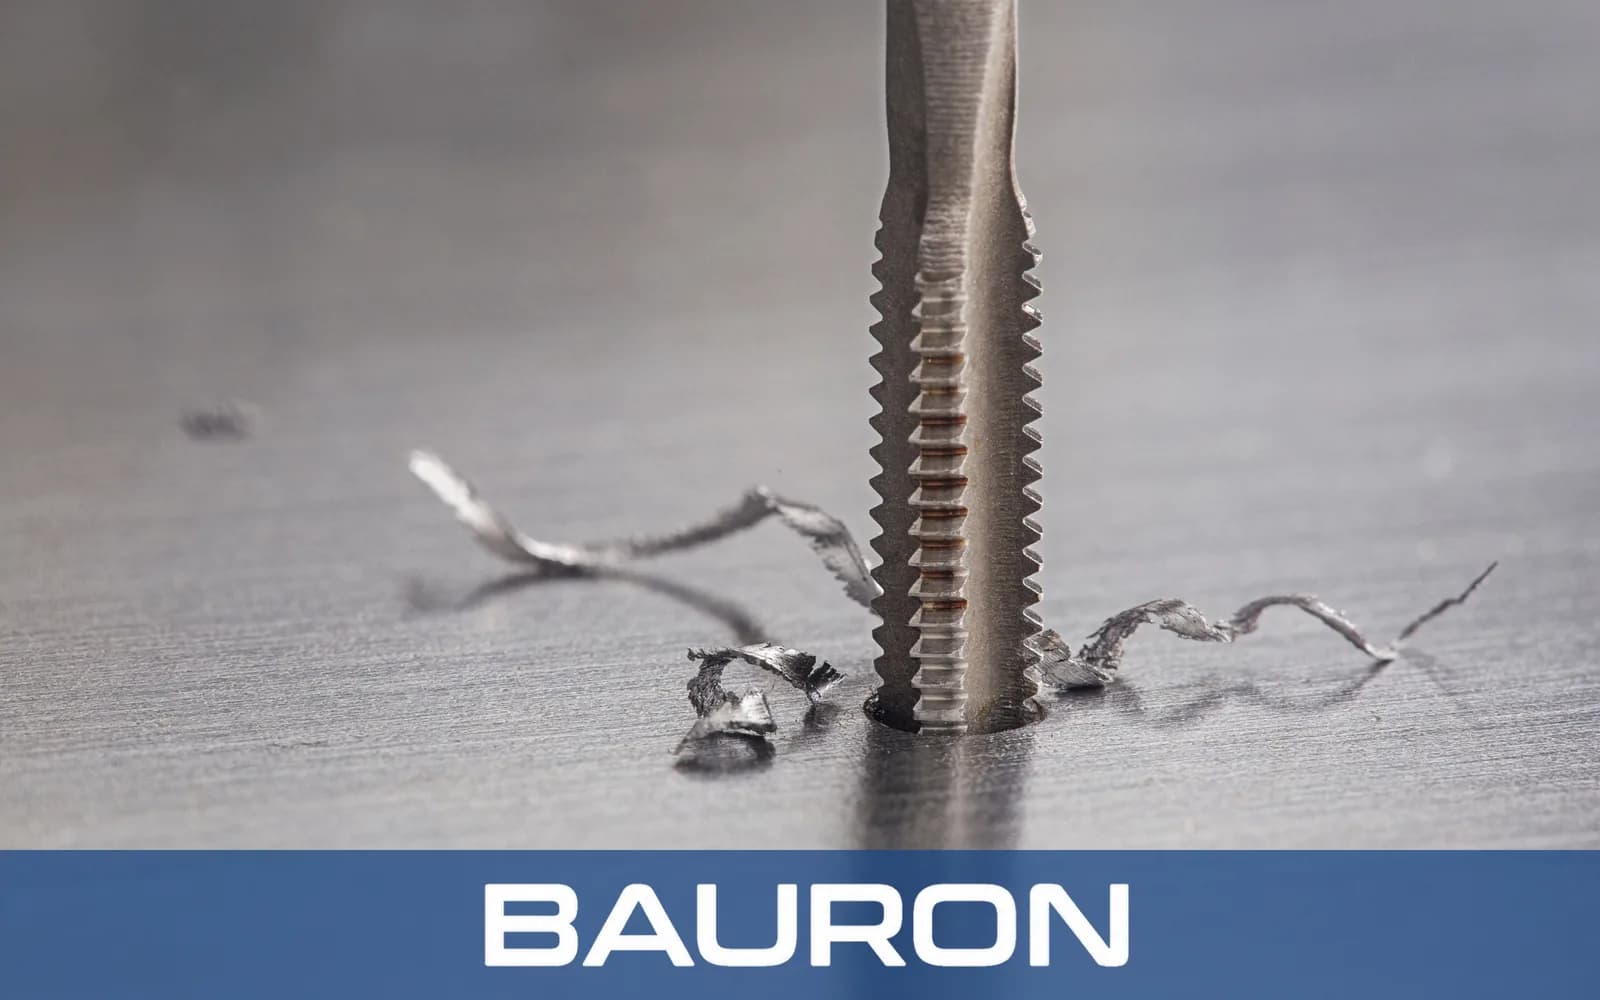
Gwintowniki czołowe to uniwersalne narzędzia do nacinania gwintów wewnętrznych ze średnim nakrojem obejmującym od 3 do 5 pierwszych zwojów. Taka geometria łączy dobre prowadzenie na wejściu z dużą długością gwintu, dzięki czemu jeden gwintownik może nagwintować wiele otworów przelotowych lub przygotować otwory nieprzelotowe do przejścia gwintownikiem do dna otworu.
Nakrój obejmujący od 3 do 5 zwojów prowadzi gwintownik do wstępnie wywierconego otworu pod gwint.
Kilka zębów nakroju dzieli się pracą skrawania, dzięki czemu moment początkowy pozostaje łatwy do opanowania przy gwintowaniu ręcznym i maszynowym.
Zęby o pełnym zarysie za nakrojem dokańczają gwint wewnętrzny w miarę posuwu narzędzia.
Geometrie z rowkiem prostym, ostrzem spiralnym lub rowkiem spiralnym kontrolują wióry w sposób dopasowany do różnych rodzajów otworów i materiałów.
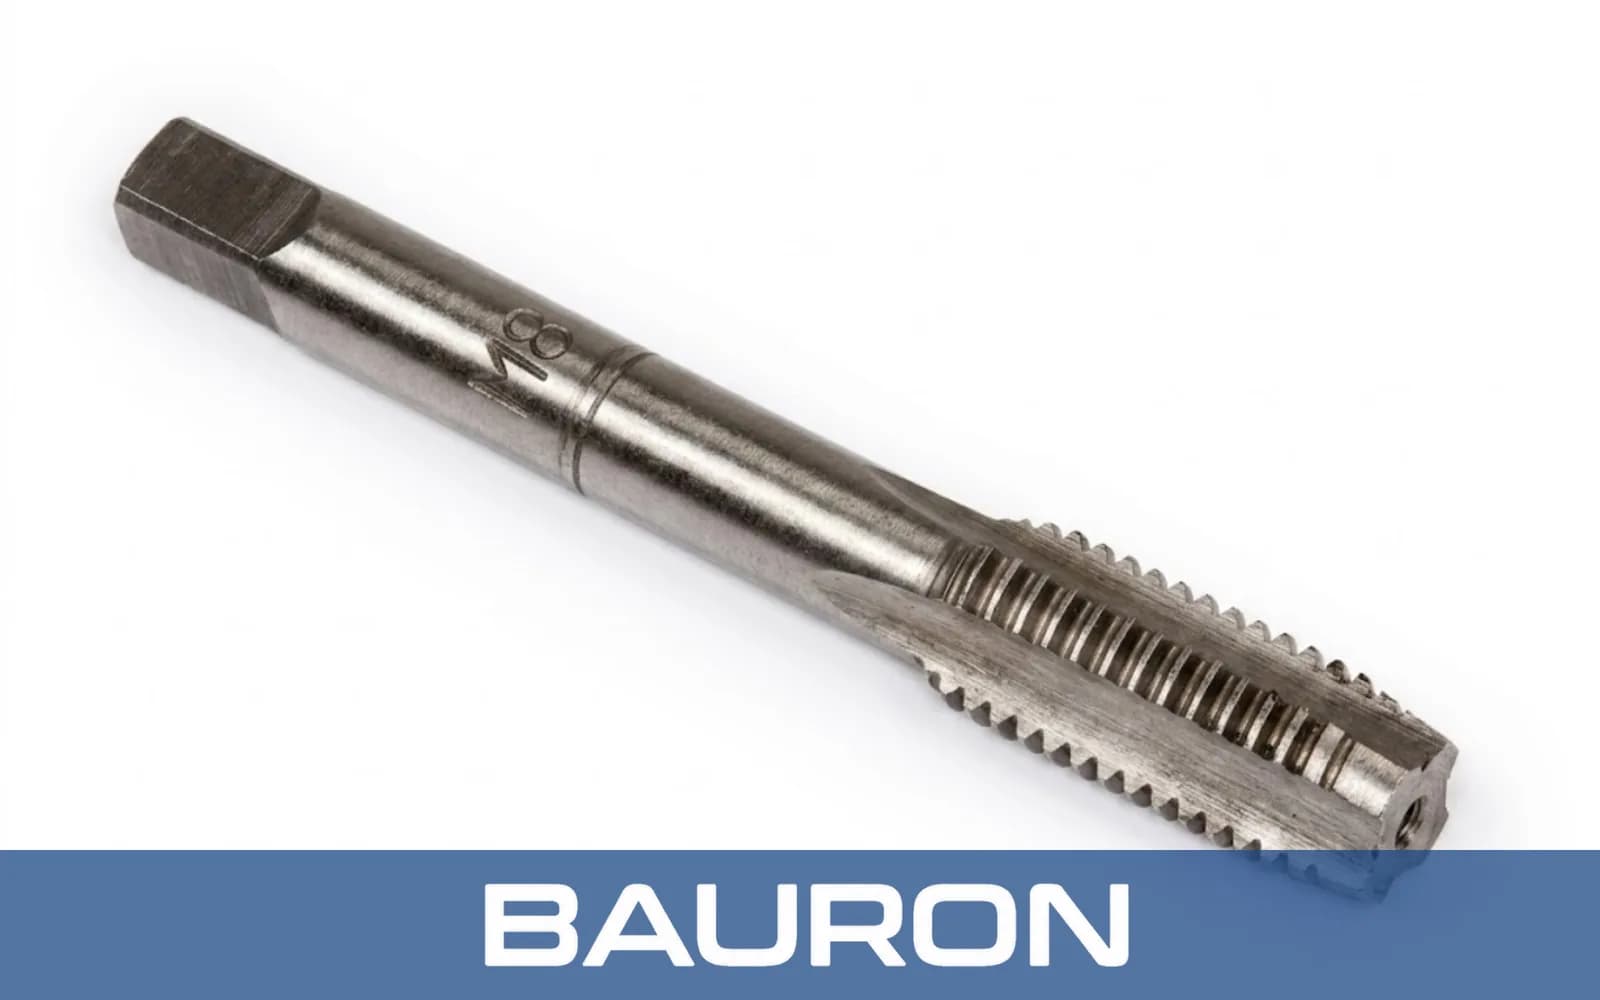
Średni nakrój sprawdza się przy gwintowaniu otworów przelotowych i wstępnych przejściach w otworach nieprzelotowych.
Nakrój rozkłada naprężenia skrawania na kilka zębów, nie wymagając długiego nakroju gwintownika stożkowego.
Szlifowana geometria gwintu zapewnia czysty przebieg linii skoku, jeśli jest dobrana do wymaganego pasowania i warunków pracy.
Wersje z rowkiem prostym, ostrzem spiralnym i rowkiem spiralnym różnią się sposobem kontroli wiórów.
Gwintowniki czołowe mogą być dostarczane w dopasowanych zakresach rozmiarów lub łączone z gwintownikami stożkowymi jako część kompletu z gwintownikiem do dna otworu.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od #0 do 2"+; gwinty metryczne od M1,6 do M50+ |
| Profil nakroju | Nakrój na 3 do 5 zwojach; nakrój średni |
| Rodzaje gwintów | UNC, UNF, metryczne, NPT oraz skoki specjalne |
| Geometria rowków | Rowek prosty, ostrze spiralne lub rowek spiralny |
| Rodzaj trzpienia | Standardowy z czworokątem lub prosty walcowy |
| Tolerancja | Warianty dokładności w klasach GH i H |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS (stal szybkotnąca) | Stal niskowęglowa, aluminium, mosiądz i tworzywa sztuczne. | Udarność zapewnia niezawodne gwintowanie ogólnego przeznaczenia. |
| Stal kobaltowa (HSS-Co) | Stal nierdzewna, tytan i stopy żarowytrzymałe. | Zwiększona twardość na gorąco pomaga zachować krawędzie skrawające w podwyższonej temperaturze. |
| Powłoka TiN / TiAlN | Zautomatyzowana produkcja CNC przy wyższych prędkościach. | Większa twardość powierzchni i mniejsze tarcie mogą ograniczyć zacieranie krawędzi gwintu. |
HSS zapewnia ciągliwość przy gwintowaniu ogólnym, stal kobaltowa poprawia twardość na gorąco w wymagających stopach, a powłoki TiN lub TiAlN mogą zmniejszyć tarcie w produkcji zautomatyzowanej. Do sztywnego, wielkoseryjnego gwintowania maszynowego geometrie gwintowników czołowych są dostępne również jako gwintowniki z pełnego węglika spiekanego.
Realizują kontrolowane cykle gwintowania sztywnego przy gwintowaniu otworów przelotowych i rozpoczynaniu gwintów w otworach nieprzelotowych.
Mocują gwintowniki czołowe w głowicach rewolwerowych lub w oprzyrządowaniu konika do osiowego gwintowania wewnętrznego.
Wykorzystują odpowiednie oprawki do gwintowników, aby zapewnić współosiowe gwintowanie w warsztacie.
Pozwalają obracać gwintowniki ręczne ze średnim nakrojem z bezpośrednią kontrolą przy pracach serwisowych, montażu i gwintowaniu małoseryjnym.
Nacina gwinty wewnętrzne w przelotowych otworach elementów w jednej kontrolowanej operacji.
Sprawdza się przy rutynowym gwintowaniu wewnętrznym w produkcji i utrzymaniu ruchu.
Wykonuje większą część gwintu, zanim gwintownik do dna otworu dokończy go bliżej dna.
Odtwarza lub oczyszcza istniejące gwinty wewnętrzne przy właściwie dobranym rozmiarze i pasowaniu – to rutynowe zadanie w serwisie maszyn dla branży maszyn budowlanych.
Główną różnicą jest długość nakroju. Gwintowniki stożkowe mają zwykle nakrój na 7 do 10 zwojach, gwintowniki czołowe na 3 do 5, a gwintowniki do dna otworu na 1 do 2, co pozwala skrawać bliżej dna otworu nieprzelotowego.
Gwintownik czołowy może nagwintować otwór nieprzelotowy, ale ze względu na nakrój pozostawia przy dnie kilka niepełnych zwojów. Jeśli konstrukcja wymaga pełnego gwintu bliżej dna, należy następnie użyć gwintownika do dna otworu.
Komplet rozmiarów obejmuje typowe wymiary gwintów, natomiast komplet złożony z gwintownika stożkowego, czołowego i do dna otworu zapewnia różne długości nakroju do rozpoczynania gwintu, gwintowania ogólnego i wykańczania otworów nieprzelotowych.
Geometria z ostrzem spiralnym wypycha wióry do przodu i dobrze sprawdza się przy maszynowym gwintowaniu otworów przelotowych. Rowki proste stosuje się często w materiałach o krótkim wiórze lub przy kontrolowanej pracy ręcznej.
Opcje dopasowane do zastosowania mogą obejmować niestandardowe skoki, wydłużone trzpienie, kanały chłodzenia wewnętrznego, geometrie rowków i powłoki.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie specjalnych wymiarów gwintu, geometrii rowków, konfiguracji trzpieni, doprowadzenia chłodziwa i powłok dobranych do zastosowania. Prosimy przesłać wymagania dotyczące gwintu i procesu do przeglądu technicznego, również w przypadku zapytań o specjalne narzędzia z węglika spiekanego.
Skontaktuj się z inżynierią