
Wiercenie otworu wstępnego
Ostrze wiertła na czole narzędzia wykonuje otwór wstępny o średnicy wymaganej przez zintegrowaną część gwintującą.
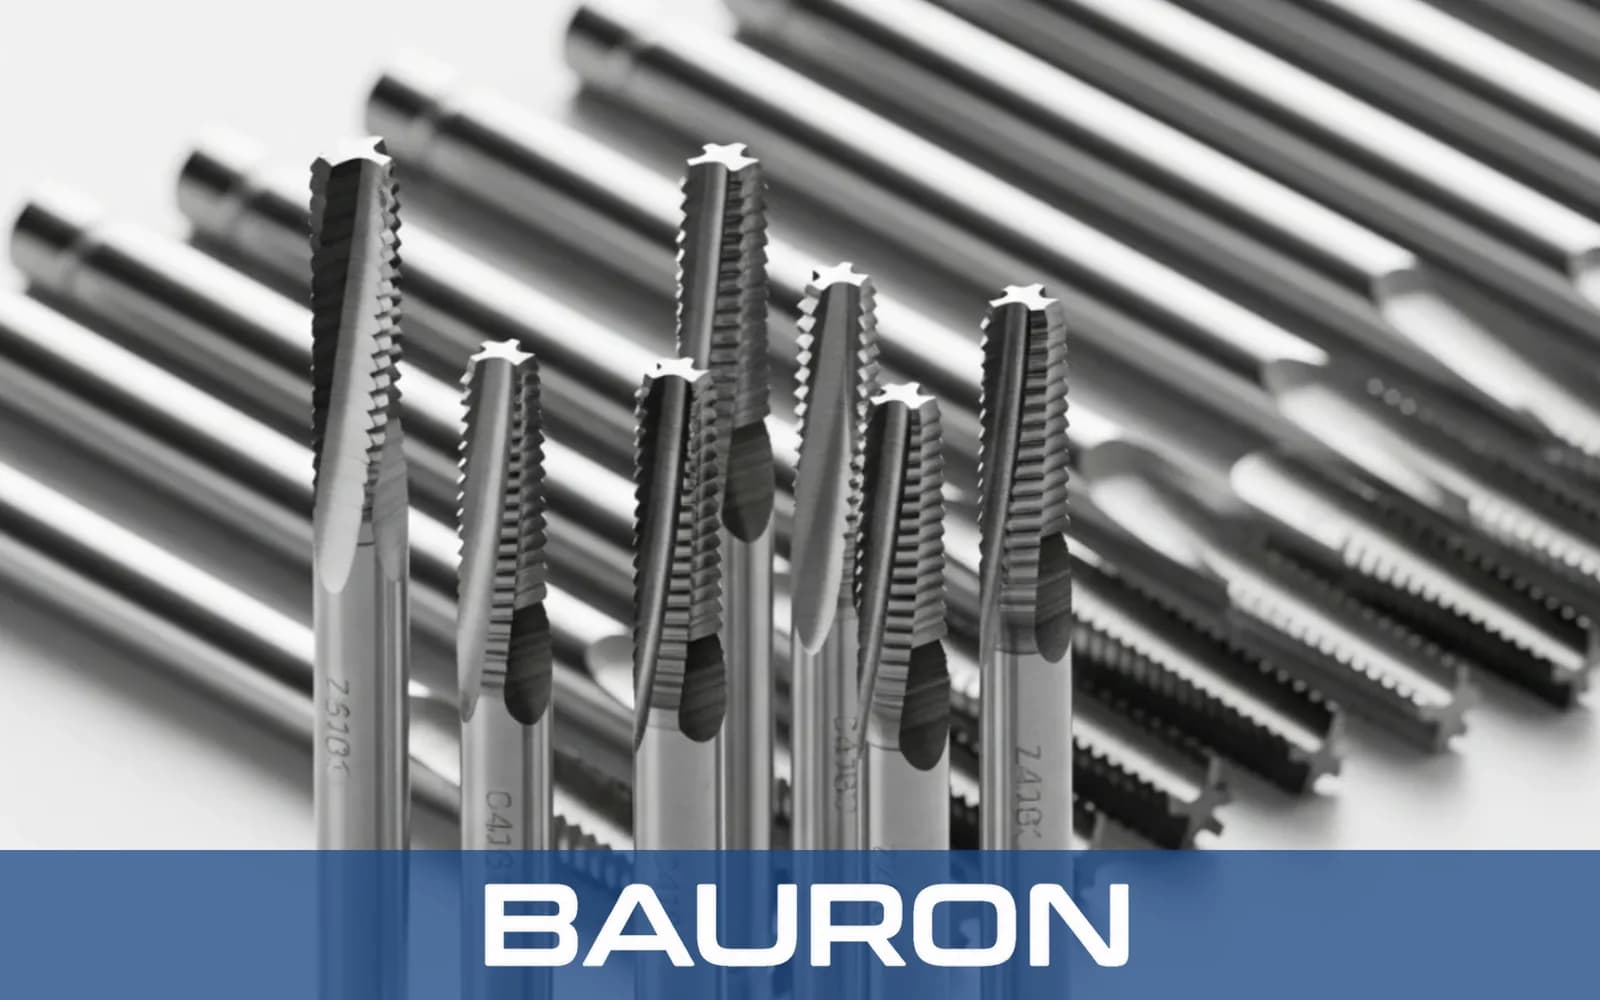
Gwintowniki maszynowe kombinowane łączą w jednym korpusie wiercenie otworu wstępnego, nacinanie gwintu wewnętrznego i fazowanie wlotu. Są przeznaczone do kontrolowanych operacji w otworach przelotowych, w których ostrze wiertła może wyjść z przedmiotu obrabianego, zanim zacznie pracować pełna część gwintująca.
Ostrze wiertła na czole narzędzia wykonuje otwór wstępny o średnicy wymaganej przez zintegrowaną część gwintującą.
W miarę posuwu narzędzia gwintowana część skrawająca podąża za wywierconym otworem i nacina gwint wewnętrzny.
Zintegrowany stopień lub skos może w ramach cyklu usunąć zadziory i sfazować wlot otworu.
Po osiągnięciu zaprogramowanej głębokości zsynchronizowany cykl gwintowania odwraca kierunek obrotów i posuwu, aby wycofać część gwintującą.
Połączenie wiercenia, gwintowania i obróbki wlotu może skrócić czas cyklu w odpowiednich częściach z otworami przelotowymi.
Jedno narzędzie pozwala zaoszczędzić miejsca w magazynie i skrócić nieproduktywny czas wymiany narzędzi.
Zintegrowane części wiercąca i gwintująca zapewniają powtarzalną współosiowość otworu i gwintu przy pracy w sztywnym układzie o małym biciu.
Odległość między wiertłem a gwintownikiem jest zaprojektowana tak, aby otwór wstępny mógł zostać przewiercony na wylot, zanim zacznie pracować pełna część nacinająca gwint.
Powłoki dobrane do zastosowania mogą ograniczyć tarcie i zużycie podczas łączonego wiercenia i gwintowania.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od #4 do 1/2"; gwinty metryczne od M3 do M12 w wybranych konfiguracjach |
| Rodzaje gwintów | UNC, UNF, metryczne oraz skoki specjalne |
| Geometria rowków | Ostrze spiralne lub krótki rowek spiralny |
| Rodzaj trzpienia | Prosty walcowy, sześciokątny 1/4" lub trzpień maszynowy |
| Rodzaj operacji | Wiercenie otworów przelotowych, gwintowanie i fazowanie wlotu |
| Grubość materiału | Typowa wytyczna wyjściowa: nie więcej niż nominalna średnica gwintownika; należy zweryfikować dla konkretnej geometrii narzędzia |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS (stal szybkotnąca) | Stal niskowęglowa, aluminium, mosiądz i kompatybilne tworzywa sztuczne. | Udarność sprzyja ogólnemu wierceniu i gwintowaniu, gdy obciążenia skrawania zmieniają się wzdłuż narzędzia. |
| Stal kobaltowa (HSS-Co) | Stal nierdzewna i stopy o podwyższonej wytrzymałości. | Zwiększona twardość na gorąco pomaga przeciwdziałać niszczeniu krawędzi w trudniejszych materiałach. |
| Powłoka TiN / TiAlN | Produkcyjne wiercenie i gwintowanie w kompatybilnych materiałach. | Odpowiednia powłoka może zmniejszyć tarcie, ograniczyć zacieranie i poprawić odporność na zużycie. |
Ostrze wiertła i część gwintująca pracują w różnych warunkach skrawania, dlatego materiał narzędzia, powłokę, chłodzenie, grubość przedmiotu obrabianego i zsynchronizowane parametry maszyny należy oceniać łącznie.
Wykorzystują szybkie pozycjonowanie i zsynchronizowane sterowanie wrzecionem w skonsolidowanych cyklach wykonywania otworów.
Realizują programy gwintowania sztywnego, które łączą wiercenie otworu wstępnego i gwintowanie jednym narzędziem.
Włączają narzędzia kombinowane do dedykowanej produkcji wielowrzecionowej lub na liniach transferowych. Ciągłe gwintowanie nakrętek to odrębny proces, w którym stosuje się gwintowniki z giętym trzpieniem.
Wierci i gwintuje otwory przelotowe w kompatybilnych obudowach elektrycznych, panelach i ramach, w tym przy budowie szaf sterowniczych dla branży automatyki.
Ogranicza liczbę wymian narzędzi przy powtarzalnej produkcji wsporników i obudów.
Łączy operacje na wiertarko-gwinciarce CNC, gdy wierzchołek narzędzia ma wolną przestrzeń za przedmiotem obrabianym.
Oszczędza miejsca w magazynie narzędzi, zastępując w odpowiednich częściach oddzielne wiertło, gwintownik i narzędzie do fazowania.
Typowa geometria narzędzia kombinowanego do wiercenia i gwintowania jest przeznaczona do otworów przelotowych, ponieważ ostrze wiertła musi wyjść z materiału, zanim część gwintująca dokończy gwint. Zastosowanie w otworze nieprzelotowym wymaga specjalnie zaprojektowanego narzędzia i sprawdzonego prześwitu albo oddzielnego wiertła wstępnego, a następnie gwintowników z rowkiem spiralnym.
Typowa wytyczna wyjściowa ogranicza grubość do mniej więcej nominalnej średnicy gwintownika, ale rzeczywisty limit wyznaczają długość ostrza wiertła, odległość między wiertłem a gwintownikiem, długość nakroju, prześwit na wyjście wiertła oraz materiał obrabiany.
Maszyna musi obsługiwać kontrolowane wiercenie i zsynchronizowane gwintowanie z nawrotem. Posuw, prędkość, głębokość przejścia i wycofanie należy zaprogramować zgodnie z danymi producenta narzędzia i dokładnym skokiem gwintu.
Standardowy gwintownik, np. gwintownik z ostrzem spiralnym do otworów przelotowych, wymaga oddzielnie wywierconego otworu wstępnego, a po nim może być potrzebne narzędzie do fazowania. Narzędzie kombinowane może połączyć te operacje, przy czym rzeczywiste skrócenie czasu cyklu zależy od geometrii części, przyspieszeń maszyny i dotychczasowego czasu wymiany narzędzi.
Bauron może przeanalizować niestandardowe skoki, długości ostrza wiertła, odległość między gwintownikiem a wiertłem, stopniowe fazki, trzpienie, materiały narzędzia i powłoki, aby wykonać gwintowniki specjalne do konkretnego zastosowania w otworach przelotowych.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie geometrii ostrza wiertła, odległości między wiertłem a gwintownikiem, skoków gwintu, stopni fazujących, trzpieni, materiałów narzędzia i powłok. Prosimy przesłać przekrój części i opis cyklu maszynowego do przeglądu technicznego.
Skontaktuj się z inżynierią