
Wypychanie wiórów do przodu
Kątowa krawędź skrawająca kieruje wióry przed gwintownik, w stronę wylotu otworu przelotowego.
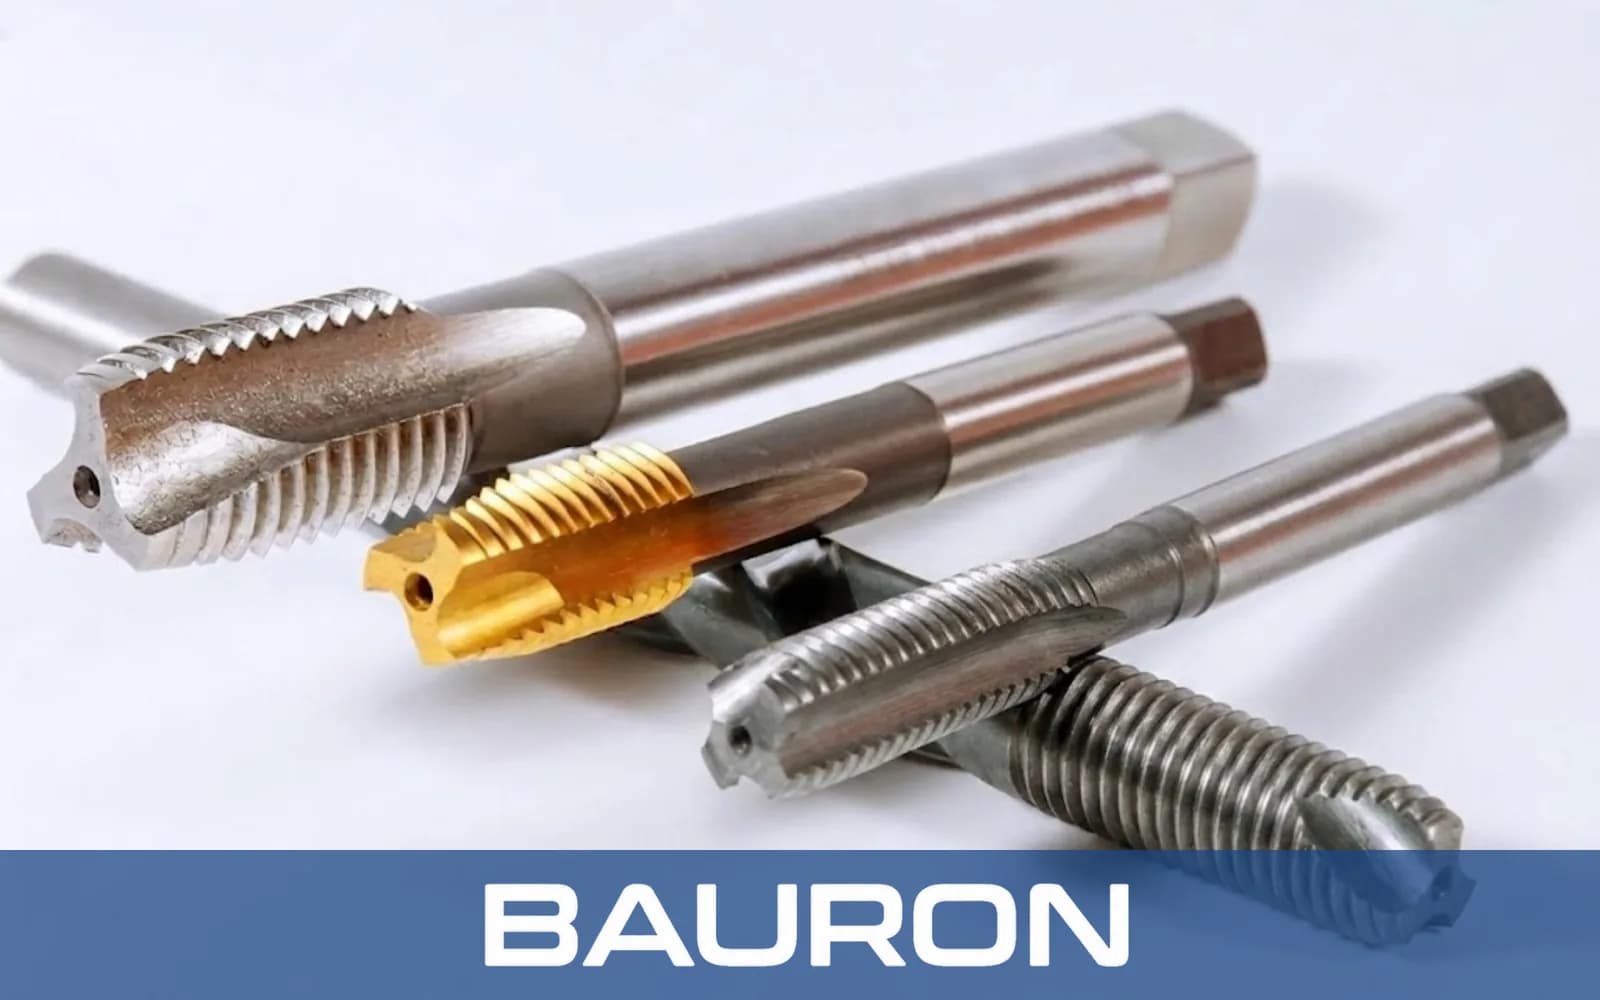
Gwintowniki z ostrzem spiralnym to narzędzia do nacinania gwintów wewnętrznych przeznaczone przede wszystkim do otworów przelotowych. Kątowa geometria skrawająca na nakroju ścina materiał i wypycha wióry do przodu, przez wylot otworu, zamiast cofać je wzdłuż rowków.
Kątowa krawędź skrawająca kieruje wióry przed gwintownik, w stronę wylotu otworu przelotowego.
Płytkie rowki za ostrzem pozostawiają stosunkowo gruby rdzeń, zapewniający sztywność skrętną.
Geometria ostrza umożliwia kontrolowane skrawanie materiałów plastycznych w synchronizowanych cyklach maszynowych.
Odprowadzanie wiórów do przodu utrzymuje je z dala od gotowego gwintu za strefą skrawania.
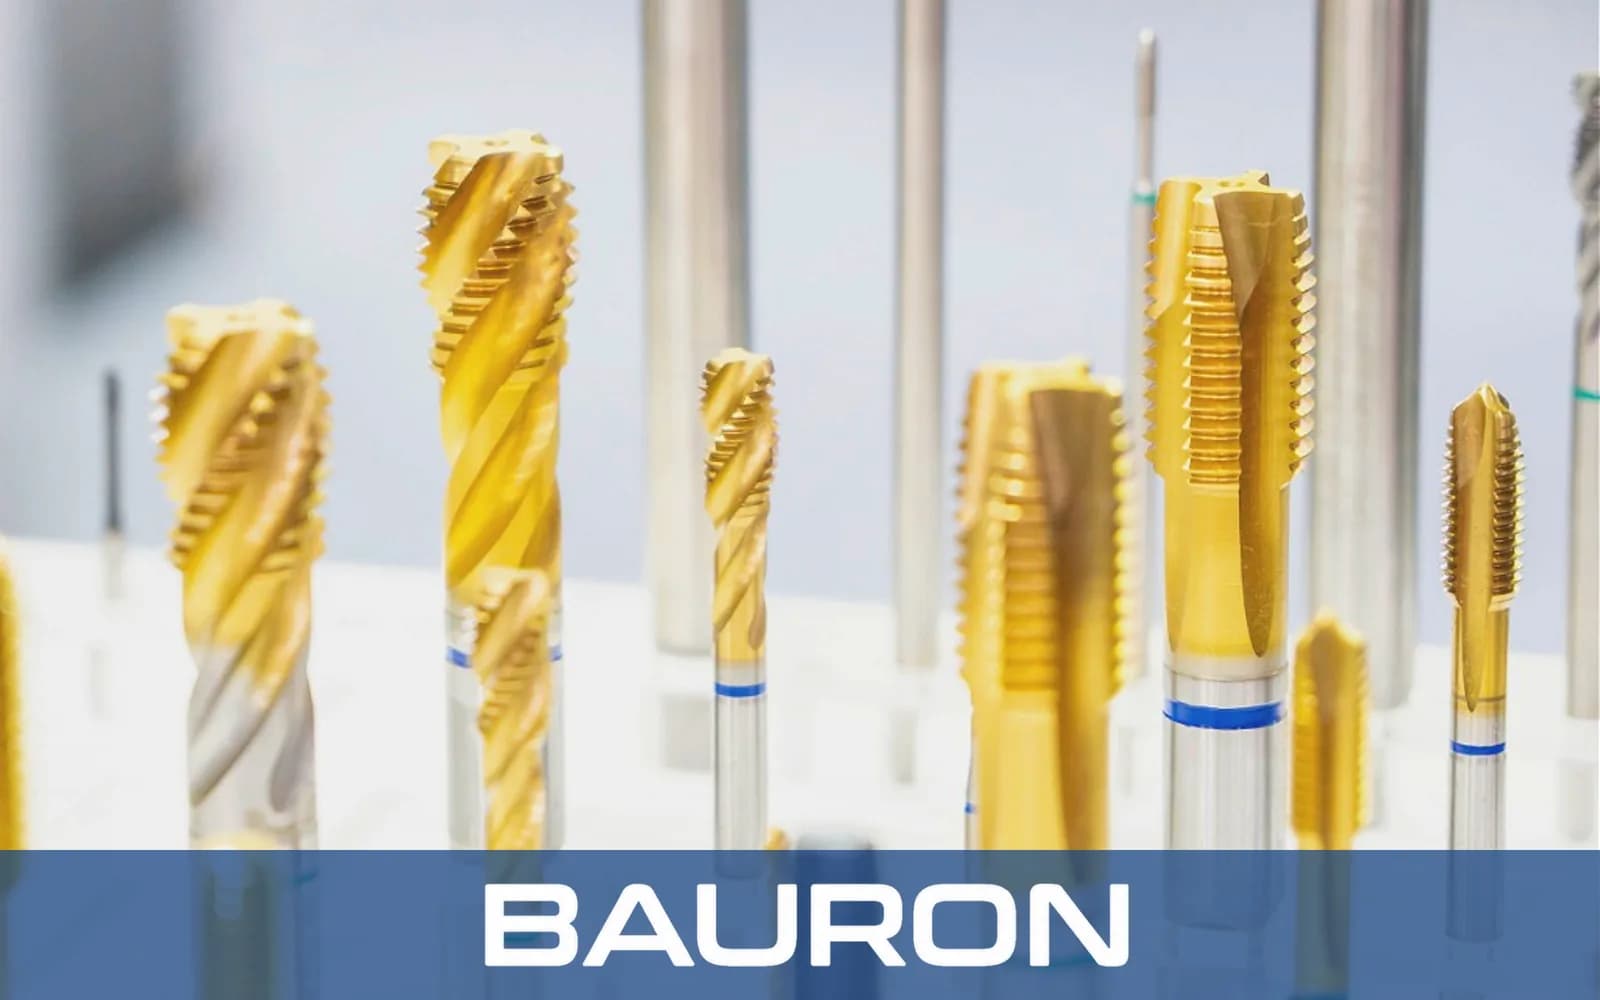
Ostrze kieruje wióry na drugą stronę otworu przelotowego i ogranicza ich zbijanie się w rowkach.
Płytkie rowki pozostawiają więcej materiału rdzenia niż głębokie rowki spiralne, co zwiększa sztywność skrętną.
Sztywność rdzenia i przepływ wiórów do przodu sprzyjają wydajnemu gwintowaniu maszynowemu w odpowiednich warunkach.
Kątowa geometria ostrza ścina materiał, kierując jednocześnie wióry przed narzędzie.
Płytkie rowki umożliwiają doprowadzenie odpowiedniego smarowania lub chłodziwa w pobliże strefy skrawania.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od #0 do 2"+; gwinty metryczne od M1,6 do M50+ |
| Profil nakroju | Nakrój czołowy; standardowo na 3 do 5 zwojach |
| Rodzaje gwintów | UNC, UNF, metryczne, NPT oraz profile o specjalnym skoku |
| Geometria rowków | Kątowe ostrze spiralne z płytkimi prostymi rowkami |
| Rodzaj trzpienia | Standardowy z czworokątem lub prosty walcowy |
| Tolerancja | Warianty dokładności w klasach GH i H |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS-E (stal kobaltowa) | Stal nierdzewna, stal stopowa i tytan. | Twardość na gorąco pomaga zachować krawędź skrawającą w wytrzymałych, plastycznych materiałach. |
| Pełny węglik spiekany | Materiały o wysokiej twardości i stabilne układy produkcyjne. | Sztywność i odporność na zużycie sprzyjają ciągłemu gwintowaniu maszynowemu przy kontrolowanej współosiowości. |
| Powłoka TiN / TiAlN | Zautomatyzowane gwintowanie otworów przelotowych. | Większa twardość powierzchni i mniejsze tarcie mogą ograniczyć ciepło skrawania i zacieranie. |
Kobaltowa stal HSS-E łączy ciągliwość z twardością na gorąco, gwintowniki z pełnego węglika spiekanego zapewniają sztywność i odporność na zużycie w stabilnych układach, a powłoki TiN lub TiAlN mogą zmniejszyć tarcie przy gwintowaniu produkcyjnym.
Realizują zsynchronizowane cykle gwintowania sztywnego dla elementów z otworami przelotowymi. W cienkich elementach z otworami przelotowymi gwintowniki maszynowe kombinowane łączą w jednym korpusie wiertło wstępne i część gwintującą z ostrzem spiralnym.
Mocują gwintowniki z ostrzem spiralnym w głowicach osiowych lub z narzędziami napędzanymi do gwintowania otworów przelotowych.
Wykonują powtarzalne operacje gwintowania w produkcji okuć i komponentów w większych seriach.
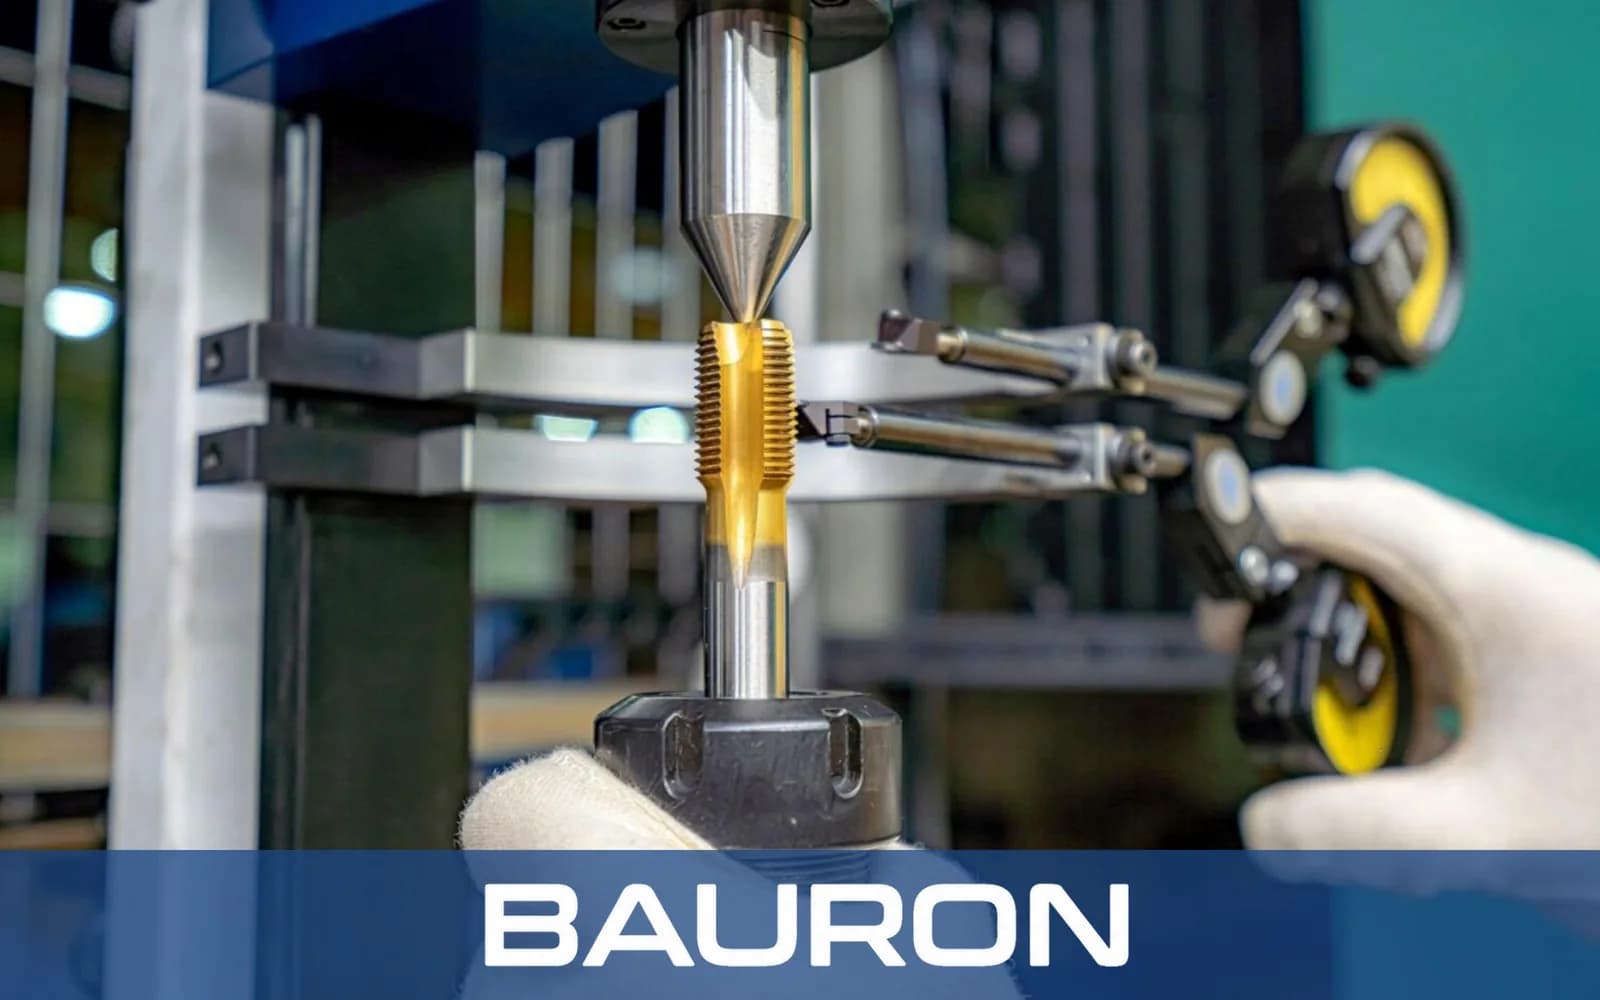
Nacina gwinty wewnętrzne w otworach przelotowych, wypychając wióry przez przedmiot obrabiany, np. we wspornikach i obudowach dla przemysłu motoryzacyjnego.
Sprawdza się w materiałach tworzących wióry ciągłe, takich jak aluminium, stal niskowęglowa i stal nierdzewna. Gdy preferowane są gwinty wykonywane bez wiórów, alternatywą są gwintowniki wygniatające do aluminium i innych stopów plastycznych.
Pracuje w cyklach gwintowania sztywnego na centrach frezarskich i tokarskich, zwykle bezpośrednio po wywierceniu otworu pod gwint wiertłem krętym, przy zsynchronizowanym posuwie i ruchu wrzeciona.
Komplety calowe lub metryczne zapewniają typowe rozmiary gwintowników do otworów przelotowych na potrzeby produkcji. W przypadku rozmiarów numerowych od #0 do #12 dostępne są również gwintowniki maszynowe o małej średnicy z ostrzem spiralnym.
Gwintowniki z ostrzem spiralnym wypychają wióry do przodu i są przeznaczone przede wszystkim do otworów przelotowych. Gwintowniki z rowkiem spiralnym wyciągają wióry w stronę wlotu i są powszechnie wybierane do otworów nieprzelotowych.
Zasadniczo nie jest to zalecane, ponieważ wióry kierowane do przodu mogą gromadzić się na dnie otworu. Należy zastosować gwintownik z rowkiem spiralnym lub inny gwintownik do otworów nieprzelotowych dobrany do materiału i dostępnej przestrzeni na wióry.
Komplet calowy lub metryczny zapewnia operatorom ustandaryzowany zakres gwintowników do otworów przelotowych i może ograniczyć liczbę wymian narzędzi między zleceniami.
Nazwa (ang. gun – działo) nawiązuje do kątowej geometrii ostrza, która „wystrzeliwuje” wióry do przodu przez przedmiot obrabiany, przed narzędzie skrawające.
Opcje dopasowane do zastosowania mogą obejmować niestandardowe skoki, geometrię ostrza, wydłużone trzpienie, doprowadzenie chłodziwa, materiały narzędzia oraz powłoki, takie jak TiAlN lub TiCN.
Bauron Precision Tools zapewnia wsparcie projektowe i inżynieryjne w zakresie specjalnych wymiarów gwintu, geometrii ostrza, długości trzpienia, doprowadzenia chłodziwa oraz doboru materiału narzędzia i powłoki. Prosimy przesłać wymiary otworu przelotowego, informacje o materiale obrabianym i wymagania dotyczące cyklu do przeglądu technicznego.
Skontaktuj się z inżynierią