
Ręczne ustawienie w osi
Czworokąt pasuje do pokrętła, dzięki czemu operator może ustawić narzędzie w osi wstępnie wywierconego otworu; długi nakrój gwintowników stożkowych ułatwia to początkowe ustawienie.
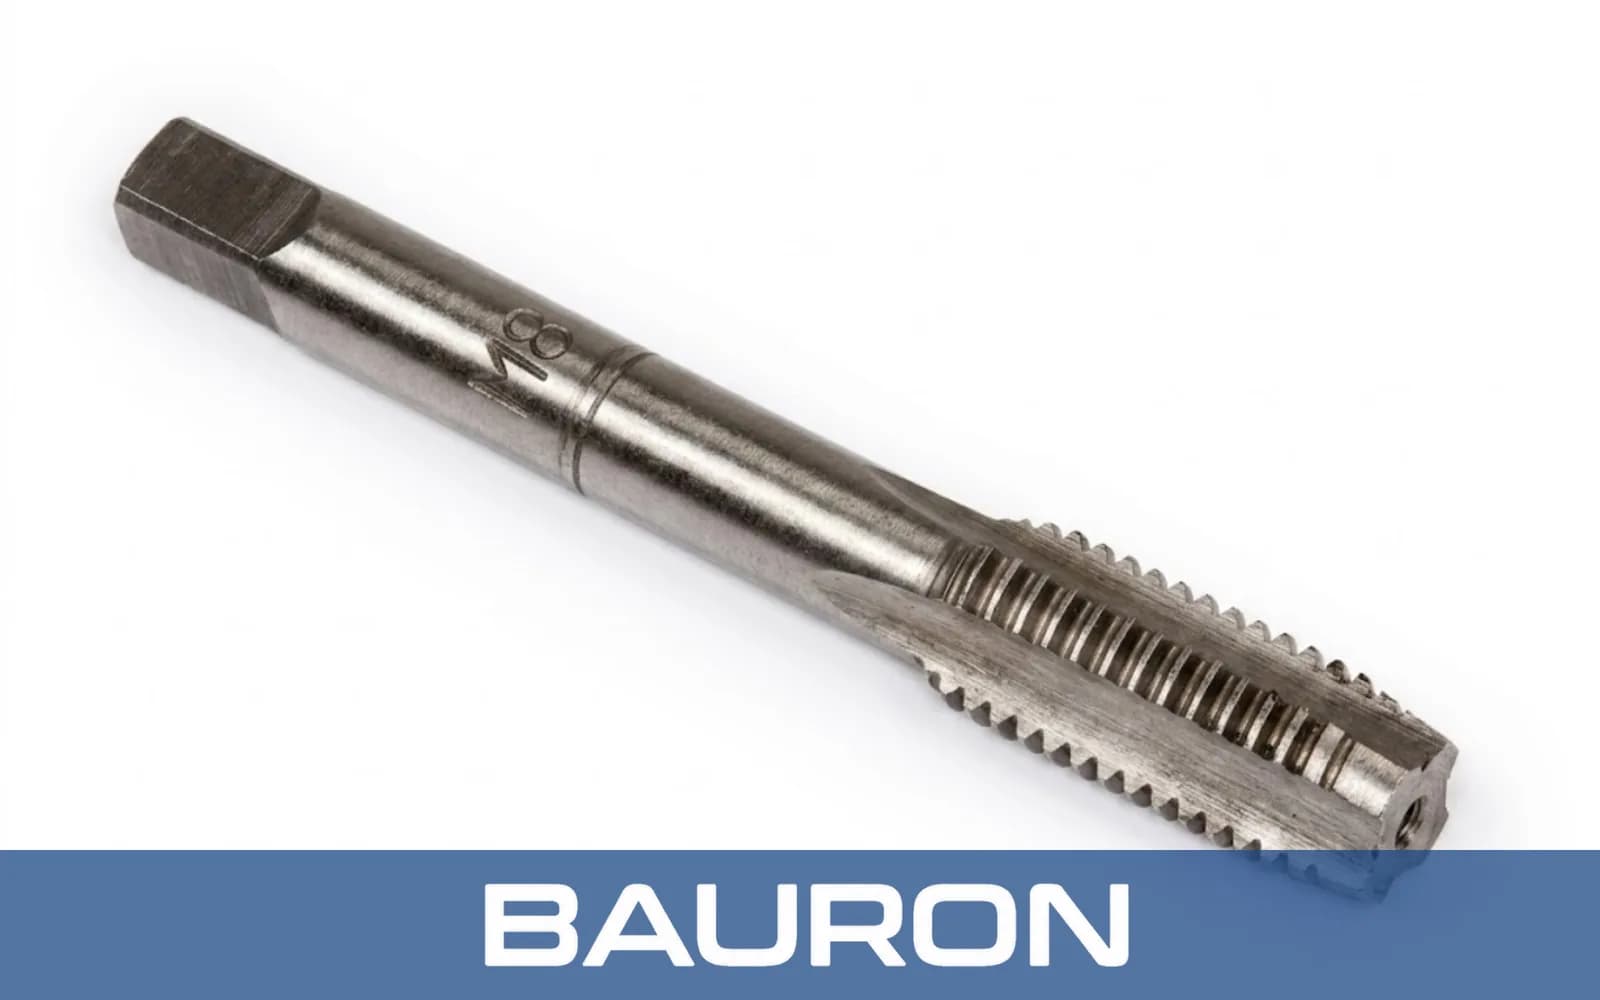
Gwintowniki ręczne z prostym rowkiem wykonują gwinty wewnętrzne przy użyciu pokrętła ręcznego lub wrzeciona pracującego z kontrolowaną, niską prędkością. Ich rowki biegną równolegle do korpusu narzędzia i podczas skrawania gromadzą wióry, dlatego przy pracy ręcznej zwykle okresowo cofa się narzędzie, aby łamać i usuwać wióry.
Czworokąt pasuje do pokrętła, dzięki czemu operator może ustawić narzędzie w osi wstępnie wywierconego otworu; długi nakrój gwintowników stożkowych ułatwia to początkowe ustawienie.
Zęby nakroju stopniowo nacinają zarys gwintu w miarę obracania pokrętła lub wrzeciona.
Wióry gromadzą się w prostych rowkach i mogą wymagać okresowego cofania narzędzia oraz oczyszczania.
Zęby o pełnej średnicy za nakrojem kształtują gotowy gwint wewnętrzny.
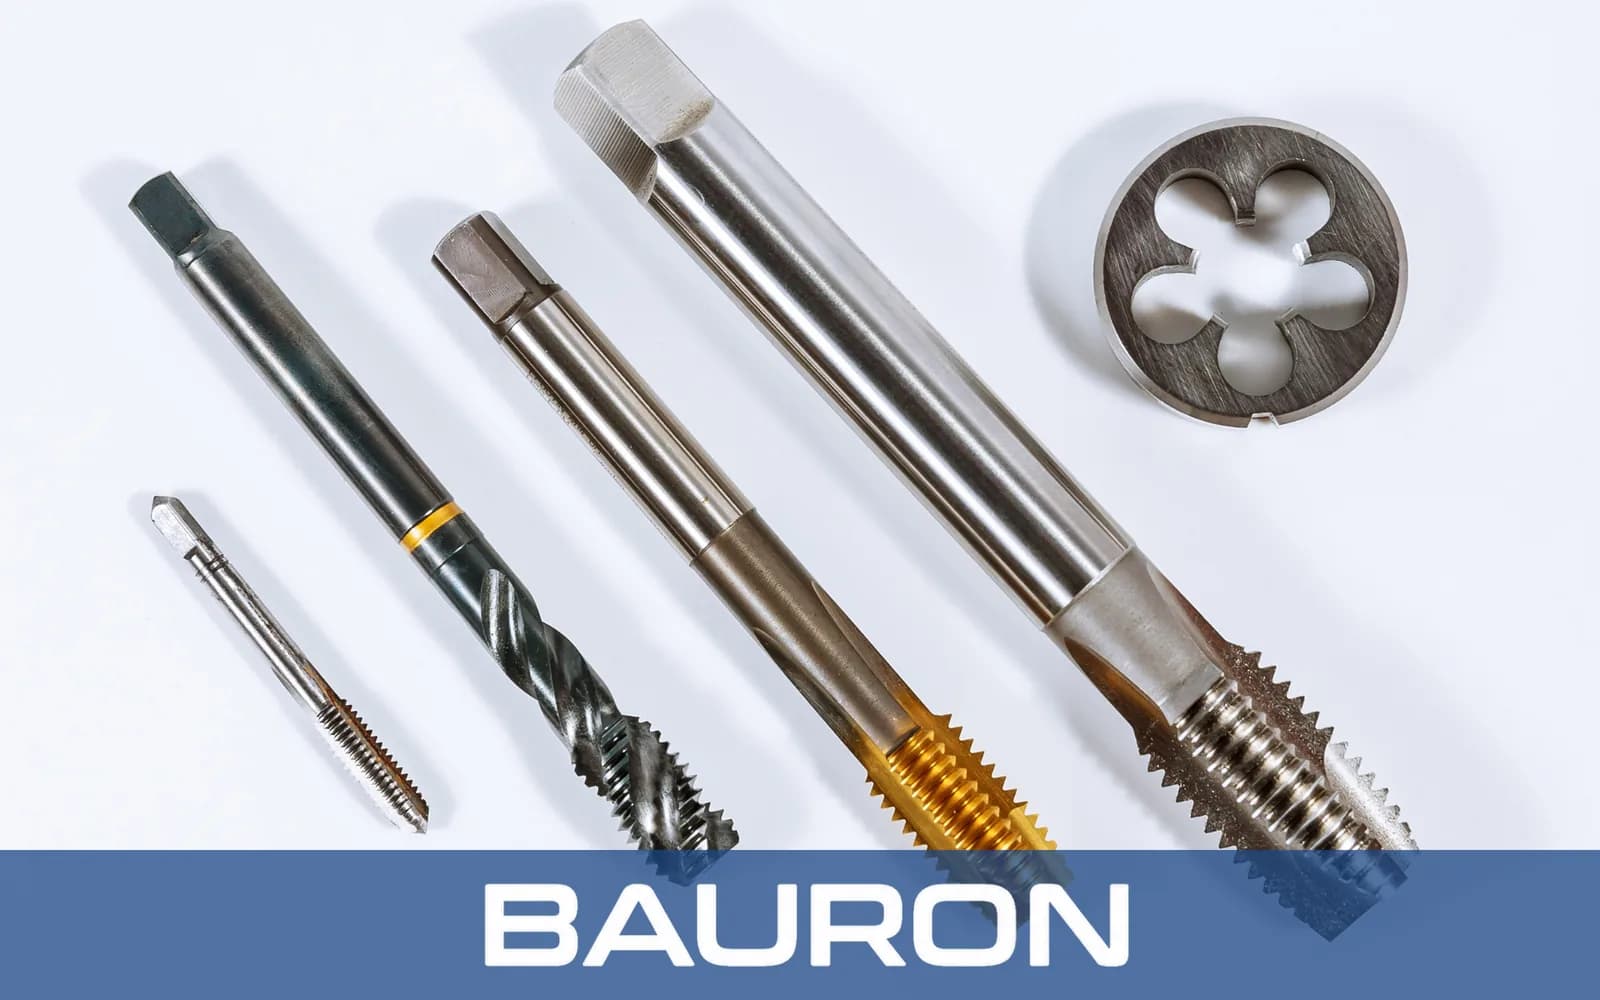
Praca ręczna zapewnia wyczuwalne sprzężenie zwrotne, które pomaga reagować na rosnący opór skrawania.
Nakroje stożkowy, czołowy i do dna otworu służą do rozpoczynania gwintu, gwintowania ogólnego i wykańczania otworów nieprzelotowych; użyte razem jako komplet z gwintownikiem do dna otworu obejmują pełną sekwencję gwintowania ręcznego.
Czworokątne zakończenie współpracuje z dopasowanymi pokrętłami i odpowiednimi oprawkami do gwintowników.
Narzędzia dobrane do zastosowania pozwalają gwintować stal niskowęglową, żeliwo, brąz, aluminium i polimery o dużej gęstości.
Rdzeń z prostymi rowkami zapewnia sztywność, choć nadal ważne są właściwa średnica otworu pod gwint, smarowanie i kontrola wiórów.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od #0 do 2"+; gwinty metryczne od M1,6 do M50+ |
| Rodzaje nakroju | Nakrój stożkowy, czołowy lub do dna otworu |
| Rodzaje gwintów | UNC, UNF, metryczne, NPT oraz skoki drobnozwojne |
| Rodzaj rowków | Proste, równoległe rowki |
| Rodzaj trzpienia | Prosty walcowy z czworokątem |
| Tolerancja | Pasowania w klasach 2B i 6H |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS (stal szybkotnąca) | Stal niskowęglowa, mosiądz, aluminium i tworzywa sztuczne. | Ostrość krawędzi, ciągliwość i odporność na uderzenia sprzyjają kontrolowanemu gwintowaniu ręcznemu. |
| Stal węglowa | Lekkie naprawy, poprawianie gwintów i miękkie metale. | Ekonomiczna opcja do prac serwisowych w małej skali. |
| Jasne / bez powłoki | Metale nieżelazne ogólnego przeznaczenia i stal niskowęglowa. | Krawędź bez powłoki zachowuje ostrą geometrię skrawającą i pozwala uniknąć kosztu powlekania. |
HSS łączy ostrość krawędzi z ciągliwością przy ogólnym gwintowaniu ręcznym, stal węglowa sprawdza się w lekkich pracach małoseryjnych, a jasne narzędzia bez powłoki zachowują ostrą krawędź skrawającą przy pracy ręcznej. Do gwintowania maszynowego w stabilnych układach gwintowniki z pełnego węglika spiekanego oferują większą sztywność i odporność na zużycie niż gatunki stosowane w gwintownikach ręcznych.
Zapewniają operatorowi bezpośrednią kontrolę i wyczucie podczas nacinania gwintu.
Zapewniają współosiowość podczas gwintowania z niską prędkością na tokarce konwencjonalnej.
Wykorzystują odpowiednią przystawkę do gwintowania lub kontrolowaną procedurę pracy wrzeciona, aby zapewnić współosiowe gwintowanie.
Nacina nowe gwinty lub przywraca sprawność zarysów gwintu podczas napraw ręcznych, w tym przy pracach na pokładzie i w doku w przemyśle stoczniowym.
Gwintuje żeliwo, mosiądz i odpowiednie tworzywa sztuczne, których wióry łatwo łamią się na drobne kawałki.
Sprawdza się w obu rodzajach otworów, jeśli kształt nakroju i sposób usuwania wiórów odpowiadają zastosowaniu.
Wykonuje gwinty wewnętrzne w małych ilościach bez dedykowanego, zautomatyzowanego stanowiska do gwintowania, często z użyciem kompletu gwintowników czołowych obejmującego typowe rozmiary.
W przypadku typowych prawoskrętnych gwintowników skrawających należy wykonać około pół do jednego obrotu do przodu, a następnie cofnąć narzędzie o mniej więcej ćwierć obrotu, aby złamać wiór. Dokładna metoda zależy od materiału, geometrii gwintownika, smarowania i zaleceń producenta.
Producenci gwintowników zwykle wyposażają gwintowniki ręczne w proste rowki i czworokąt, co ułatwia kontrolę ręczną. Gwintowniki maszynowe mają często ostrze spiralne lub rowki spiralne, które kierują wióry podczas ciągłych, zautomatyzowanych cykli.
Mogą pracować w odpowiednio dobranych cyklach maszynowych z niską prędkością lub w innych kontrolowanych cyklach, zwłaszcza w materiałach o krótkim wiórze. Ponieważ zatrzymują wióry, mogą wymagać innego zaplanowania cyklu niż gwintowniki z ostrzem spiralnym lub z rowkiem spiralnym; nasz przewodnik po gwintownikach CNC porównuje, jak poszczególne rodzaje rowków kierują wióry.
Należy stosować ciecz obróbkową zgodną z materiałem obrabianym i materiałem gwintownika, chyba że materiał lub proces wymaga gwintowania na sucho. Właściwe smarowanie może zmniejszyć tarcie, poprawić jakość powierzchni i ograniczyć ryzyko zakleszczenia.
Opcje specjalne mogą obejmować skoki calowe, metryczne i niestandardowe, klasy pasowania, długości nakroju, wymiary trzpienia, materiały i powłoki.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie specjalnych parametrów gwintu, profili nakroju, geometrii rowków, materiału narzędzia i powłok. Prosimy przesłać informacje o rodzaju otworu, materiale obrabianym i sposobie pracy do przeglądu technicznego.
Skontaktuj się z inżynierią