
Łatwe wprowadzenie
Wąskie zęby początkowe wprowadzają gwintownik do wstępnie wywierconego otworu i pomagają ograniczyć zakleszczanie oraz przekoszenie gwintu.
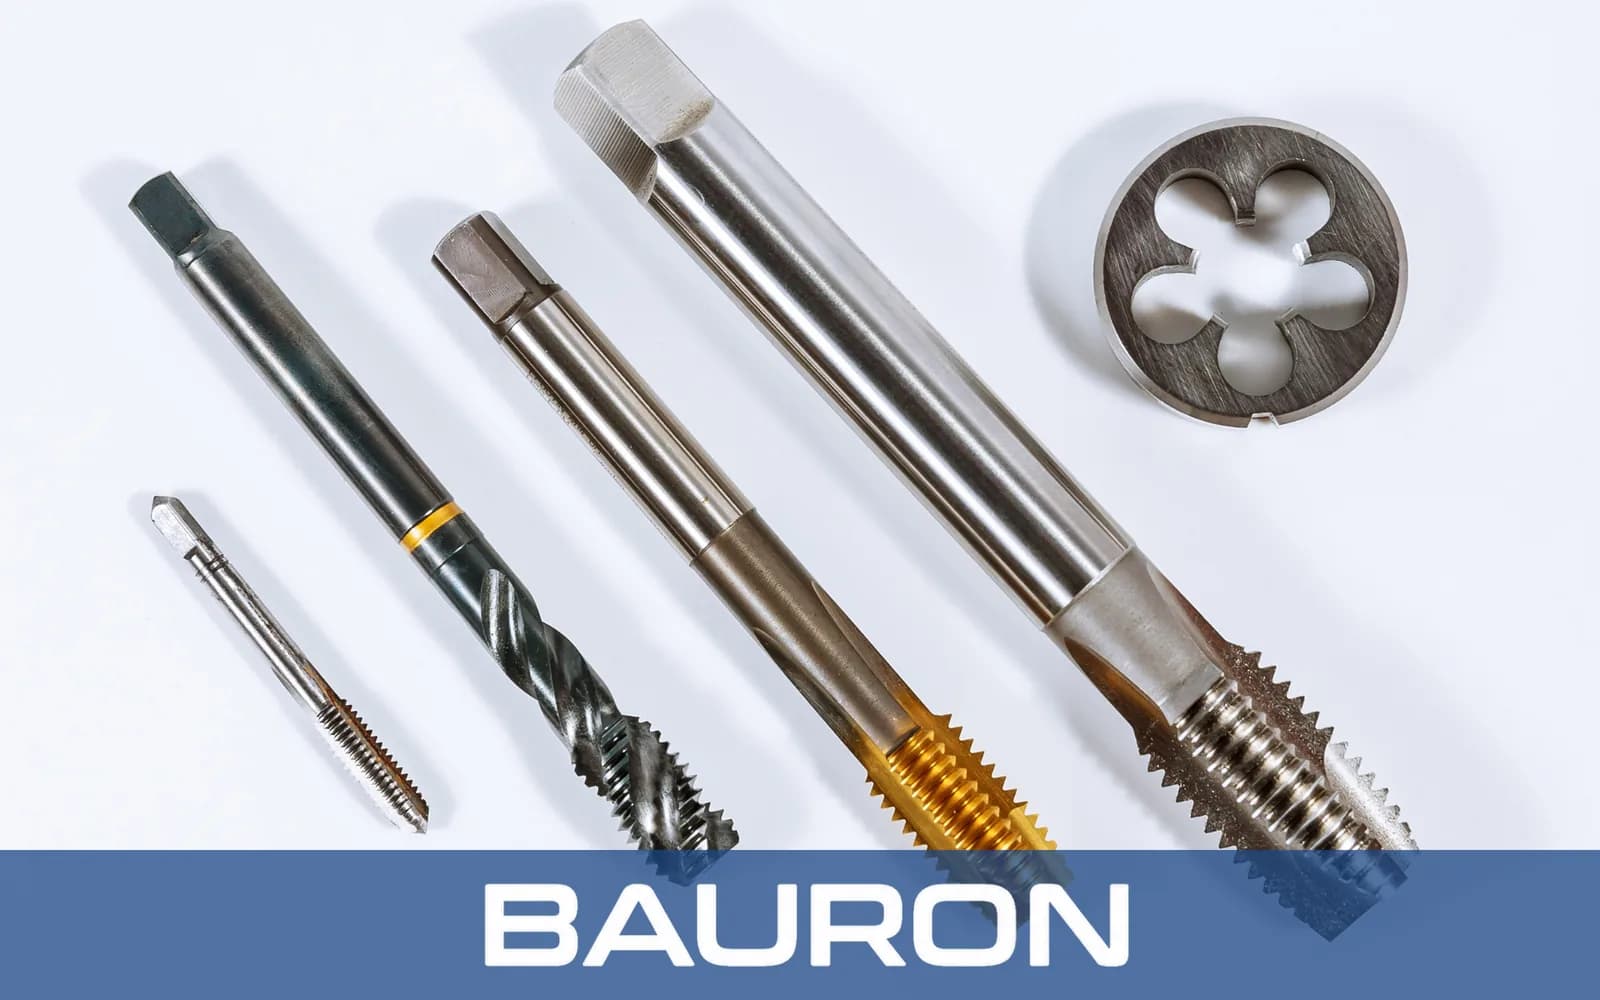
Gwintowniki stożkowe to narzędzia do nacinania gwintów z długim, stopniowym nakrojem obejmującym od 7 do 10 pierwszych zwojów. Stosowane często jako pierwsze w trzyczęściowym komplecie, rozkładają obciążenie skrawaniem na wiele zębów i zmniejszają moment obrotowy potrzebny do rozpoczęcia gwintu wewnętrznego.
Wąskie zęby początkowe wprowadzają gwintownik do wstępnie wywierconego otworu i pomagają ograniczyć zakleszczanie oraz przekoszenie gwintu.
W miarę posuwu narzędzia każdy kolejny ząb wcina się nieco głębiej w ściankę otworu.
Wydłużony nakrój pomaga utrzymać gwintownik w osi otworu.
Rowki proste, rowki z ostrzem spiralnym lub rowki spiralne odprowadzają wióry od pracujących krawędzi skrawających, zależnie od wybranej geometrii.
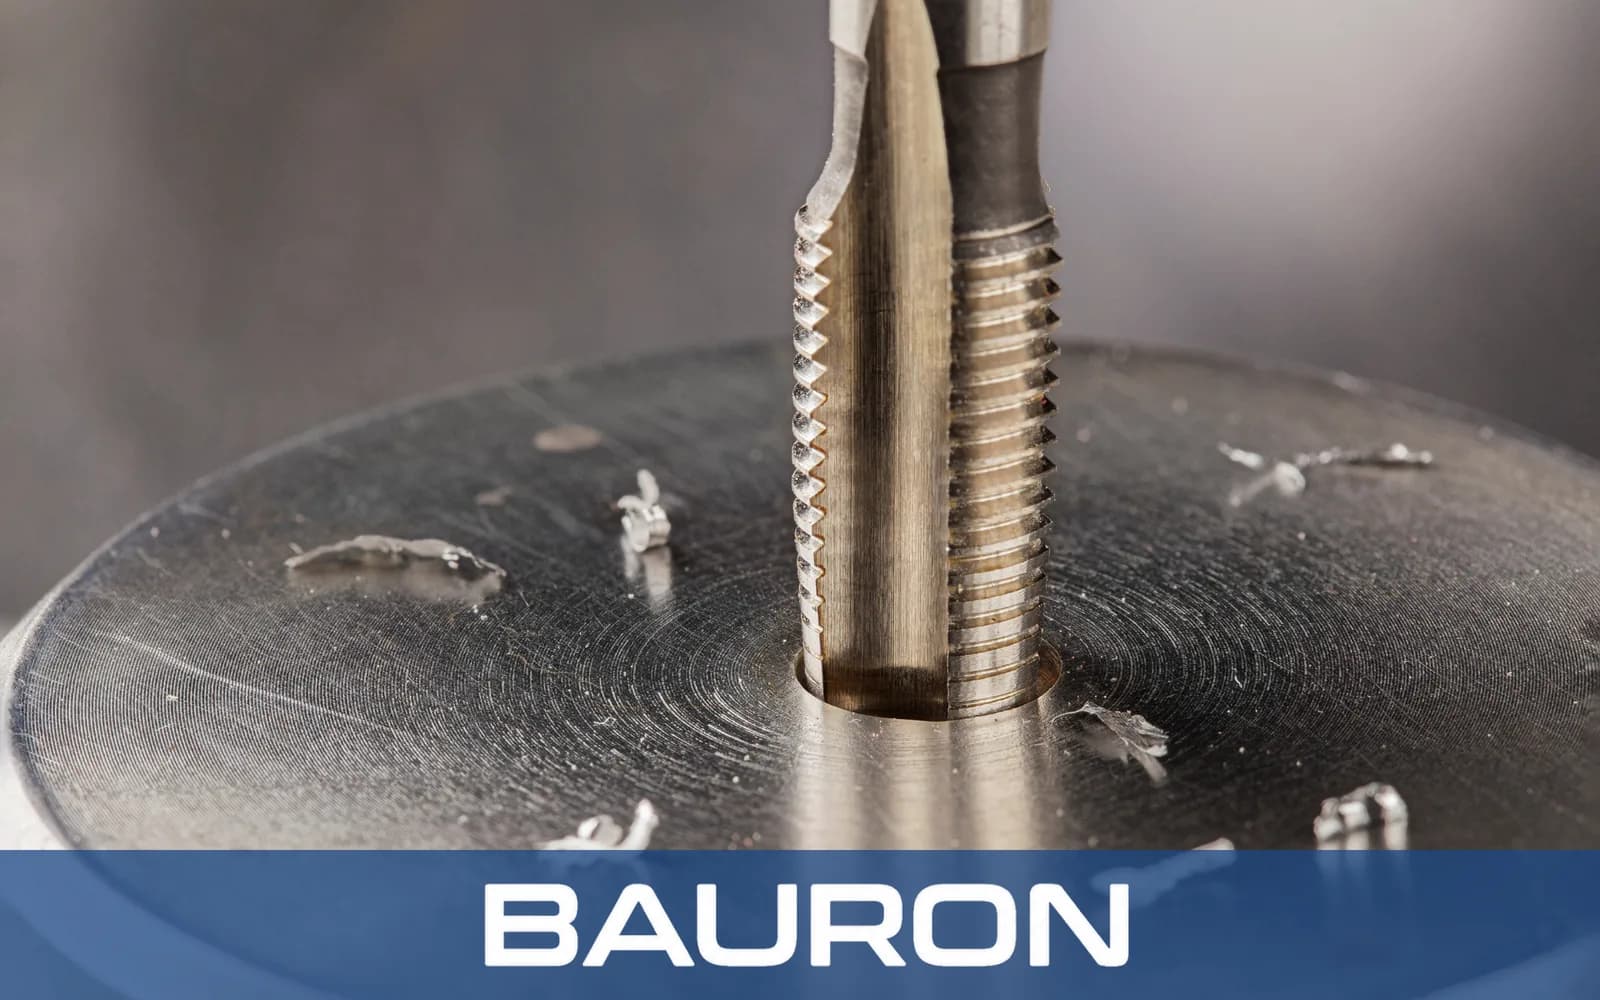
Nakrój obejmujący od 7 do 10 zwojów rozkłada obciążenie skrawaniem i ułatwia kontrolę początkowej fazy gwintowania.
Stopniowy nakrój pomaga wyśrodkować gwintownik w osi przygotowanego otworu.
Rozłożenie skrawania na większą liczbę zębów może zmniejszyć ryzyko złamania, jeśli geometria i warunki pracy są właściwie dobrane.
Odpowiednio dobrane gatunki i geometrie pozwalają gwintować aluminium, stal niskowęglową, stal nierdzewną i żeliwo.
Podobnie jak w przypadku wszystkich naszych gwintowników specjalnych, skok, średnicę, geometrię rowków, długość trzpienia i doprowadzenie chłodziwa można określić pod kątem gwintów dla konkretnego zastosowania.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od #0 do 2"+; gwinty metryczne od M1,6 do M50+ |
| Profil nakroju | Nakrój na 7 do 10 zwojach; kąt nakroju od 4° do 5° |
| Rodzaje gwintów | UNC, UNF, metryczne, NPT, BSPT oraz skoki specjalne |
| Geometria rowków | Rowek prosty, ostrze spiralne lub rowek spiralny |
| Rodzaj trzpienia | Standardowy z czworokątem lub prosty walcowy |
| Tolerancja | Warianty dokładności w klasach GH i H |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS (stal szybkotnąca) | Stal niskowęglowa, mosiądz, aluminium i gwintowanie ogólne. | Udarność pomaga przeciwdziałać wykruszaniu przy pracy ręcznej i maszynowej. |
| Stal kobaltowa (HSS-Co) | Stal nierdzewna, tytan i stopy żarowytrzymałe. | Zwiększona twardość na gorąco pomaga zachować krawędź skrawającą w podwyższonej temperaturze. |
| Powłoka TiN / TiAlN | Produkcja CNC w większych seriach. | Większa twardość powierzchni i mniejsze tarcie mogą ograniczyć zacieranie na krawędziach nacinających gwint. |
HSS zapewnia ciągliwość przy gwintowaniu ogólnym, stal kobaltowa poprawia twardość na gorąco w wymagających stopach, a powłoki TiN lub TiAlN mogą ograniczyć tarcie i zacieranie w produkcji.
Wykorzystują cykle gwintowania sztywnego do powtarzalnego wykonywania gwintów w otworach przelotowych. Nasz przewodnik projektowania gwintowników CNC wyjaśnia, jak długość nakroju i kierunek rowków wpływają na wyniki w tych cyklach.
Mocują gwintowniki w koniku lub w głowicach z narzędziami napędzanymi do osiowego gwintowania wewnętrznego.
Wykorzystują odpowiednie oprawki do gwintowników, aby kontrolować głębokość i współosiowość.
Zapewniają operatorowi bezpośrednią kontrolę przy stopniowym ręcznym rozpoczynaniu gwintu, np. gwintownikiem ręcznym z prostym rowkiem z długim nakrojem.
Nacina gwinty wewnętrzne w otworach przelotowych, w których długi nakrój może swobodnie przejść przez przedmiot obrabiany.
Nacina współosiowe zwoje początkowe, zanim gwintownik czołowy lub gwintownik do dna otworu będzie kontynuował gwintowanie otworu nieprzelotowego.
Zmniejsza początkową siłę skrawania przy rozpoczynaniu gwintów w stopach o wysokiej wytrzymałości, jeśli geometria i parametry skrawania są dobrane do zastosowania.
Współpracuje z ręcznymi pokrętłami do gwintowników lub pracuje jako gwintownik maszynowy w kontrolowanych cyklach gwintowania – od zleceń warsztatowych po produkcję ogólną.
Główną różnicą jest długość nakroju. Gwintowniki stożkowe mają zwykle nakrój na 7 do 10 zwojach, gwintowniki czołowe na 3 do 5, a gwintowniki do dna otworu na 1 do 2, co pozwala gwintować blisko dna otworu nieprzelotowego.
Ze względu na długi nakrój gwintownik stożkowy pozostawia przy dnie kilka niepełnych zwojów. Gdy pełny gwint jest wymagany bliżej dna otworu, można zastosować kolejno gwintownik czołowy i gwintownik do dna otworu.
Produkcja gwintowników specjalnych sprawdza się przy niestandardowych skokach, nietypowych zarysach gwintu, wydłużonych trzpieniach, specjalnych kształtach rowków lub wymaganym chłodzeniu wewnętrznym.
Mogą się nadawać, jeśli materiał narzędzia, geometria, powłoka, smarowanie, prędkość i średnica otworu pod gwint są dobrane do gatunku stali nierdzewnej. Długi nakrój pomaga rozłożyć obciążenie skrawaniem.
Opcje dopasowane do zastosowania mogą obejmować geometrię gwintu, skok, wysięg trzpienia, konstrukcję rowków, wykonanie z ostrzami z węglika spiekanego, powłoki i doprowadzenie chłodziwa.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie specjalnych geometrii gwintu, kształtów rowków, konfiguracji trzpieni i powłok dobranych do zastosowania. Prosimy przesłać informacje o materiale obrabianym, wymaganiach dotyczących gwintu i warunkach procesu do przeglądu technicznego.
Skontaktuj się z inżynierią