
Docisk do ścianki
Występy wygniatające stykają się ze ścianką precyzyjnie wywierconego otworu wstępnego.
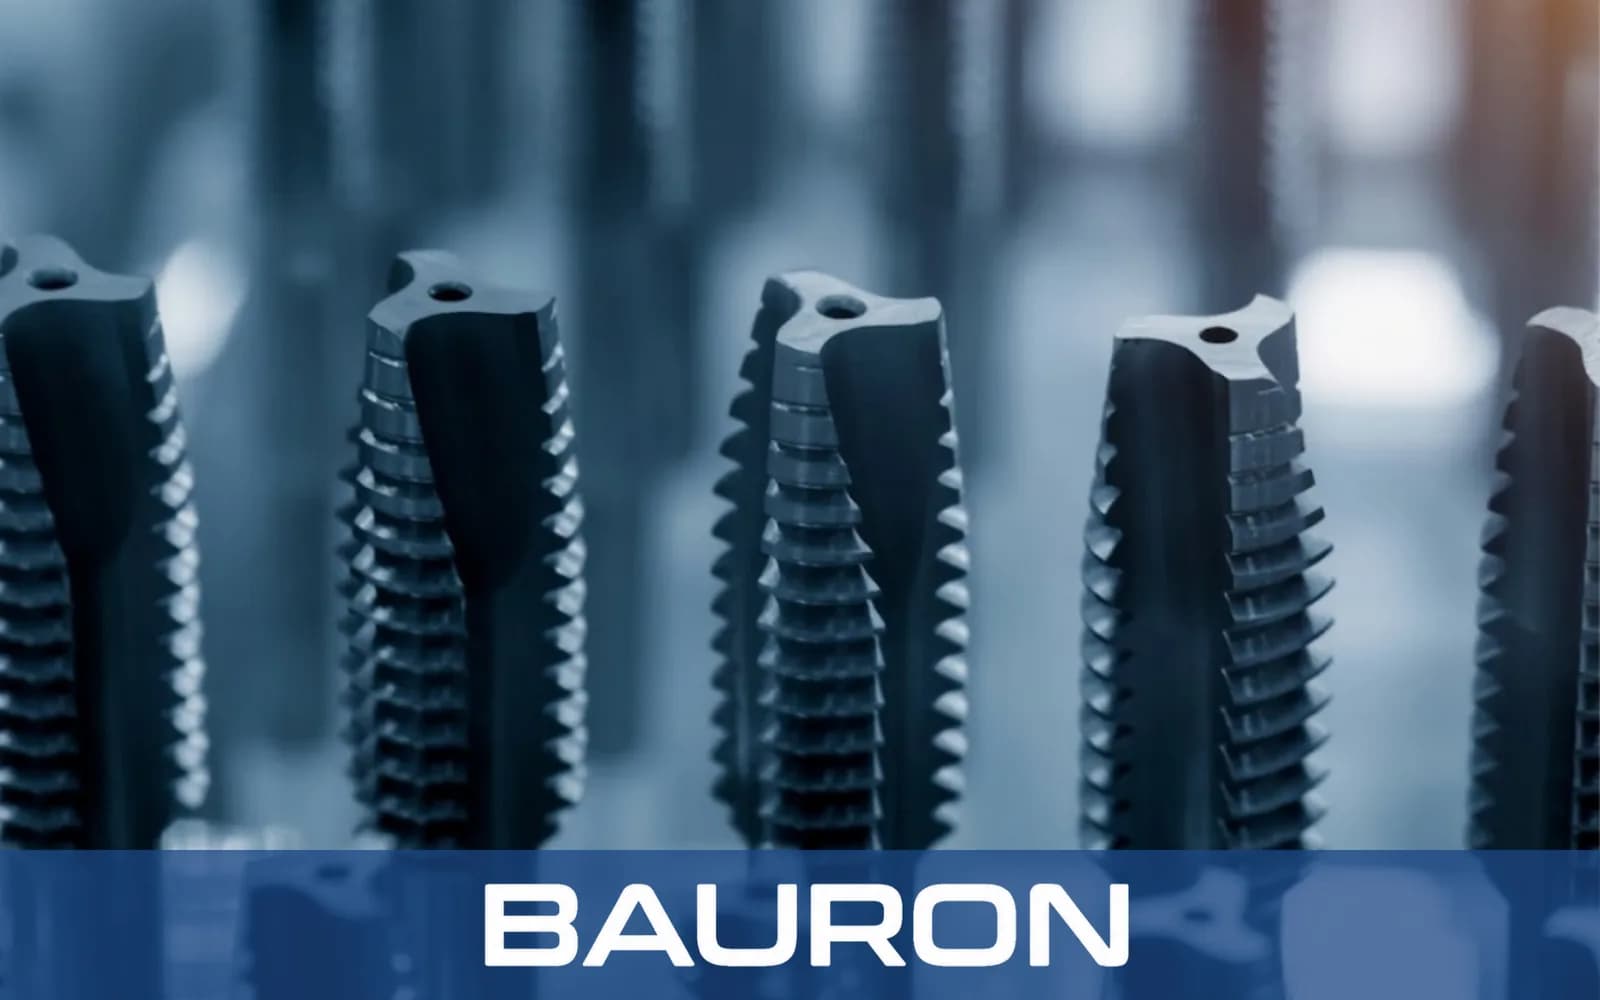
Gwintownik wygniatający, nazywany też gwintownikiem do walcowania lub formowania na zimno, tworzy gwint przez odkształcenie plastyczne zamiast skrawania z wytwarzaniem wiórów. Jego wielokątny zarys z występami wciska odpowiednio plastyczny materiał obrabiany w kształt gwintu, dlatego kluczowe znaczenie mają średnica otworu wstępnego, smarowanie, kontrola momentu obrotowego i podatność materiału na kształtowanie.
Występy wygniatające stykają się ze ścianką precyzyjnie wywierconego otworu wstępnego.
Nacisk obrotowy przemieszcza plastyczny materiał do wierzchołków i den zarysu gwintu, zamiast usuwać go w postaci wiórów.
Wygniatanie zmienia przebieg włókien materiału wokół zarysu gwintu, zamiast przecinać je krawędzią skrawającą.
Proces nie wytwarza wiórów, jeśli materiał i ustawienia są odpowiednie do wygniatania gwintów.
Przemieszczanie materiału eliminuje zbijanie się wiórów i może uprościć późniejsze czyszczenie.
Zachowany przebieg włókien i miejscowe umocnienie zgniotem mogą zwiększyć wytrzymałość gwintu na ścinanie przy odpowiednich materiałach i procesach.
Konstrukcja bez rowków zapewnia większy przekrój niż porównywalny gwintownik skrawający z rowkami.
W niektórych materiałach plastycznych gwintowniki wygniatające mogą pracować z wyższymi prędkościami niż gwintowniki skrawające, jeśli smarowanie i sterowanie maszyną są odpowiednie.
Kształtowanie plastyczne pozwala uzyskać gładkie powierzchnie gwintu wewnętrznego bez wyrwań typowych dla krawędzi skrawającej.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od #0 do 1"+; gwinty metryczne od M1 do M30+ w zależności od konfiguracji |
| Geometria korpusu | Wielokątny zarys z występami, bez rowków wiórowych, z opcjonalnymi rowkami smarującymi |
| Rodzaje gwintów | UNC, UNF, metryczne oraz profile o specjalnym skoku |
| Rodzaj trzpienia | Prosty trzpień walcowy, opcjonalnie z czworokątem |
| Tolerancja średnicy podziałowej | Tolerancje średnicy podziałowej GH lub metryczne dopasowane do zastosowania |
| Wymagania dotyczące otworu wstępnego | Średnica wiertła pod gwintownik wygniatający dobrana do materiału i docelowego stopnia wypełnienia gwintu |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS-E (stal kobaltowa) | Aluminium, miedź, mosiądz, stopy cynku i wybrane stale plastyczne. | Łączy ciągliwość z twardością na gorąco, co pozwala sprostać naciskom i tarciu podczas wygniatania. |
| Pełny węglik spiekany | Stabilna produkcja wielkoseryjna w kompatybilnych materiałach ściernych lub nieżelaznych. | Wysoka sztywność sprzyja powtarzalności średnicy podziałowej, o ile układ obróbkowy chroni kruche narzędzie z węglika. |
| Powłoka TiCN / CrN | Aluminium, odlewnicze stopy cynku i inne kompatybilne materiały plastyczne. | Powierzchnie o niskim tarciu pomagają ograniczyć zacieranie i przywieranie materiału obrabianego do występów wygniatających. |
Wygniatanie gwintów wymaga plastycznego materiału obrabianego. Materiał narzędzia, powłokę gwintownika, smarowanie i średnicę otworu wstępnego należy dobrać do wydłużenia i twardości materiału, rozmiaru gwintu oraz sztywności maszyny. Nasz przewodnik projektowania gwintowników CNC porównuje gwintowniki wygniatające z geometriami skrawającymi dla różnych materiałów obrabianych.
Realizują zsynchronizowane cykle gwintowania w aluminium, miedzi i innych materiałach podatnych na kształtowanie. Tam, gdzie w cienkich elementach z otworami przelotowymi dopuszczalny jest gwint nacinany, gwintowniki maszynowe kombinowane wiercą i gwintują jednym narzędziem.
Wykorzystują narzędzia mocowane w głowicy rewolwerowej do wygniatania osiowych lub promieniowych gwintów wewnętrznych w częściach toczonych.
Wykonują powtarzalne gwinty bezwiórowe na wielkoseryjnych liniach produkcji komponentów. W ciągłej produkcji nakrętek stosuje się natomiast gwintowniki z giętym trzpieniem w automatach do gwintowania nakrętek.
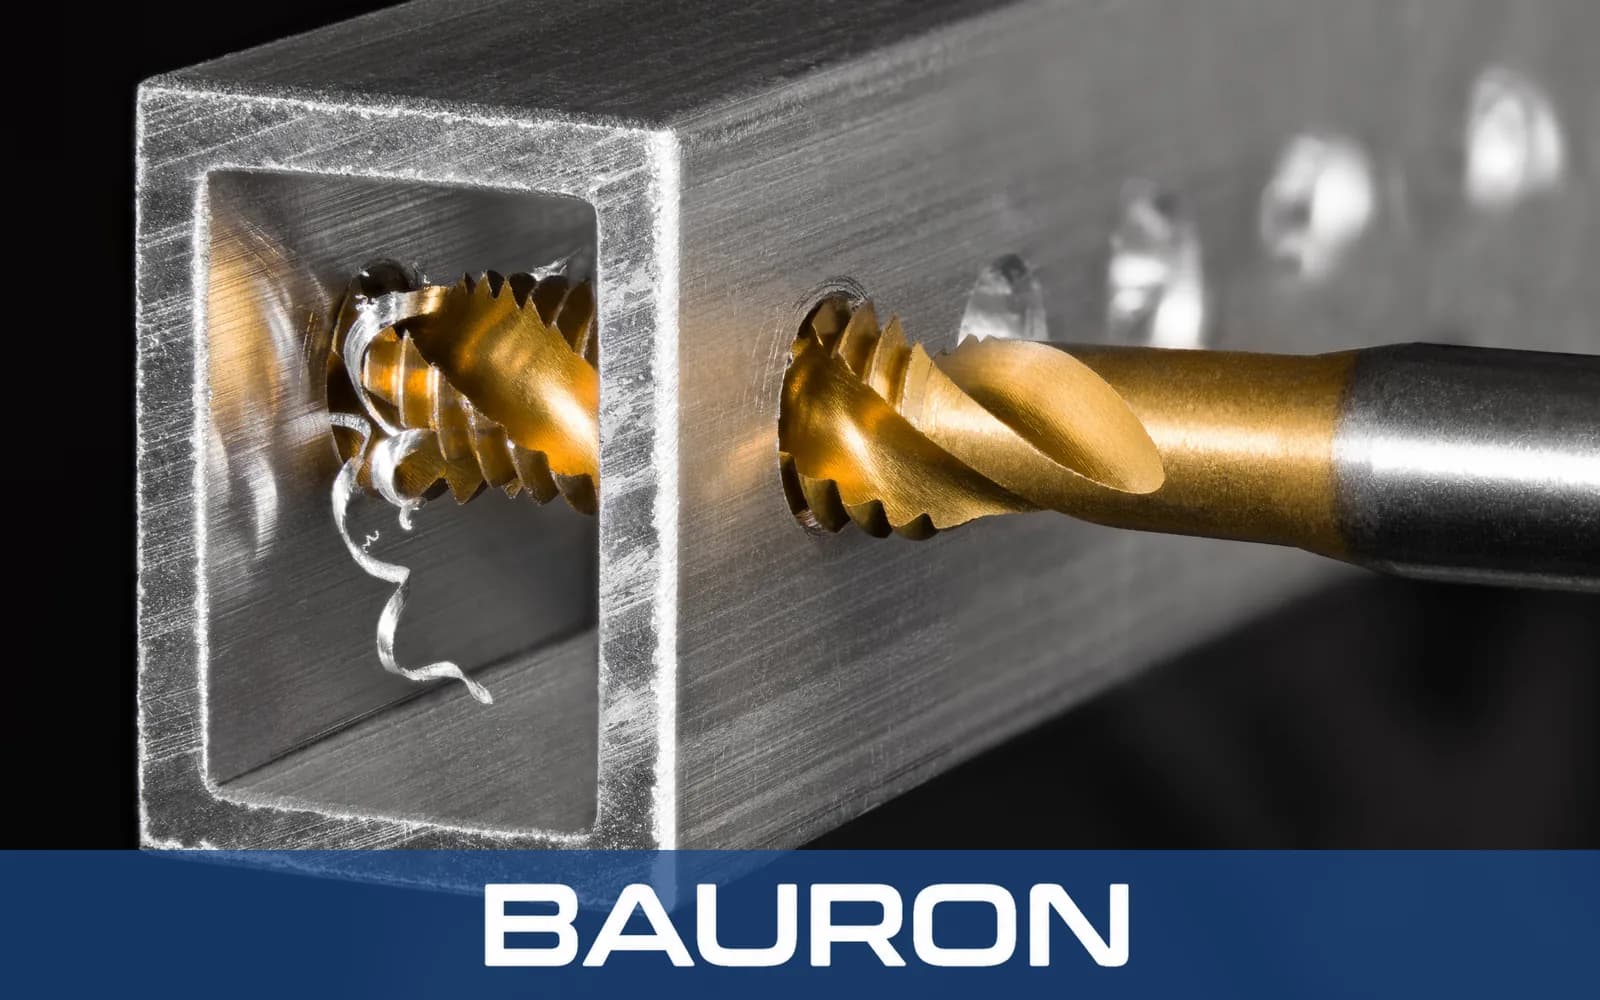
Gwintowniki wygniatające do aluminium, miedzi, mosiądzu, stopów cynku i innych odpowiednio plastycznych materiałów wykonują gwinty wewnętrzne bez wiórów.
Wykonuje gwinty w otworach nieprzelotowych bez gromadzenia się wiórów na dnie otworu.
Tworzy umocnione zgniotem gwinty wygniatane do połączeń w przemyśle motoryzacyjnym, lotnictwie i budowie maszyn, jeśli materiał nadaje się do wygniatania.
Pozwala uniknąć luźnych wiórów przy gwintowaniu obudów elektroniki i innych zespołów objętych ścisłą kontrolą zanieczyszczeń. W przypadku rozmiarów numerowych wygniatający gwintownik maszynowy do śrub przenosi ten sam proces bezwiórowy na małe gwinty śrubowe.
Wygniatanie gwintów wymaga wystarczającej plastyczności. Po sprawdzeniu wydłużenia i twardości odpowiednie mogą być aluminium, mosiądz, miedź, stopy cynku, wybrane stale niskowęglowe, niektóre stale nierdzewne i plastyczne materiały blaszane. Kruche żeliwo i stopy hartowane zasadniczo się nie nadają.
Tak. Otwór wstępny pod gwintownik wygniatający jest większy niż otwór pod gwintownik skrawający dla tego samego gwintu nominalnego, ponieważ przemieszczany materiał musi przepłynąć do środka, tworząc wierzchołek gwintu. Należy korzystać z tabeli wierteł pod gwintowniki wygniatające podanej przez producenta narzędzia i skorygować średnicę odpowiednio do materiału obrabianego i pożądanego stopnia wypełnienia gwintu.
Materiał płynący z obu boków gwintu może pozostawić na wierzchołku gwintu wewnętrznego niewielką szczelinę lub wgłębienie w kształcie litery V. Jest to cecha charakterystyczna procesu, ale jej wymiary nadal muszą spełniać wymagania konstrukcyjne i kontrolne dla danej części.
Wygniatanie generuje znaczne tarcie i ciepło. Należy stosować smar lub chłodziwo o smarności i właściwościach przeciwzatarciowych (EP) zalecanych dla danego materiału obrabianego, powłoki i układu produkcyjnego.
Podobnie jak w przypadku pozostałych gwintowników specjalnych, Bauron może przeanalizować specjalne rowki smarujące, geometrie występów, wymiary skoku, nakroje, materiały narzędzia i powłoki dla konkretnego zastosowania wygniatania.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie geometrii występów wygniatających, rowków smarujących, strategii wykonania otworu wstępnego, tolerancji średnicy podziałowej, materiałów narzędzia i powłok. Prosimy przesłać dane materiałowe i wymagania procesowe do przeglądu technicznego.
Skontaktuj się z inżynierią