
Ustawienie w osi otworu
Nakrój wchodzi w otwór o właściwej średnicy i pomaga wyznaczyć oś gwintu.
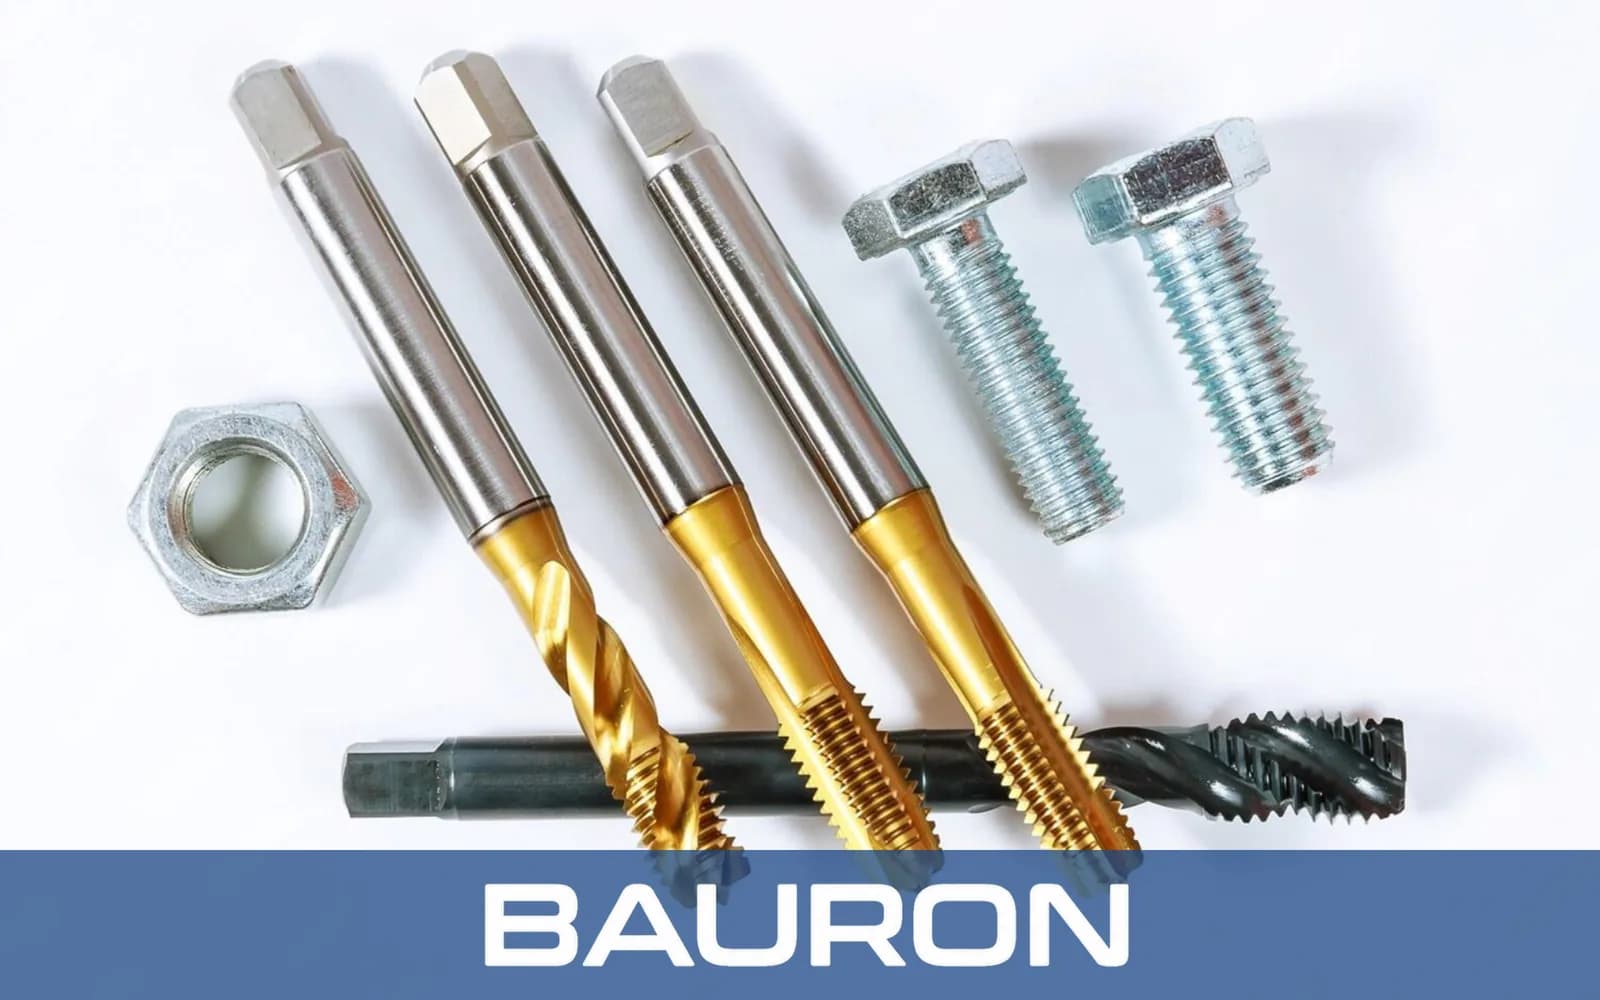
Gwintowniki maszynowe do śrub to gwintowniki maszynowe o małej średnicy do numerowych rozmiarów elementów złącznych, zwykle od #0 do #12. Wersje skrawające nacinają zarysy UNC lub UNF we wstępnie wywierconym otworze, a wersje wygniatające przemieszczają odpowiednio plastyczny materiał. Ze względu na mały przekrój szczególnie ważne są współosiowość, kontrola otworu wstępnego, kontrola wiórów i moment obrotowy.
Nakrój wchodzi w otwór o właściwej średnicy i pomaga wyznaczyć oś gwintu.
Szlifowane zęby stopniowo nacinają zarys lub, w wersji wygniatającej, występy wygniatające przemieszczają materiał.
Geometria rowków gwintownika skrawającego odprowadza drobne wióry od pracujących zębów, ograniczając ich zbijanie się.
Zęby za nakrojem kształtują ostateczną średnicę podziałową i boki gwintu.
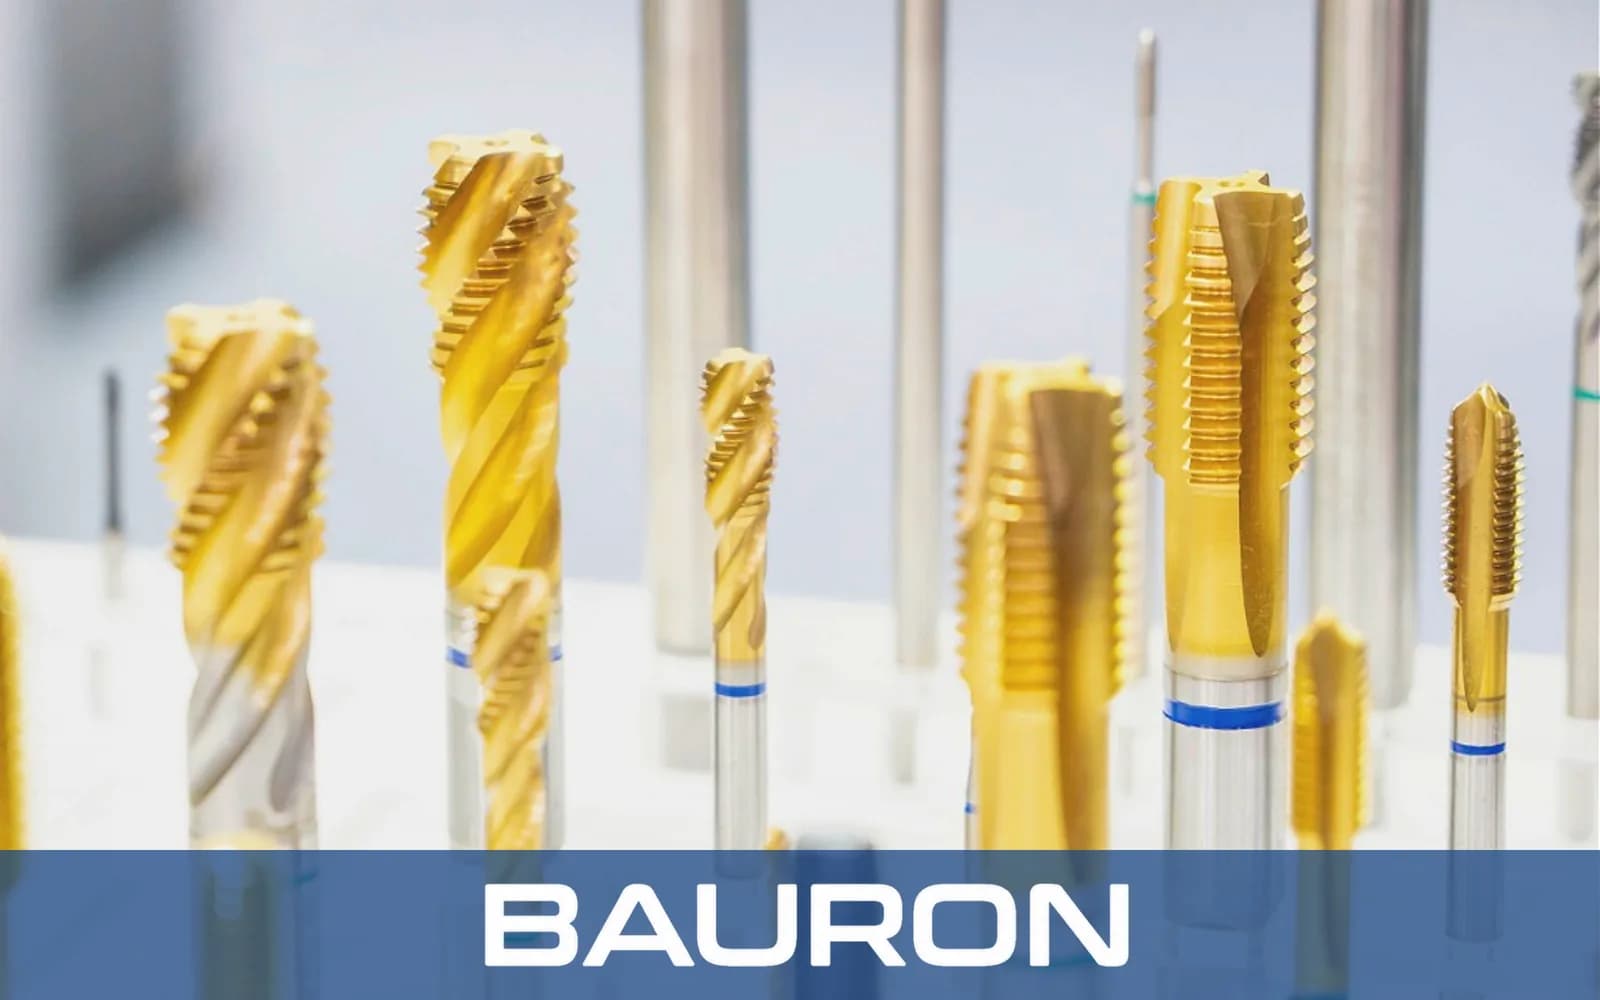
Gwintowniki do gwintów śrub są dostępne w typowych rozmiarach śrub maszynowych, w tym #0, #1, #2, #3, #4, #5, #6, #8, #10 i #12.
Geometria rdzenia i rowków jest zrównoważona tak, aby zapewnić wytrzymałość na skręcanie przy zachowaniu miejsca na wióry w małych średnicach.
Nakroje stożkowy, czołowy i do dna otworu umożliwiają stopniowe rozpoczynanie gwintu, prace ogólne lub gwintowanie blisko dna otworu nieprzelotowego.
Wersje z rowkiem prostym, ostrzem spiralnym, rowkiem spiralnym oraz wygniatające bez rowków odpowiadają różnym warunkom otworu i odprowadzania wiórów.
Dobór tolerancji GH zapewnia zamierzony naddatek dla gwintów wewnętrznych klasy 2B lub 3B, o ile cały proces jest kontrolowany.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Rozmiary średnic | Rozmiary śrub maszynowych od #0 (0.060") do #12 (0.216") |
| Systemy gwintów | UNC zwykły i UNF drobnozwojny |
| Profile nakroju | Stożkowy, zwykle 7–10 zwojów; czołowy, 3–5 zwojów; do dna otworu, 1–2 zwoje |
| Geometria rowków | Rowek prosty, ostrze spiralne, rowek spiralny lub wygniatanie bez rowków |
| Rodzaj trzpienia | Prosty trzpień walcowy z czworokątem |
| Tolerancja średnicy podziałowej | GH1, GH2, GH3 lub tolerancje dopasowane do wymaganego pasowania gwintu wewnętrznego |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS (stal szybkotnąca) | Stal niskowęglowa, mosiądz, aluminium i kompatybilne tworzywa sztuczne. | Udarność jest korzystna przy delikatnych krawędziach skrawających o małej średnicy. |
| Stal kobaltowa (HSS-Co) | Stal nierdzewna, tytan i stopy do pracy w wyższych temperaturach. | Zwiększona twardość na gorąco pomaga przeciwdziałać tępieniu się krawędzi w trudniejszych i bardziej ściernych materiałach. |
| Powłoka TiN / TiAlN | Zautomatyzowana produkcja w kompatybilnych materiałach obrabianych. | Odpowiednia powłoka może zmniejszyć tarcie, ograniczyć przywieranie materiału i poprawić odporność małych zębów na zużycie. |
Materiał gwintownika, powłokę, nakrój, rodzaj rowków i ciecz obróbkową należy dobierać do materiału, rodzaju otworu, pasowania gwintu, sterowania maszyną i wielkości produkcji. W sztywnych, stabilnych układach można też rozważyć gwintowniki z pełnego węglika spiekanego ze względu na odporność na zużycie w materiałach ściernych.
Realizują kontrolowane cykle gwintowania małych otworów we wspornikach, obudowach i ramach. W cienkich elementach blaszanych gwintowniki maszynowe kombinowane mogą jednym narzędziem wiercić i gwintować wybrane rozmiary numerowe.
Wykonują miniaturowe gwinty w toczonych komponentach medycznych, elektronicznych i lotniczych.
Gwintują powtarzalne małe otwory w wielkoseryjnej produkcji okuć i zespołów elektronicznych.
Sprawdzają się przy pracach prototypowych, w budowie przyrządów i naprawach, gdy można kontrolować współosiowość i moment obrotowy.
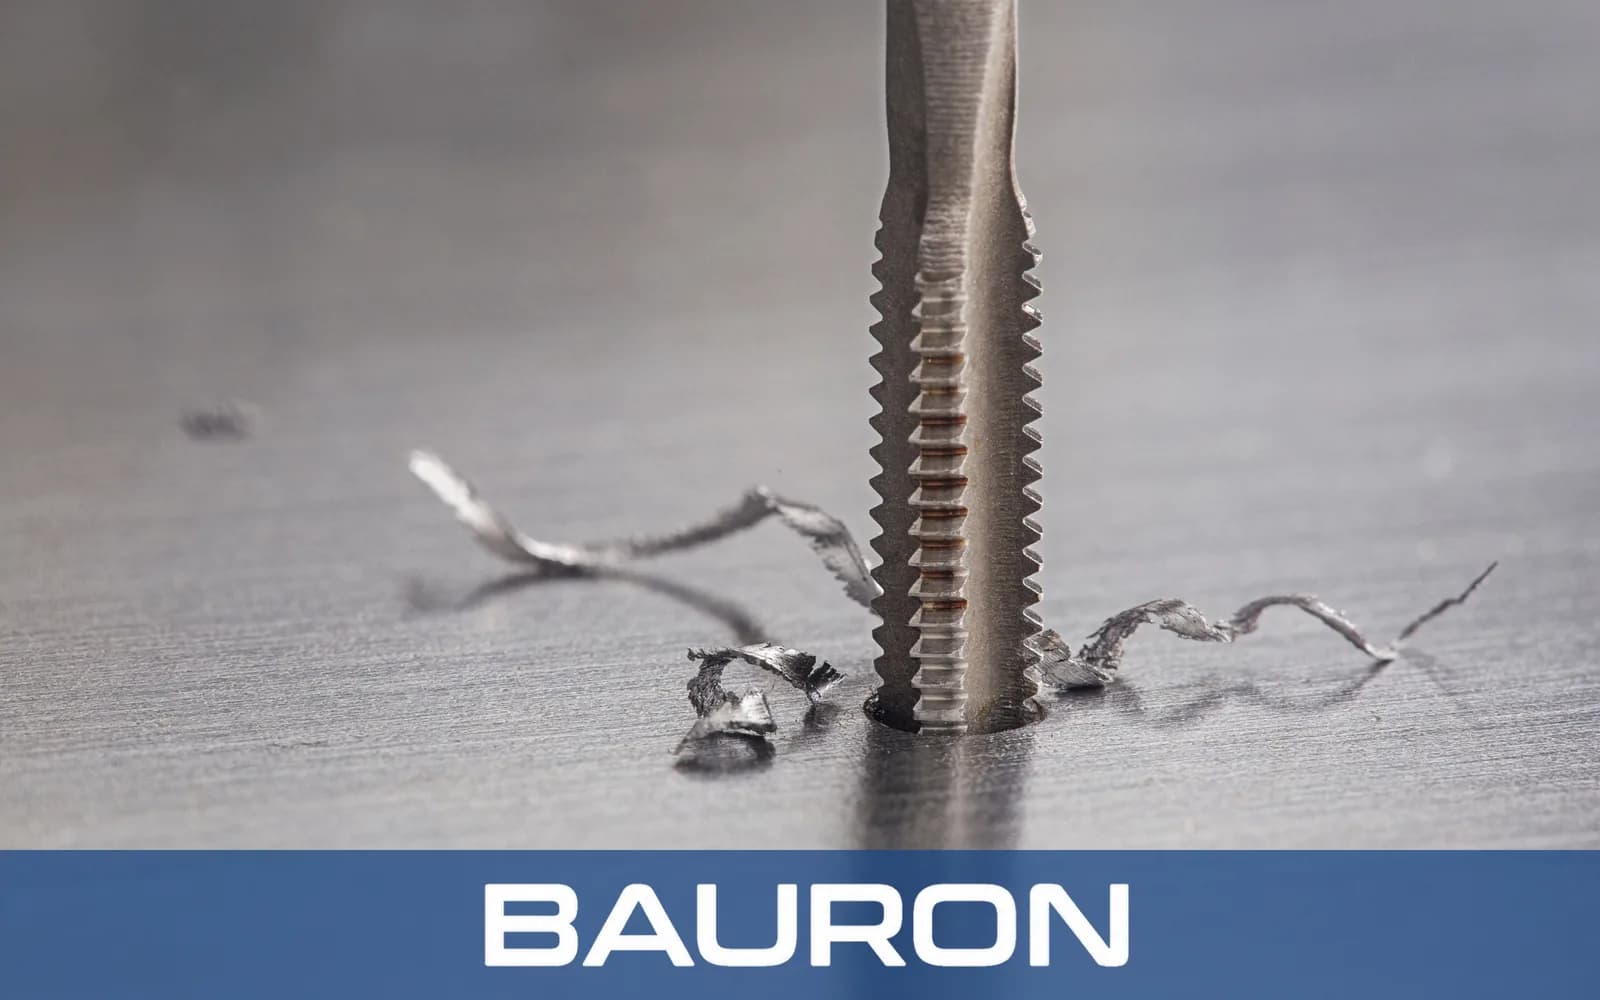
Wykonuje małe gwinty montażowe w ramach, tulejach dystansowych płytek drukowanych i obudowach urządzeń dla produkcji elektroniki.
Gwintuje elementy sprzętu optycznego, czujników, urządzeń diagnostycznych i precyzyjnych mechanizmów.
Zapewnia powtarzalne wykonywanie otworów gwintowanych w drobnych okuciach i komponentach urządzeń AGD. Wielkoseryjne gwintowanie nakrętek wymaga gwintowników z giętym trzpieniem na dedykowanych automatach do gwintowania nakrętek.
Przygotowuje otwory montażowe dla czujników, przełączników, obudów sterowników i elementów wykończenia.
Gwintowniki maszynowe do śrub mają rozmiary numerowe od #0 do #12, o średnicach zewnętrznych od 0.060" do 0.216". Typowe serie gwintowników w rozmiarach ułamkowych zaczynają się zwykle od 1/4".
Nakrój stożkowy stosuje się do stopniowego rozpoczynania gwintu, nakrój czołowy do ogólnego gwintowania otworów przelotowych i odpowiednio głębokich otworów nieprzelotowych, a nakrój do dna otworu wtedy, gdy pełny gwint musi sięgać blisko dna otworu nieprzelotowego.
Należy stosować określoną średnicę otworu wstępnego, utrzymywać współosiowość, kontrolować bicie i moment obrotowy, stosować odpowiednią ciecz obróbkową oraz wybierać geometrię z ostrzem spiralnym do otworów przelotowych lub gwintownik z rowkiem spiralnym do otworów nieprzelotowych, gdy wymaga tego kierunek odprowadzania wiórów.
Klasa 2B jest typowa dla handlowych gwintów wewnętrznych śrub maszynowych, natomiast klasa 3B zapewnia ciaśniejsze pasowanie. Tolerancję średnicy podziałowej gwintownika należy dobrać z uwzględnieniem zachowania materiału, naddatku na powłokę i wymaganych granic kontroli gotowego gwintu.
Bauron Precision Tools może przeanalizować niestandardowe skoki, specjalne tolerancje średnicy podziałowej, wydłużone trzpienie, geometrie rowków i nakroju, materiały narzędzia oraz powłoki do zastosowań z małymi gwintami.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie numerowych rozmiarów gwintu, tolerancji średnicy podziałowej, długości nakroju, rodzajów rowków, geometrii trzpienia, materiałów narzędzia i powłok. Prosimy przesłać rysunek części i opis procesu gwintowania do przeglądu technicznego – niezależnie od tego, czy zadanie wymaga gwintowników HSS, czy specjalnych narzędzi z węglika spiekanego.
Skontaktuj się z inżynierią