
Ciągłe podawanie
Maszyna kolejno naprowadza surowe nakrętki na część skrawającą z nakrojem.
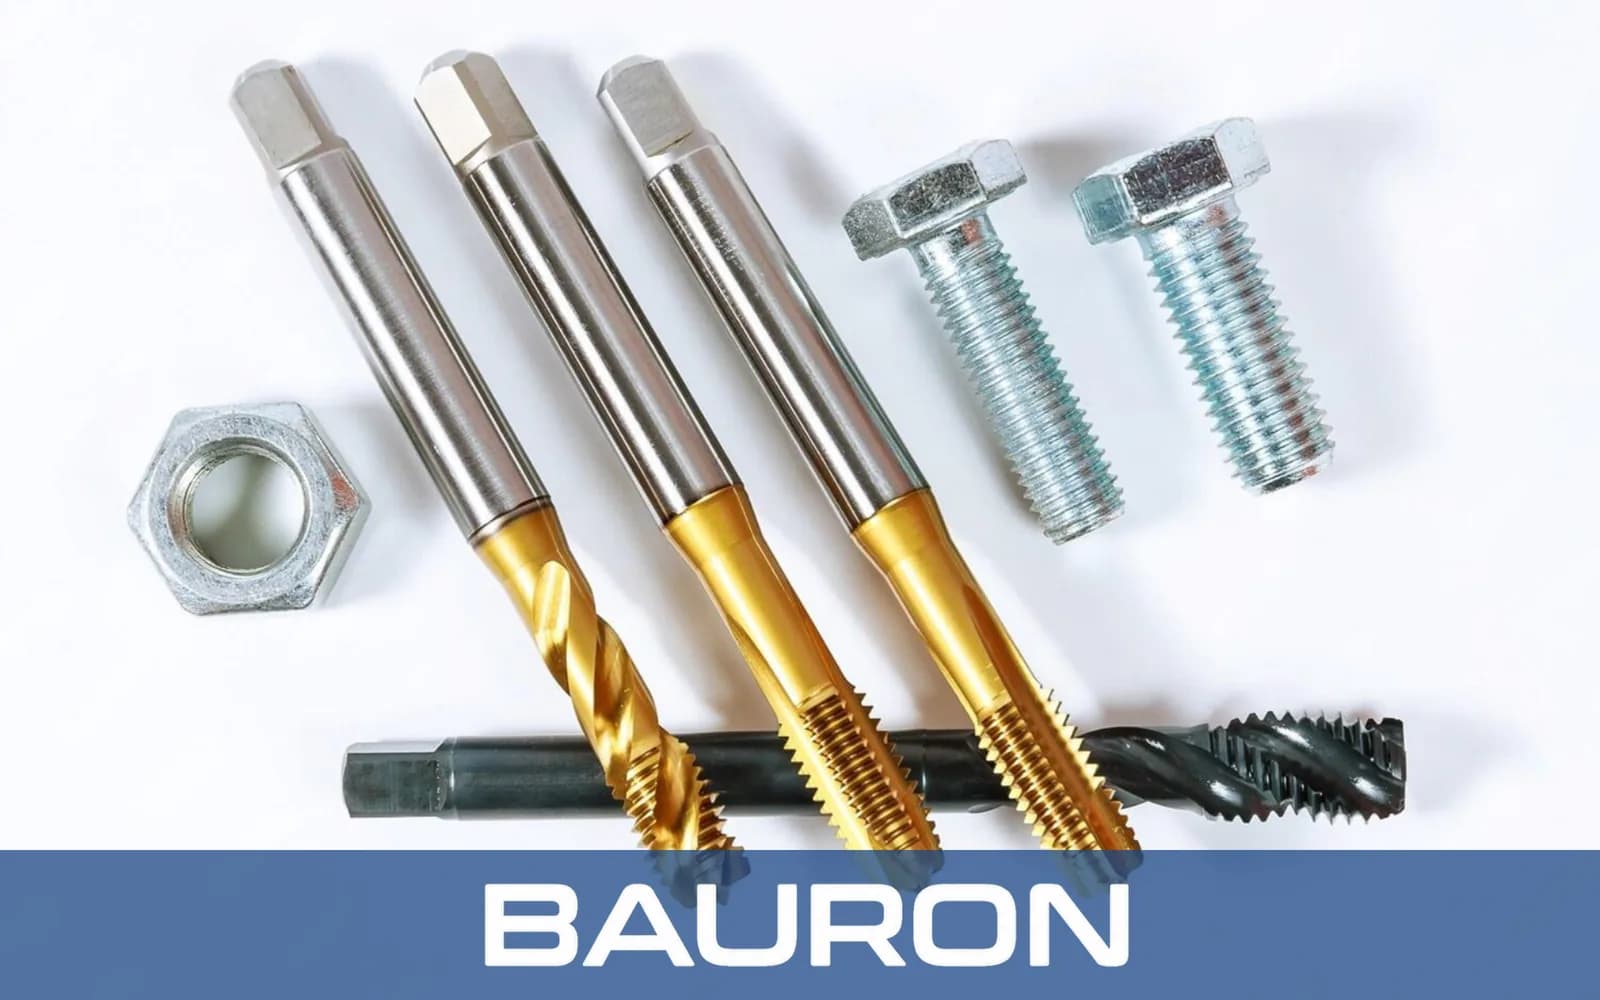
Gwintowniki z giętym trzpieniem są przeznaczone do specjalistycznych automatów do gwintowania nakrętek. Surowe nakrętki są podawane na część skrawającą, przesuwają się po części gwintowanej, a następnie wzdłuż zakrzywionego trzpienia do wyładunku, co umożliwia produkcję bez nawrotu wrzeciona dla każdej części.
Maszyna kolejno naprowadza surowe nakrętki na część skrawającą z nakrojem.
Wydłużony nakrój rozkłada usuwanie materiału na wiele zębów w miarę przesuwania się każdej nakrętki.
Gotowe nakrętki opuszczają część skrawającą i przesuwają się po zakrzywionym trzpieniu w stronę toru wyładunku maszyny.
Kompatybilna maszyna może utrzymywać obroty narzędzia podczas podawania i wyładunku części, w ramach przewidzianego cyklu pracy.
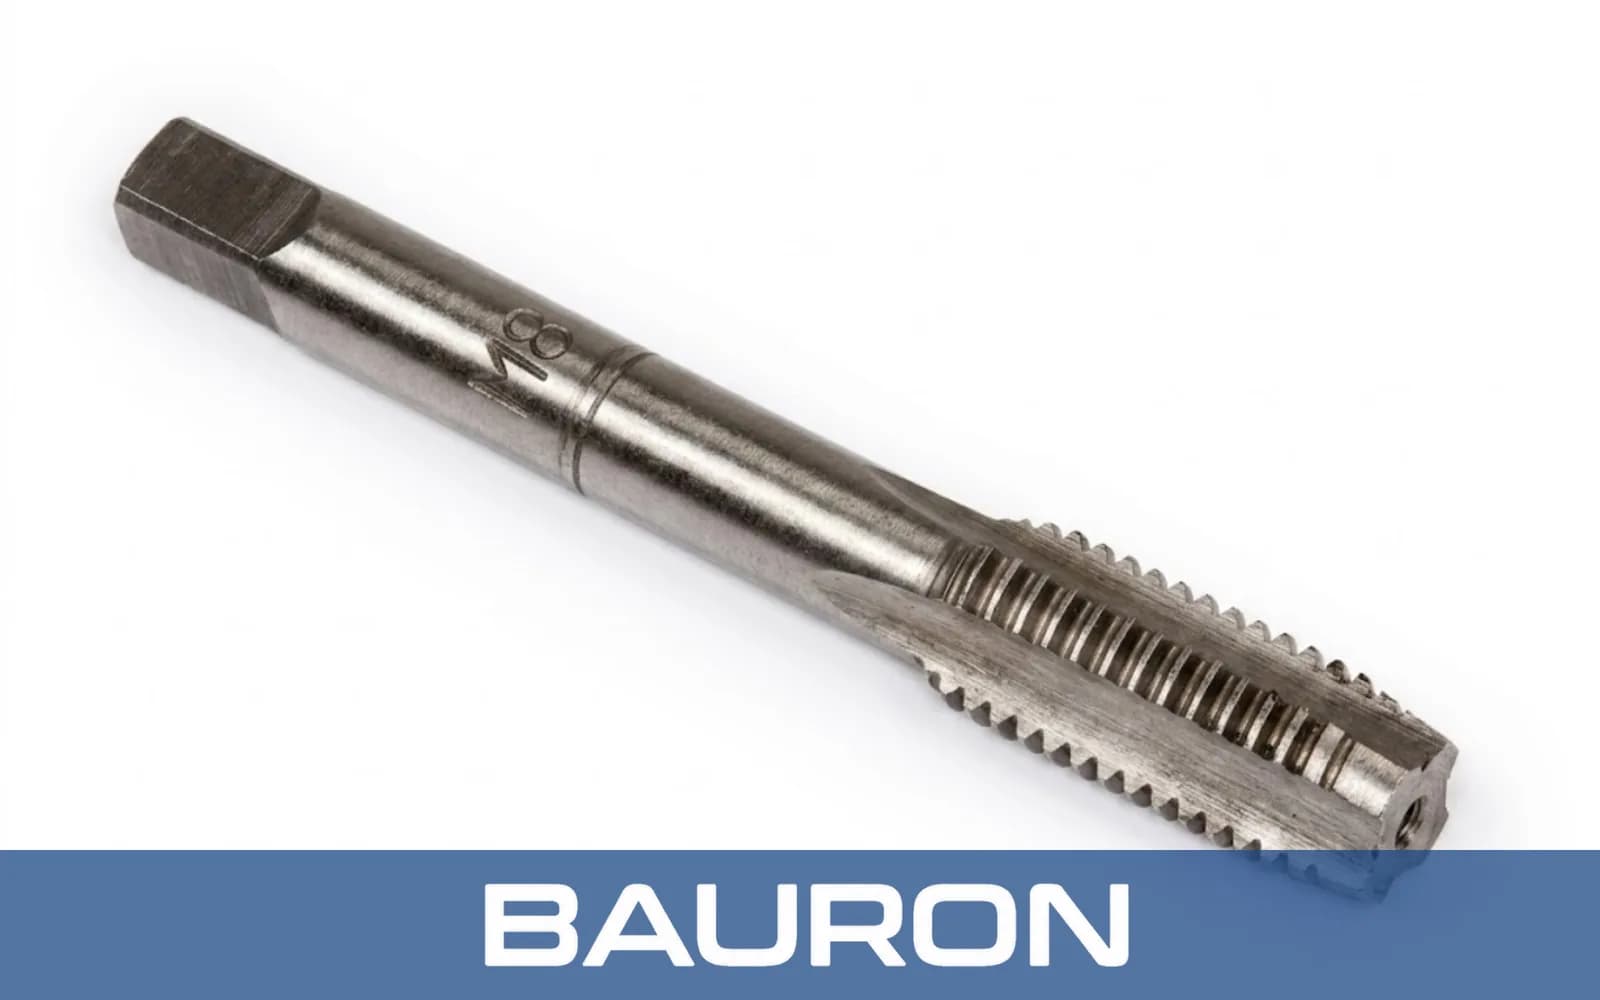
Geometria zakrzywionego trzpienia pozwala kompatybilnym nakrętkom oddalać się od gwintownika bez cyklu nawrotu dla każdej części.
Ciągłe podawanie może zwiększyć wydajność w porównaniu z gwintowaniem z zatrzymaniem i nawrotem, jeśli maszyna i część są przystosowane do tego procesu.
Obroty w jednym kierunku ograniczają liczbę nawrotów i związany z nimi nieproduktywny czas cyklu.
Długi nakrój rozkłada obciążenie skrawania na więcej zębów i może zmniejszyć szczytowy moment obrotowy.
Wersje ze stali narzędziowej i kobaltowej zapewniają ciągliwość skrętną przy powtarzalnym gwintowaniu automatycznym.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od #10 do 1"+; gwinty metryczne od M5 do M30+ w zależności od konfiguracji |
| Rodzaje gwintów | UNC, UNF, metryczne oraz profile o specjalnym skoku |
| Geometria trzpienia | Zakrzywiony trzpień zaprojektowany pod określony automat do gwintowania i tor wyładunku nakrętek |
| Profil nakroju | Wydłużony czop lub nakrój stożkowy, zwykle na 10 do 15+ zwojach |
| Geometria rowków | Rowek prosty lub rowek spiralny z krótkim czopem |
| Tolerancja średnicy podziałowej | Tolerancje GH, metryczne lub specjalne dla gwintów elementów złącznych, dopasowane do zastosowania |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS (stal szybkotnąca) | Nakrętki ze stali węglowej, mosiądzu, aluminium i stali niskowęglowej. | Ciągliwość i odporność na uderzenia sprzyjają powtarzalnemu skrawaniu automatycznemu. |
| HSS-E (stal kobaltowa) | Stal stopowa, stal nierdzewna i materiały nakrętek o podwyższonej wytrzymałości. | Większa twardość na gorąco pomaga przeciwdziałać niszczeniu krawędzi podczas długotrwałej produkcji. |
| Powłoka TiN / TiCN | Wielkoseryjne gwintowanie automatyczne w kompatybilnych materiałach nakrętek. | Odpowiednia powłoka może zmniejszyć tarcie, ograniczyć przywieranie materiału i poprawić odporność na zużycie. |
Stal narzędziową, powłokę, nakrój, kształt rowków, środek smarny i parametry skrawania należy dobrać do materiału nakrętki, tolerancji gwintu, modelu maszyny i wymaganej wydajności produkcji. Narzędzia z giętym trzpieniem są dostarczane w gatunkach ze stali narzędziowej i kobaltowej ze względu na ciągliwość, natomiast gwintowniki z pełnego węglika spiekanego sprawdzają się w sztywnych układach CNC z prostym trzpieniem.
Specjalnie zbudowane maszyny utrzymują zakrzywione narzędzie i w sposób ciągły przeprowadzają nakrętki przez jego część skrawającą.
Systemy zasilane z zasobnika orientują, podają, gwintują i wyładowują kompatybilne półfabrykaty nakrętek.
Jednostki produkcyjne budowane na zamówienie wykorzystują dopasowane oprawki i geometrię wyładunku dla konkretnych narzędzi z giętym trzpieniem.
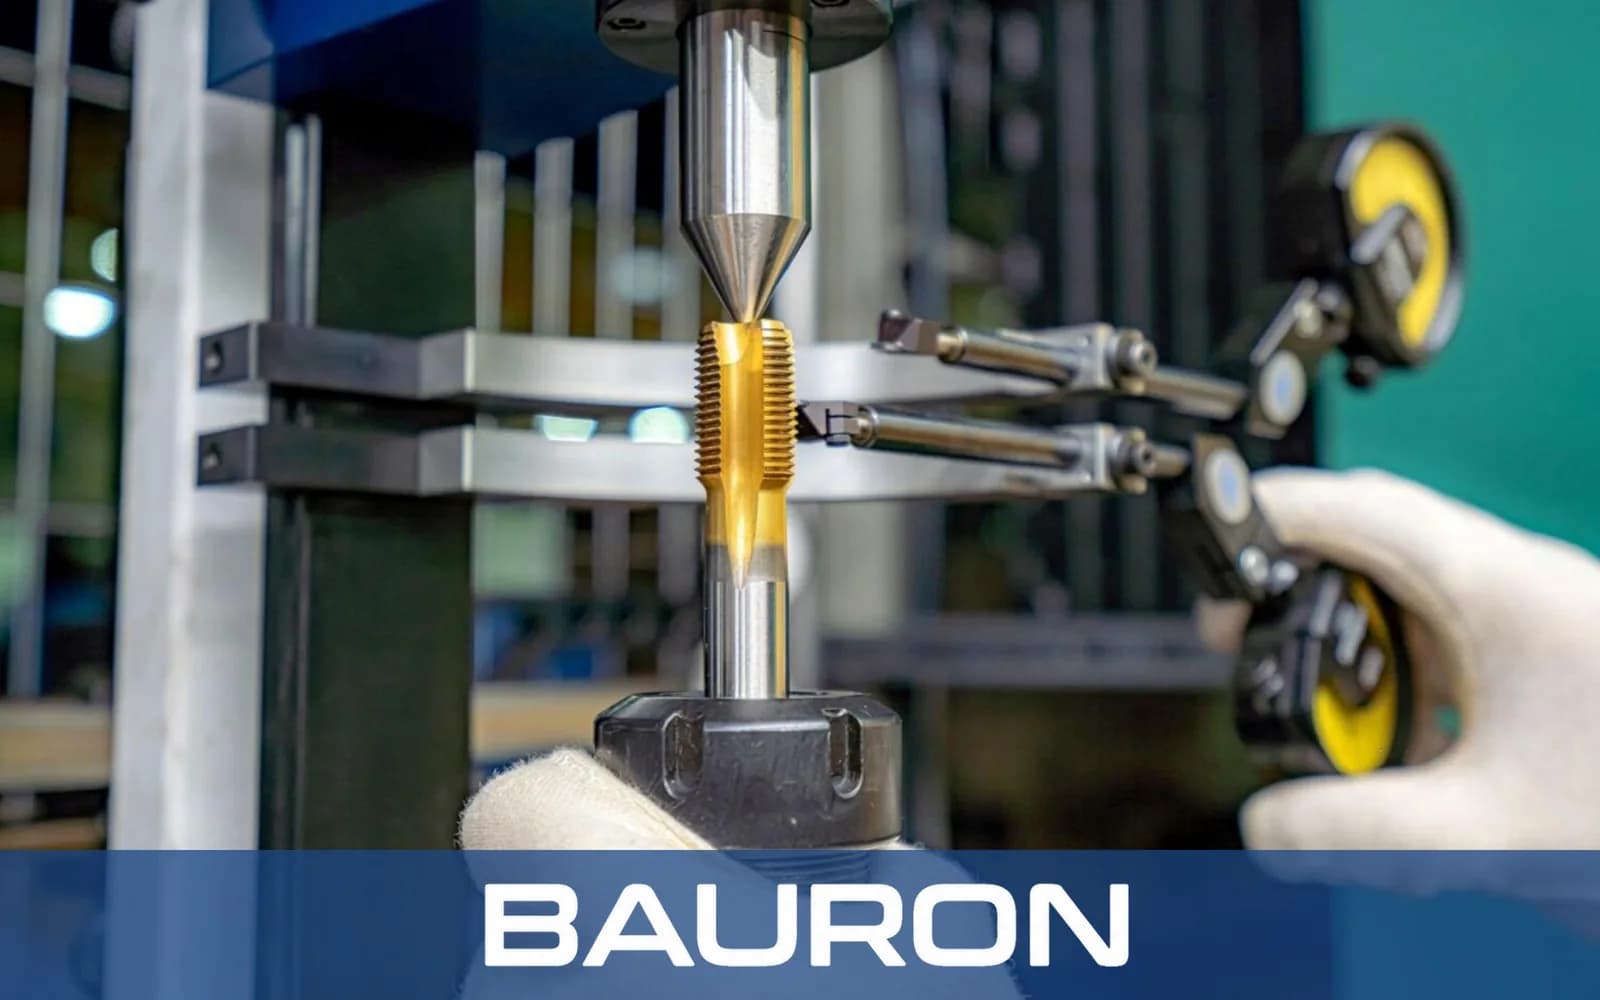
Nacina gwinty przelotowe w standardowych nakrętkach sześciokątnych, kwadratowych, samozabezpieczających i kompatybilnych nakrętkach specjalnych.
Współpracuje z dedykowanymi automatami do gwintowania nakrętek przy powtarzalnym podawaniu i wyładunku części.
Wykonuje gwinty wewnętrzne w elementach, które mogą w całości przejść przez część skrawającą i trzpień. Części z otworami nieprzelotowymi wymagają innego narzędzia, np. gwintownika z rowkiem spiralnym do otworów nieprzelotowych.
Umożliwia ciągłą produkcję elementów złącznych dla motoryzacji, budownictwa i przemysłu. Ten sam proces stosują producenci nakrętek dostarczający zespoły dla lotnictwa, a Bauron wspiera ich jako firma dostarczająca narzędzia dla lotnictwa.
Wymiary narzędzia i nakrętki zapewniają luz za częścią skrawającą. Każda gotowa nakrętka przesuwa się wzdłuż zakrzywionego trzpienia, gdy podawane są kolejne półfabrykaty, a następnie opuszcza maszynę wyznaczonym torem wyładunku.
Gwintowniki z giętym trzpieniem stosuje się zwykle wyłącznie w automatach do gwintowania nakrętek z dopasowaną zakrzywioną oprawką, podajnikiem części i systemem wyładunku. Na standardowych frezarkach i tokarkach używa się zasadniczo gwintowników z prostym trzpieniem, np. kompletu gwintowników z ostrzem spiralnym do otworów przelotowych.
Wydłużony nakrój rozkłada obciążenie wiórem na wiele zębów, co może zmniejszyć szczytowy moment obrotowy, poprawić wejście narzędzia i ułatwić kontrolę ciepła podczas produkcji ciągłej. Nasz przewodnik projektowania gwintowników CNC omawia długość nakroju bardziej szczegółowo.
Typowe materiały nakrętek to stale niskowęglowe i stopowe, wybrane stale nierdzewne, mosiądz i aluminium. Materiał narzędzia, powłokę, smarowanie i parametry skrawania należy dobrać do twardości i skrawalności. W przypadku części aluminiowych gwintowanych na standardowych maszynach bezwiórową opcją są gwintowniki wygniatające do aluminium.
Bauron Tools może przeanalizować geometrię gięcia, prześwit trzpienia, długość czopa, skok gwintu, rodzaj rowków, materiał narzędzia i powłokę dla konkretnego automatu do gwintowania i konstrukcji nakrętki.
Bauron zapewnia wsparcie projektowe i inżynieryjne w zakresie geometrii gięcia, długości czopa, nakroju, kształtu rowków, prześwitu trzpienia, tolerancji średnicy podziałowej, materiałów narzędzia i powłok. Prosimy przesłać specyfikację maszyny i nakrętki do przeglądu technicznego.
Skontaktuj się z inżynierią