
Wiercenie pilotujące
Zwykle najpierw stosuje się mniejsze wiertło, np. jedno z naszych wierteł standardowej długości, aby wyznaczyć tor prowadzący dla większego wiertła.
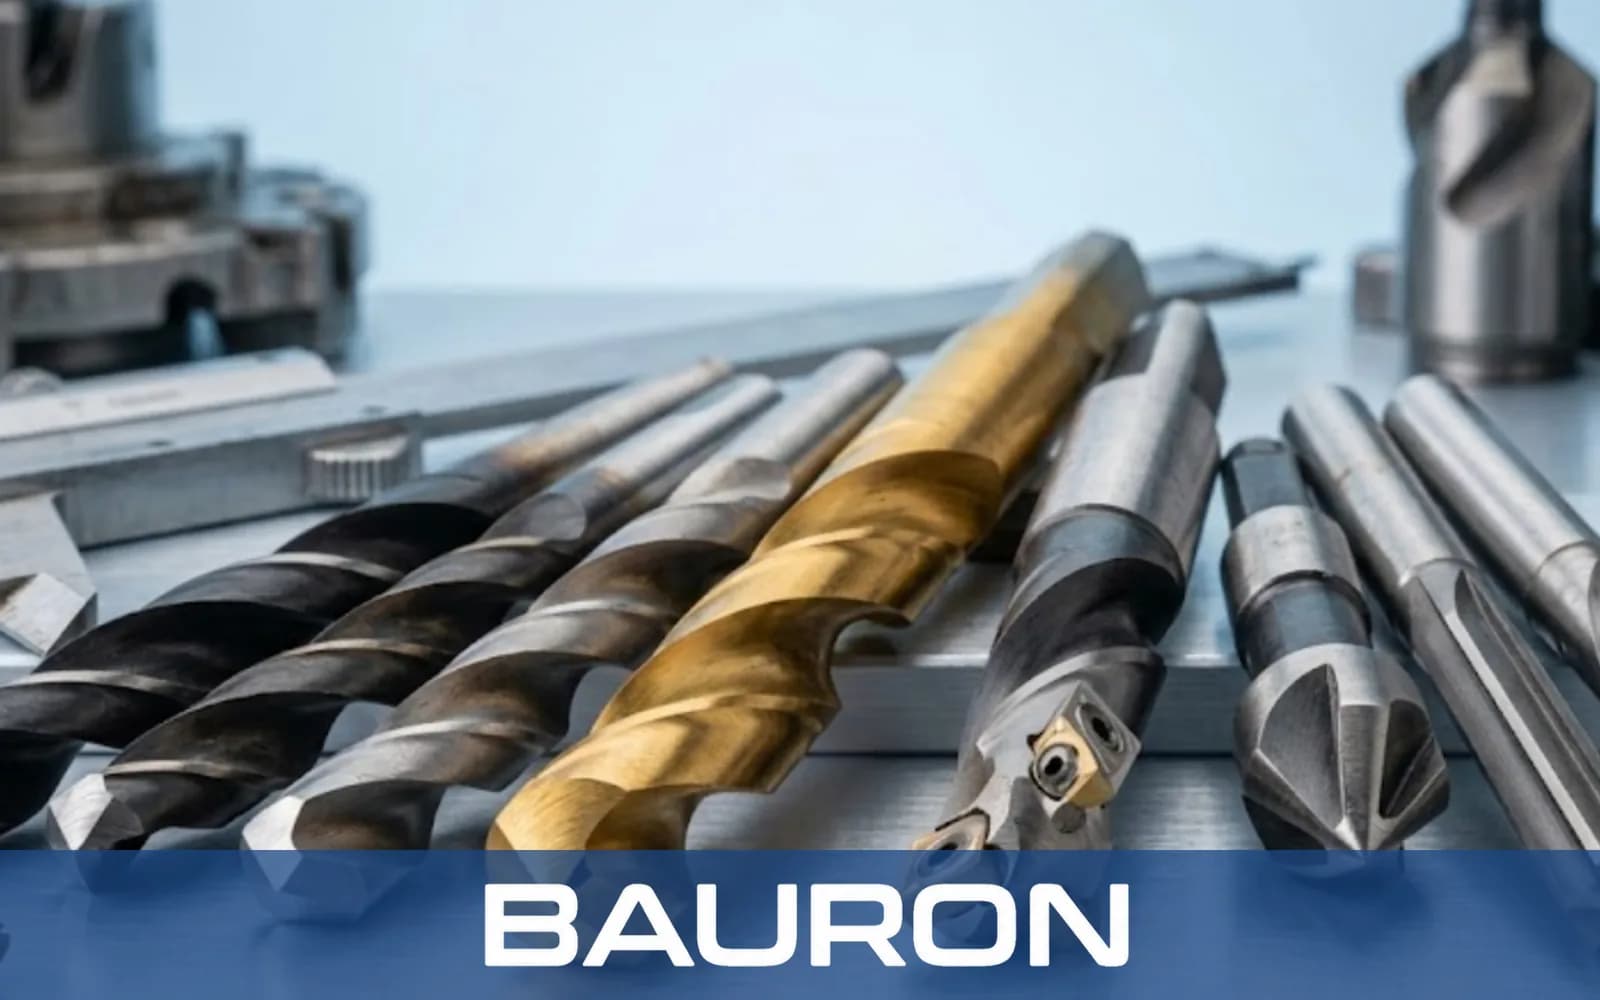
Wiertła wielkośrednicowe to narzędzia skrawające do ciężkich zastosowań przemysłowych, w których standardowe rozmiary wierteł nie wystarczają. Od ponadwymiarowego wiertła 1/2 cala po specjalne duże wymiary do prac konstrukcyjnych – te wytrzymałe narzędzia usuwają znaczne objętości materiału. Kruche materiały, takie jak szkło i ceramika, wymagają innego podejścia: wiertło do szkła i płytek szlifuje materiał zamiast go ścinać.
Zwykle najpierw stosuje się mniejsze wiertło, np. jedno z naszych wierteł standardowej długości, aby wyznaczyć tor prowadzący dla większego wiertła.
Duże krawędzie skrawające wgryzają się w materiał przy wysokim momencie obrotowym.
Grube, sztywne rowki ścinają ciężkie wióry metalu.
Szerokie, głębokie rowki wynoszą ciężkie wióry z otworu, zapobiegając zakleszczaniu i przegrzewaniu.
Gruby rdzeń pomaga zapobiec złamaniu wiertła pod dużymi siłami obrotowymi.
Zapewniają pewne, odporne na poślizg mocowanie cierne bezpośrednio we wrzecionach ciężkich maszyn.
Geometria umożliwia usuwanie dużych objętości metalu.
Pozwalają zamocować większy korpus wiertła w standardowych uchwytach.
Duże stalowe korpusy pochłaniają i rozpraszają ciepło powstające podczas głębokiego skrawania.
Grube krawędzie skrawające można wielokrotnie szlifować i regenerować, wydłużając okres eksploatacji.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od 1" do 4"+ (dostępne specjalne wymiary ponadwymiarowe) |
| Rodzaj trzpienia | Stożek Morse'a (MT2 do MT6) lub zredukowany trzpień walcowy |
| Konstrukcja rowka | Standardowy spiralny (prawotnący) |
| Kąt wierzchołkowy | 118° (standard) lub 135° (z podciętym ścinem do twardszych metali) |
| Tolerancja | Precyzyjnie szlifowane do ciężkiej obróbki przemysłowej |
| Rodzaj operacji | Ciężkie wiercenie przy wysokim momencie i niskich obrotach |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS (stal szybkotnąca) | Stal miękka, aluminium i żeliwo. | Zapewnia ciągliwość i elastyczność przy dużych obciążeniach udarowych. |
| Stal kobaltowa (HSS-Co) | Stal hartowana, stal nierdzewna i wytrzymałe stopy. | Zapewnia odporność na ciepło przy ciągłym, intensywnym skrawaniu twardych materiałów. |
| Oksydowanie (czarna powłoka tlenkowa) | Ogólne prace przy konstrukcjach stalowych. | Zatrzymuje środki smarujące i zapewnia odporność na korozję. |
Dobór właściwego materiału dużych wierteł do metalu ma kluczowe znaczenie. HSS zapewnia odporność na uderzenia przy ciężkich pracach konstrukcyjnych, a HSS z kobaltem zachowuje ostrość krawędzi skrawającej w warunkach wysokiej temperatury.
Zapewniają nacisk osiowy i moment obrotowy przy niskich obrotach, wymagane przy wiertłach ponadwymiarowych.
Mocowane bezpośrednio do dwuteowników umożliwiają ciężkie wiercenie otworów na placu budowy, natomiast beton i cegła na tej samej budowie wymagają dużych wierteł do muru.
Maszyny przemysłowe obsługują duże średnice przy minimalnym ugięciu.
Duże wiertła do metalu wykonują otwory przelotowe pod duże śruby w dwuteownikach.
Wierci ponadwymiarowe przepusty instalacyjne i rurowe w grubych blachach poszycia kadłuba.
Duże wiertła do metalu powiększają zużyte punkty obrotu i gniazda tulei w koparkach – to typowe zadanie w całej branży maszyn budowlanych.
Wykonuje duże otwory przyłączy kołnierzowych i gniazda zaworów.
Tak, zaleca się go przy otworach powyżej ok. 3/4 cala. Mniejszy otwór pilotujący zmniejsza wymaganą siłę osiową i pomaga dużemu wiertłu pozostać w osi bez ześlizgiwania się.
Wiertła wielkośrednicowe wymagają niższej prędkości obrotowej niż mniejsze wiertła CNC oraz odpowiednio dobranego posuwu. Zbyt wysoka prędkość może przegrzać zewnętrzne krawędzie skrawające, ponieważ prędkość skrawania jest największa na obwodzie narzędzia.
Wiertło 1/2 cala ze zredukowanym trzpieniem 1/2 cala można zamocować w odpowiedniej wiertarce ręcznej do ciężkich prac, ale przy zakleszczeniu może ono przenieść niebezpieczny moment obrotowy. Należy używać dodatkowego uchwytu bocznego i niskiej prędkości.
Standardowe uchwyty mogą nie trzymać dużego wiertła wystarczająco mocno przy wysokim momencie obrotowym. Stożek Morse'a blokuje się bezpośrednio we wrzecionie maszyny, zapewniając odporne na poślizg połączenie cierne do przenoszenia napędu.
Bauron może przeanalizować wymagania dotyczące niestandardowych średnic, długości i stożków oraz ocenić możliwość wykonania narzędzia szlifowanego specjalnie pod dane zastosowanie.
Bauron zapewnia wsparcie projektowe i inżynieryjne przy wymaganiach narzędziowych dla konkretnych zastosowań, w tym przy ponadwymiarowych narzędziach specjalnych. Prosimy przesłać dane o geometrii, materiale, wymaganej powłoce i wyzwaniu obróbkowym do przeglądu technicznego.
Skontaktuj się z inżynierią