
Pozycjonowanie
Krótki, gruby korpus przeciwdziała ugięciu podczas zbliżania narzędzia do materiału.
Wiertła centrujące to wyjątkowo sztywne narzędzia do rozpoczynania otworów, przeznaczone do wyznaczania dokładnego punktu środkowego na przedmiocie obrabianym. Nazywane często nawiertakami lub wiertłami do nakiełków, zapobiegają zbaczaniu dłuższych wierteł i zapewniają idealne współosiowanie. Powszechnie stosowane na tokarkach, wykonują 60-stopniowe pogłębienie stożkowe, które idealnie współpracuje z kłem obrotowym konika.
Krótki, gruby korpus przeciwdziała ugięciu podczas zbliżania narzędzia do materiału.
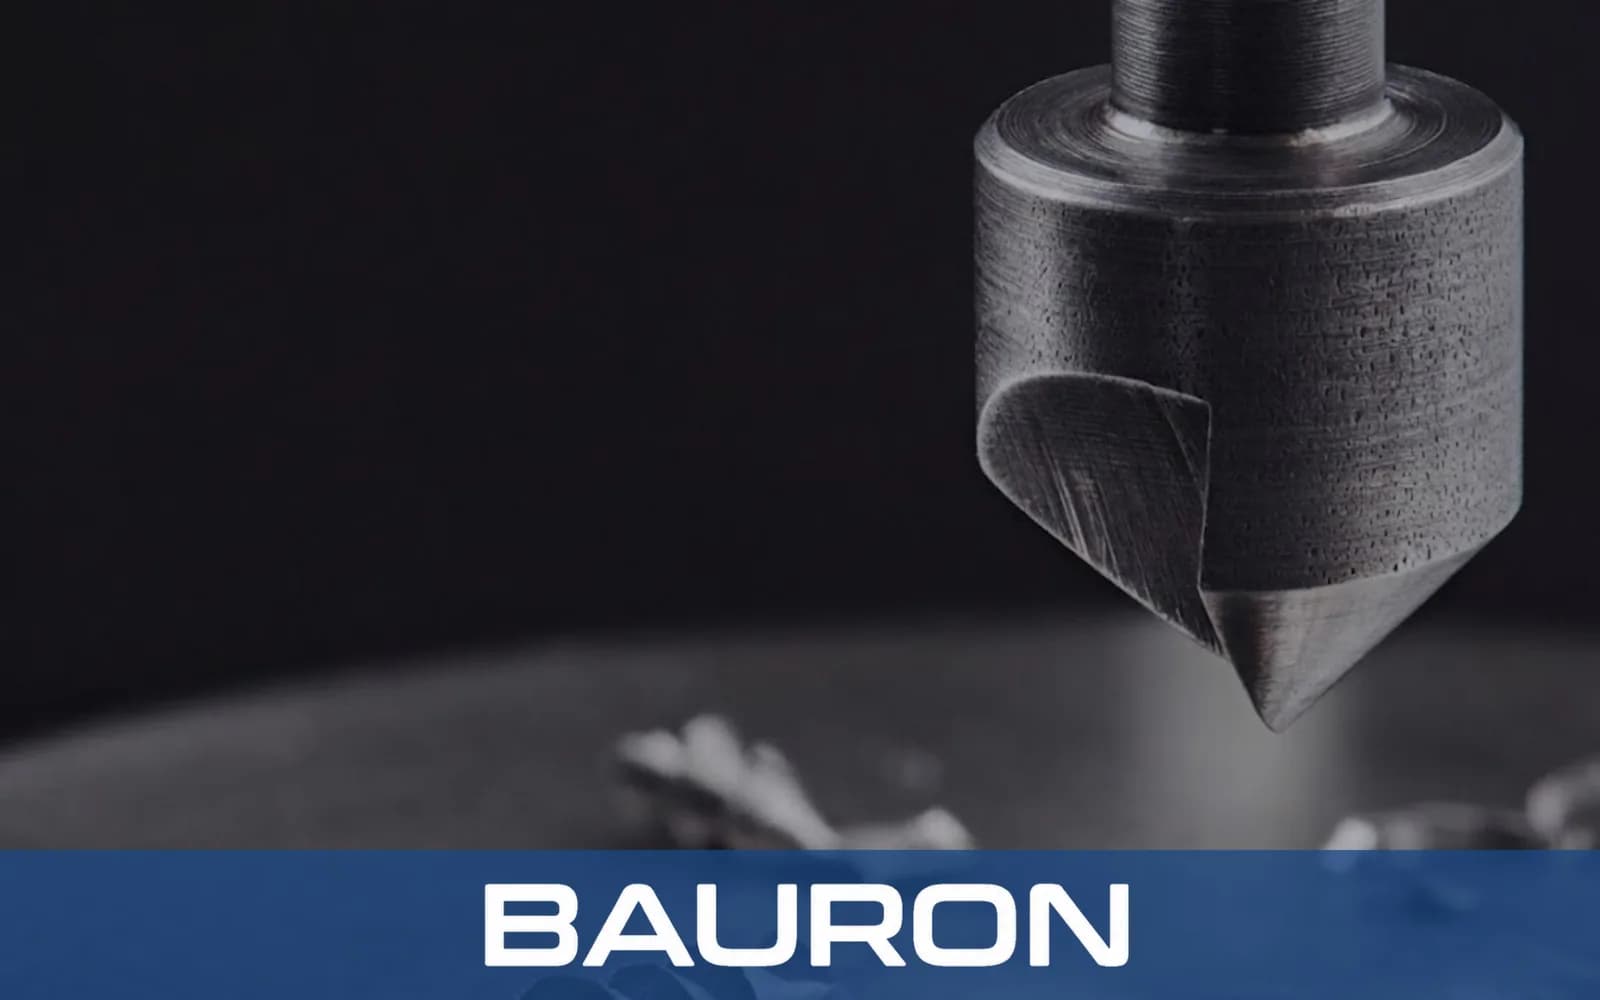
Najpierw w materiał wchodzi mała końcówka pilotująca, wyznaczając idealnie dokładny środek.
Następnie skośne rowki wycinają w otworze profil stożkowy.
Narzędzie zostaje wycofane, pozostawiając idealnie wyśrodkowany punkt startowy dla większych wierteł CNC.
Zapewnia maksymalną sztywność, dzięki czemu wiertło wykonuje otwory dokładnie tam, gdzie zaplanowano.
Eliminuje potrzebę stosowania dwóch osobnych narzędzi, skracając czas przezbrojenia.
Odpowiada standardowym kłom maszynowym, zapewniając pewne mocowanie przedmiotu obrabianego bez drgań.
Podwaja żywotność każdego wiertła centrującego.
Natychmiast wgryza się w materiał, zapobiegając zbaczaniu wiertła.
Ogranicza drgania i ugięcie na początku skrawania.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Numery rozmiarów | Od nr 1 do nr 8 (standardowe rozmiary branżowe) |
| Kąt wierzchołkowy | Standardowo 60° (dostępne kąty specjalne) |
| Rodzaj trzpienia | Prosty walcowy |
| Forma narzędzia | Korpus dwustronny |
| Dostępność | Pojedyncze rozmiary lub kompletny zestaw wierteł centrujących |
| Tolerancja | Precyzyjnie szlifowane zgodnie z dokładnymi specyfikacjami OEM |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS (stal szybkotnąca) | Stal miękka, aluminium i ogólne nawiercanie na tokarce. | Ekonomiczna i wystarczająco wytrzymała do standardowych operacji warsztatowych. |
| Stal kobaltowa (HSS-Co) | Twardsze stopy i ścierne żeliwa. | Wysoka odporność na ciepło i doskonała trwałość ostrza przy pracy ciągłej. |
| Powłoka TiN | Linie produkcji wielkoseryjnej. | Zwiększa poślizg powierzchni i odporność na zużycie, znacznie wydłużając trwałość narzędzia. |
HSS zapewnia wytrzymałość i ekonomię przy standardowym nawiercaniu, stal kobaltowa poprawia odporność na ciepło i trwałość ostrza w twardszych stopach, a TiN zwiększa poślizg i odporność na zużycie w produkcji seryjnej.
Mocowane w koniku do wiercenia pewnych punktów podparcia na końcach obracającego się materiału.
Wykorzystywane do zautomatyzowanego nawiercania i pogłębiania stożkowego części walcowych.
Służą do dokładnego nawiercania otworów na powierzchniach płaskich przed użyciem dłuższych wierteł krętych, podobnie jak dedykowane wiertła punktujące.
Wykonuje precyzyjny nakiełek na końcu przedmiotu obrabianego, aby pewnie podeprzeć go kłem konika.
Pełni funkcję bardzo sztywnego, precyzyjnego wiertła do rozpoczynania otworów na powierzchniach płaskich lub zakrzywionych bez zsuwania się wiertła.
Wykonuje fazę o dokładnym kącie pod łby śrub lub do ustawienia kolejnych narzędzi; szersze gniazda pod śruby o kącie 82 lub 90 stopni wymagają dedykowanego wiertła z pogłębiaczem stożkowym do metalu.
Wykonuje idealnie współosiowe punkty podparcia na obu końcach obracających się części walcowych, takich jak wały toczone, typowe w obróbce i oprzyrządowaniu dla lotnictwa.
Standardowe wiertła mają długie, podatne na ugięcie rowki, które łatwo zbaczają lub uginają się przy rozpoczynaniu otworu na twardej lub zakrzywionej powierzchni. Wiertło centrujące ma wyjątkowo krótki, gruby korpus, który zapewnia sztywność niezbędną do rozpoczęcia otworu z absolutną dokładnością położenia.
Nie, nie jest to wiertło do głębokich otworów. Końcówka pilotująca jest bardzo krótka, a rowki nie są w stanie odprowadzać wiórów z głębokich wnęk. Jest to wyłącznie narzędzie do nawiercania i pogłębiania stożkowego, przygotowujące przedmiot obrabiany do pracy standardowymi wiertłami krętymi, a ewentualne gniazda pod śruby z płaskim dnem wykonuje się później wiertłami z pogłębiaczem walcowym.
Większość wierteł centrujących ma część skrawającą na obu końcach trzpienia. Gdy jeden koniec się stępi lub złamie, operator może po prostu odwrócić narzędzie w uchwycie i kontynuować pracę – w praktyce otrzymuje się dwa narzędzia w jednym.
Typowy zestaw wierteł centrujących obejmuje zwykle rozmiary od nr 1 do nr 5. Odpowiada to średnicom części pilotującej od 3/64 cala do 3/16 cala, co zapewnia wybór wystarczający do nawiercania w większości standardowych prac tokarskich i frezarskich.
Zespół inżynierów Bauron Precision Tools może przeanalizować wymagania dotyczące wierteł centrujących z kątem pogłębienia 82 lub 90 stopni, dopasowanym do określonych elementów złącznych lub nietypowych wymagań rysunkowych – oprócz standardowego kąta 60 stopni stosowanego z kłami tokarskimi.
Bauron zapewnia wsparcie projektowe i inżynieryjne przy wymaganiach narzędziowych dla konkretnych zastosowań. Prosimy przesłać dane o geometrii, materiale, wymaganej powłoce i wyzwaniu obróbkowym do przeglądu technicznego. Nasz przewodnik projektowania wierteł CNC jest przydatnym źródłem informacji o kątach wierzchołkowych, ścienianiu rdzenia i konfiguracji łysinek.
Skontaktuj się z inżynierią