
Kontakt w trzech punktach
Trzy łysinki stale przylegają do ścianki otworu, eliminując drgania narzędzia i zapobiegając ugięciu.
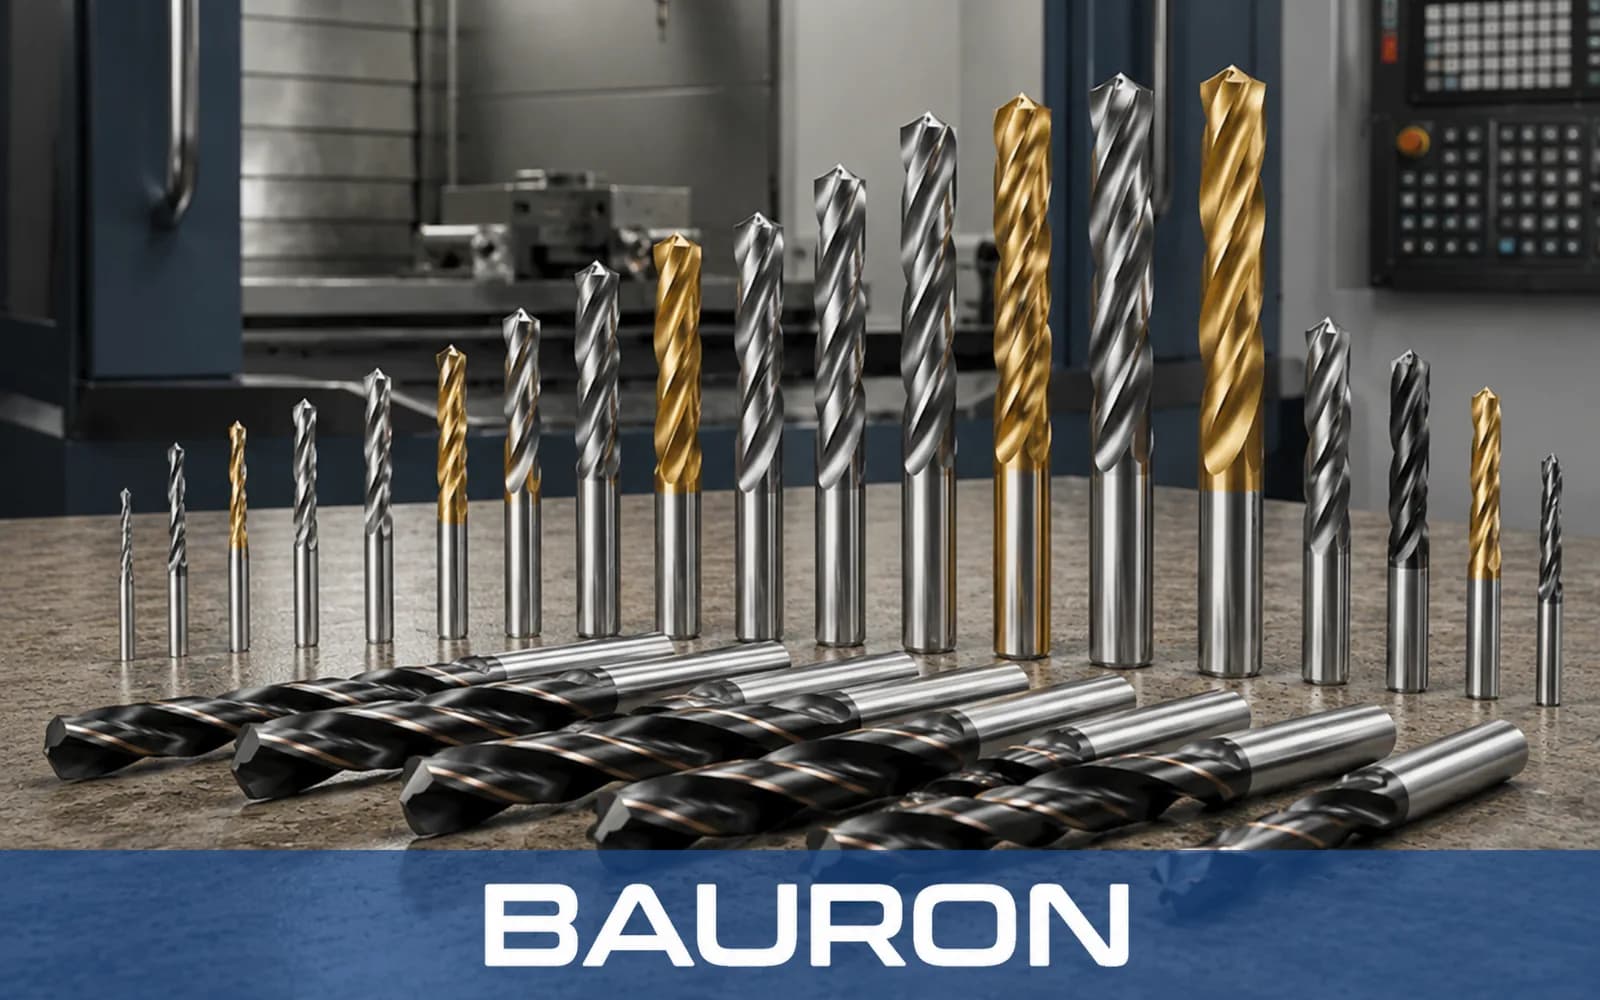
Wiertła trójkrawędziowe to specjalistyczne wiertła, które wypełniają lukę między standardowym wierceniem wiertłami dwurowkowymi a precyzyjnym rozwiercaniem. Dzięki dodaniu trzeciej krawędzi skrawającej i łysinki ta zaawansowana konstrukcja zapewnia doskonałe wyważenie i stabilność położenia w przedmiocie obrabianym.
Trzy łysinki stale przylegają do ścianki otworu, eliminując drgania narzędzia i zapobiegając ugięciu.
Siły skrawania rozkładają się równomiernie co 120° na poszczególne rowki wiertła.
Geometria trójrowkowa prowadzi narzędzie idealnie prosto przez otwory rdzeniowane i poprzeczne, także przy skrawaniu przerywanym.
Dodatkowe łysinki nagniatają ścianki w miarę posuwu narzędzia, dając bardzo gładką i dokładną powierzchnię.
Prowadzenie na trzech łysinkach zapobiega wierceniu otworów graniastych lub owalnych.
Wytrzymały, masywny rdzeń ogranicza ugięcie i drgania przy agresywnych posuwach.
Pozostawia wyjątkowo czystą powierzchnię ścianki, skracając czas cyklu dzięki połączeniu wiercenia i wykańczania.
Trzy krawędzie skrawające pozwalają na większe posuwy minutowe niż w standardowych wiertłach dwurowkowych.
Idealne do powiększania otworów rdzeniowanych w odlewach, w których wiertła dwurowkowe mają tendencję do podążania za niewspółosiowym otworem wstępnym.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od 1/8" do 1" (dostępne rozmiary calowe, metryczne i specjalne) |
| Liczba rowków | 3 rowki z 3 łysinkami prowadzącymi |
| Kąt wierzchołkowy | 130° lub 140° (zoptymalizowane do twardych stopów i odlewów) |
| Rodzaj trzpienia | Prosty walcowy, Weldon lub zgodny z DIN/ISO |
| Tolerancja | Ultraprecyzyjnie szlifowane do otworów w klasie IT8 / H7 |
| Rodzaj operacji | Wysokoprecyzyjne powiększanie i wykańczanie otworów |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| Pełny węglik spiekany | Wielkoseryjna produkcja CNC w żeliwie i stali. | Maksymalna sztywność zapewnia ścisłą walcowość otworu i trwałość krawędzi. |
| Stal kobaltowa (HSS-Co) | Trudnoobrabialne stopy, stal nierdzewna i prace z ręcznym ustawianiem. | Wysoka odporność na ciepło połączona z udarnością, która pozwala tłumić drgania. |
| Powłoka TiAlN / AlTiN | Obróbka z dużą prędkością, na sucho lub z minimalnym smarowaniem (MQL). | Zmniejsza tarcie w każdym rowku wiertła, zapobiegając przywieraniu materiału. |
Pełny węglik spiekany zapewnia sztywność w produkcji wielkoseryjnej, stal kobaltowa łączy odporność na ciepło z udarnością, a powłoki TiAlN lub AlTiN zmniejszają tarcie w rowkach i przywieranie materiału. Nasz przewodnik projektowy wierteł CNC wyjaśnia, jak dobiera się geometrię i powłoki do poszczególnych materiałów obrabianych.
Podstawowe maszyny dla tych wydajnych narzędzi, wykorzystujące sztywne oprawki z tulejkami zaciskowymi do produkcji z dużym posuwem.
Mocowane w głowicach rewolwerowych do precyzyjnego powiększania otworów rdzeniowanych i wykańczania otworów w osi detalu.
Stosowane w zautomatyzowanej produkcji motoryzacyjnej, gdzie kluczowe są niezawodność narzędzi i wąskie tolerancje.
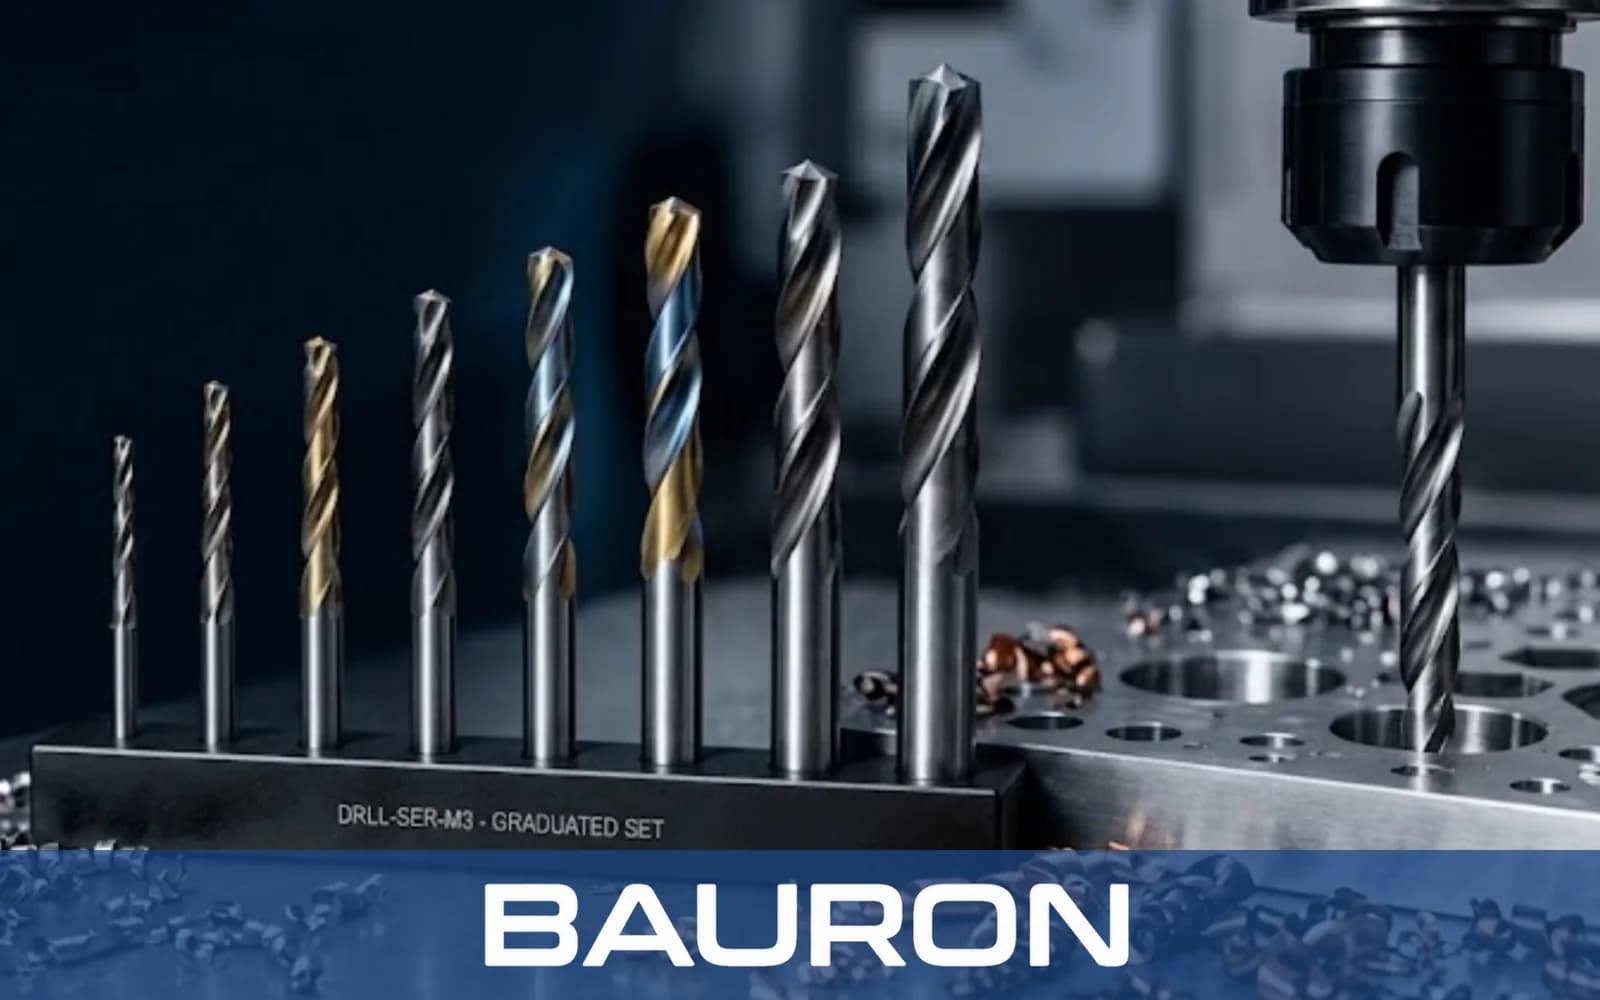
Dokładnie powiększa otwory odlewane, rdzeniowane lub wstępnie wiercone, nie podążając za nierównościami powierzchni.
Płynnie przewierca otwory poprzeczne i rowki wpustowe bez zaczepiania i zbaczania narzędzia.
Wykonuje otwory w wąskich tolerancjach, często eliminując potrzebę dodatkowego rozwiercania, co jest istotne dla Bauron jako producenta narzędzi dla przemysłu lotniczego, gdzie liczą się otwory o ścisłych tolerancjach.
Wydajnie skrawa krótkowiórowe żeliwo i metale nieżelazne przy dużych posuwach.
Choć niektóre specjalne wiertła 3-rowkowe mogą wiercić w pełnym materiale, większość konfiguracji 3-rowkowych jest zoptymalizowana jako powiercaki (do powiększania istniejących lub rdzeniowanych otworów). Ponieważ rdzeń w środku jest grubszy i nie ma klasycznego ścinu, doskonale sprawdzają się przy bardzo dokładnym powiększaniu istniejących otworów. Gdy otwory trzeba rozpoczynać w pełnym materiale przy minimalnym zbaczaniu, przeznaczone są do tego wiertła pilotujące.
Standardowe wiertła dwurowkowe z rowkami spiralnymi mogą się uginać i wiercić otwory lekko graniaste (trójkątne). Wiertła trójkrawędziowe zapewniają stabilność na całym obwodzie 360° dzięki trzem punktom styku ze ścianką otworu. Eliminuje to drgania, daje otwory rzeczywiście okrągłe i pozwala na znacznie większe posuwy. Podobny efekt prowadzenia uzyskują wiertła dwuprowadnikowe dzięki dwóm łysinkom na każdym rowku.
Ponieważ obwód narzędzia dzielą trzy rowki, każdy z nich jest mniejszy niż w wiertle dwurowkowym. Dlatego wiertła 3-rowkowe najlepiej sprawdzają się w materiałach krótkowiórowych (takich jak żeliwo, mosiądz i stopy aluminium) lub w zastosowaniach z chłodziwem pod wysokim ciśnieniem.
W wielu zastosowaniach tak. Dzięki nagniatającemu działaniu trzech łysinek wiertło 3-rowkowe pozostawia powierzchnię i tolerancję otworu na tyle precyzyjne, że dodatkowe rozwiercanie często jest zbędne.
Tak. Bauron specjalizuje się w specjalnych narzędziach CNC. Nasz zespół inżynierów może zaprojektować specjalne wiertła 3-rowkowe ze specjalnymi średnicami stopni, kanałami chłodzenia wewnętrznego lub niestandardowymi kątami wierzchołkowymi, dopasowane dokładnie do Państwa wymagań produkcyjnych. Wersje stopniowe projektujemy w taki sam sposób jak nasze specjalne wiertła stopniowe.
Bauron Tools zapewnia wsparcie projektowe i inżynieryjne przy wymaganiach narzędziowych dla konkretnych zastosowań. Prosimy przesłać dane o geometrii, materiale, wymaganej powłoce i wyzwaniu obróbkowym do przeglądu technicznego.
Skontaktuj się z inżynierią