
Pierwszy kontakt
Sztywny wierzchołek styka się z przedmiotem obrabianym i wcina w powierzchnię bez ugięcia.
Wiertła punktujące to specjalistyczne narzędzia do rozpoczynania otworów, zaprojektowane tak, aby wyeliminować zbaczanie wiertła na frezarskich centrach CNC i maszynach konwencjonalnych. W przeciwieństwie do standardowych wierteł krętych o długich, podatnych rowkach wiertła punktujące mają gruby rdzeń i zerowy kąt pochylenia linii śrubowej, co maksymalizuje sztywność podczas pierwszego zagłębienia.
Sztywny wierzchołek styka się z przedmiotem obrabianym i wcina w powierzchnię bez ugięcia.
Szybkie przejście punktujące tworzy płytkie stożkowe zagłębienie w zadanym punkcie.
Kolejne wiertło kręte wchodzi w wcześniej wykonany stożek i prowadzi się prosto, nie „wędrując” po powierzchni.
Przy właściwie dobranej średnicy wiertło punktujące może sfazować krawędź otworu już podczas pierwszego zagłębienia.
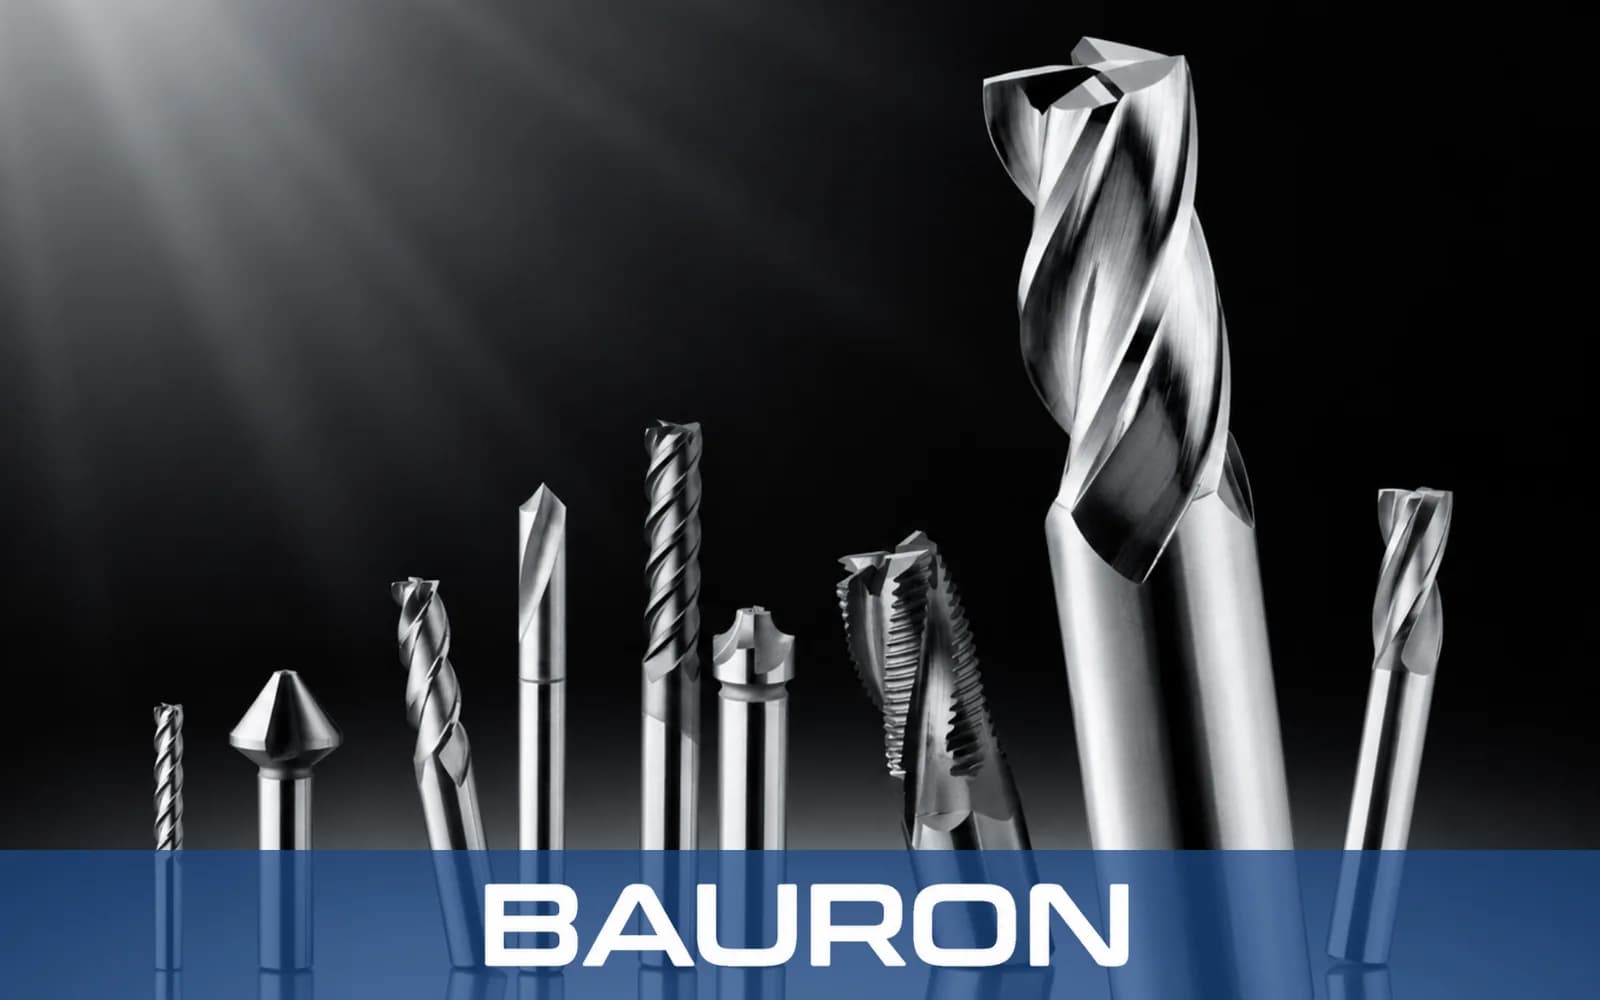
Krótkie rowki i grube rdzenie ograniczają drgania i ugięcie narzędzia.
Prowadzi kolejne długie wiertła kręte, aby rozpoczynały wiercenie dokładnie w zamierzonym miejscu.
Punktuje i fazuje w jednej operacji, skracając czas cyklu CNC.
Dostępne w wersjach 90°, 120° i 142°, dopasowanych do kąta wierzchołkowego kolejnego wiertła.
Konstrukcja z pełnego węglika spiekanego jest odporna na zużycie ścierne i zachowuje dokładność wierzchołka w powtarzalnych cyklach.
| Specyfikacja | Zakres / Szczegóły |
|---|---|
| Zakres średnic | Od 1/8" do 1" (dostępne rozmiary calowe i metryczne) |
| Kąt wierzchołkowy | 90°, 120° lub 142° (równy kątowi kolejnego wiertła lub większy) |
| Geometria rowków | Krótkie rowki / zerowy lub mały kąt pochylenia linii śrubowej |
| Rodzaj trzpienia | Prosty walcowy, Weldon lub krótki węglikowy |
| Tolerancja | Ultraprecyzyjne szlifowanie z dokładnością submikronową |
| Rodzaj operacji | Wysokoprecyzyjne rozpoczynanie otworów i fazowanie |
| Materiał / Powłoka | Najlepsze do | Kluczowa zaleta |
|---|---|---|
| HSS (stal szybkotnąca) | Aluminium, stal niskowęglowa i ogólne prace warsztatowe. | Ekonomiczna i odporna na uderzenia, co chroni przed wykruszaniem. |
| Pełny węglik spiekany | Szybka produkcja CNC i twarde stopy. | Zapewnia sztywność ograniczającą ugięcie w twardych metalach. |
| Powłoka TiAlN | Obróbka w wysokiej temperaturze i na sucho. | Wydłuża trwałość krawędzi i ogranicza narost przy punktowaniu stali nierdzewnej. |
HSS zapewnia ekonomiczność i odporność na uderzenia w pracach ogólnych, pełny węglik spiekany maksymalizuje sztywność w twardych stopach i szybkiej obróbce CNC, a TiAlN pomaga kontrolować ciepło, zużycie i narost na krawędzi. Wiertła punktujące z pełnego węglika spiekanego o niestandardowych kątach lub długościach wykonujemy w ramach usługi specjalnych narzędzi z węglika spiekanego.
Wiertła punktujące pracują w automatycznych magazynach narzędzi, wyznaczając precyzyjne położenie otworów przed kolejnymi wiertłami krętymi i narzędziami do pogłębiania walcowego.
Narzędzie mocuje się w głowicy rewolwerowej, aby napunktować środek czoła obracającego się materiału przed wierceniem głębokiego otworu.
Wiertła punktujące stosuje się przy ręcznym wykonywaniu prototypów, aby wyosiować otwory bez użycia punktaka.
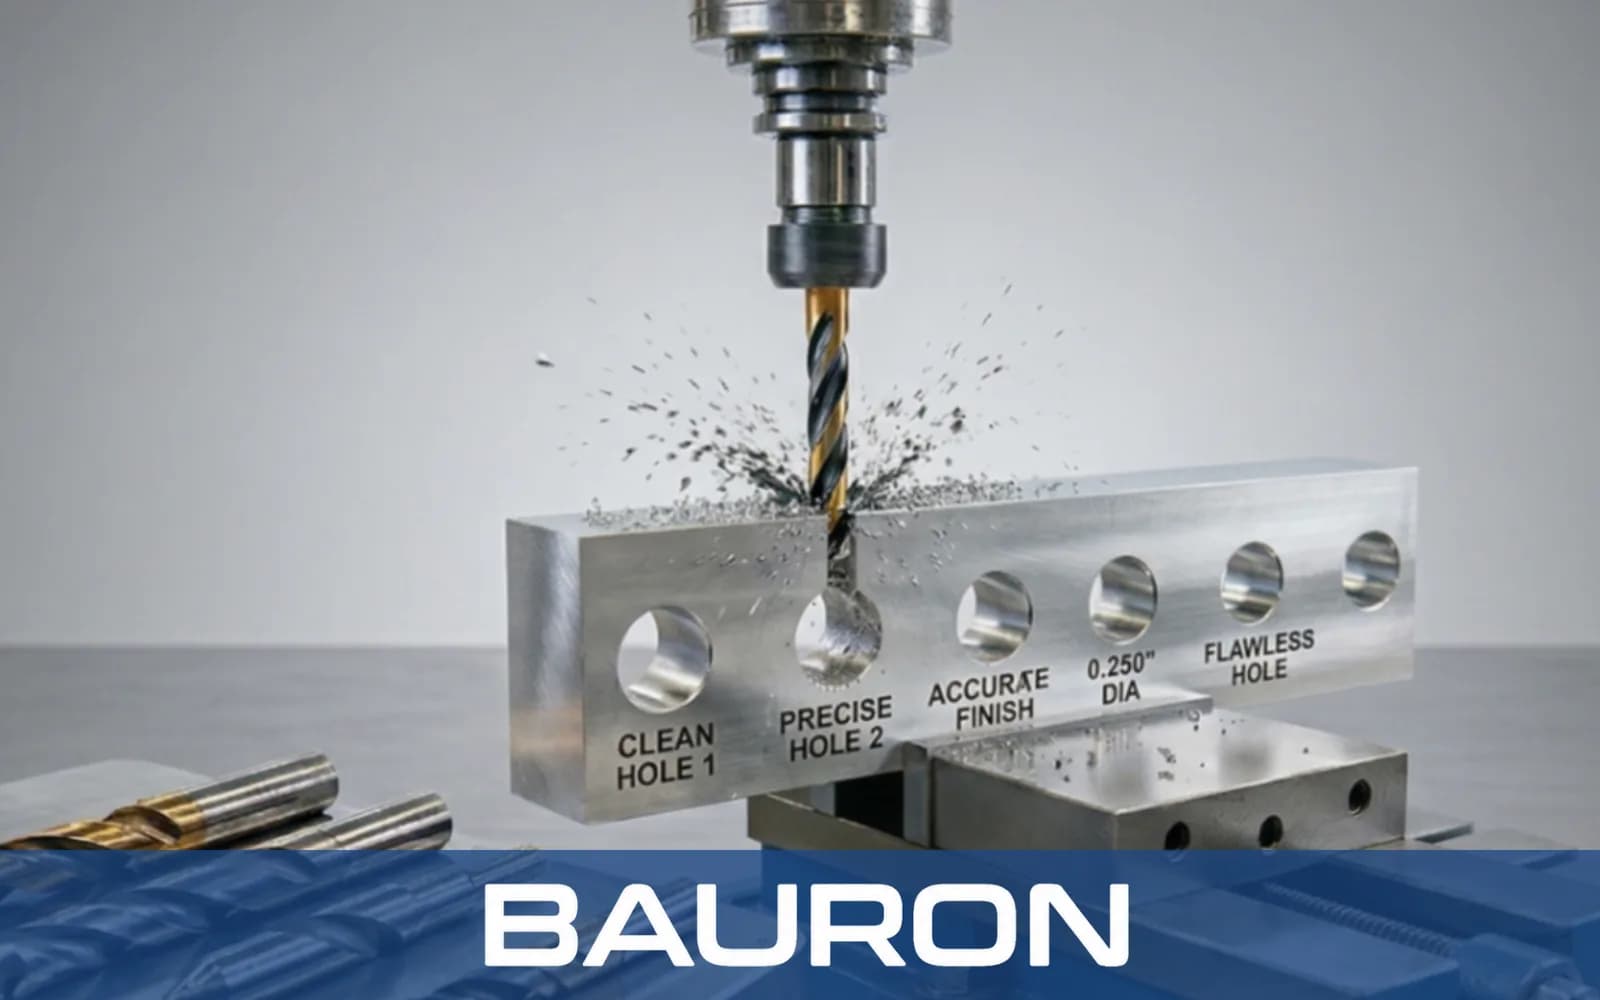
Zapewnia dokładność położenia dla kolejnych cykli wiercenia na precyzyjnych frezarkach CNC.
Dokładnie rozpoczyna otwory na powierzchniach pochyłych, okrągłych lub nierównych, ograniczając ugięcie narzędzia.
W cyklu punktowania zagłębia się głębiej, pozostawiając czystą, pozbawioną zadziorów fazę 90° lub 120° przed gwintowaniem; większe fazy wymagają natomiast dedykowanego wiertła fazującego.
Wyznacza dokładne środki na podatnych blachach bez odkształcania otaczającej powierzchni, np. w obudowach i ramach urządzeń w produkcji elektroniki.
Wiertła centrujące zaprojektowano do wykonywania stożkowych nakiełków 60° pod kły tokarskie; mają one cienki czop prowadzący. Wiertła punktujące mają ciągłe ostrze w kształcie litery V bez czopa, co zapewnia im większą sztywność przy rozpoczynaniu standardowych otworów na frezarkach CNC.
Kąt wierzchołkowy wiertła punktującego powinien być równy kątowi kolejnego wiertła lub od niego większy. Na przykład do wiertła 135° należy zastosować wiertło punktujące 142°, aby ścin kolejnego wiertła zetknął się z materiałem najpierw w środku i nie powstawały drgania.
Tak. Wiertło punktujące 90° zagłębione nieco poza średnicę końcową otworu pozostawia równomierną fazę 90° i może wyeliminować osobne gratowanie przed gwintowaniem. Do głębszych gniazd stożkowych pod śruby z łbem stożkowym należy użyć pogłębiacza stożkowego.
Narzędzie należy zagłębić tylko tyle, aby powstało zagłębienie nieco większe niż ścin kolejnego wiertła lub aby uzyskać żądaną średnicę fazy. Zbyt głębokie punktowanie może sprawić, że kolejne wiertło zetknie się z materiałem najpierw zewnętrznymi narożami, co powoduje zużycie lub drgania.
Bauron może przeanalizować wymagania dotyczące wierteł punktujących o niestandardowych kątach wierzchołkowych, z wydłużonymi trzpieniami lub z powłokami dobranymi do zastosowania. Prosimy przesłać szczegóły obróbki do oceny inżynieryjnej.
Bauron zapewnia wsparcie projektowe i inżynieryjne przy wymaganiach narzędziowych dla konkretnych zastosowań. Prosimy przesłać dane o geometrii, materiale, wymaganej powłoce i wyzwaniu obróbkowym do przeglądu technicznego.
Skontaktuj się z inżynierią