W obróbce CNC wszystko sprowadza się do jakości używanego narzędzia. Nawet najlepsze centrum obróbcze nie pomoże, jeśli narzędzie jest źle dobrane do zadania lub niewłaściwie używane: pojawią się drgania, słaba jakość krawędzi albo otwór o zawyżonej średnicy. Dlatego technologie i procesy wytwarzania narzędzi skrawających należą do najszybciej rozwijających się obszarów przemysłu.
Narzędzia skrawające CNC, takie jak frezy trzpieniowe, gwintowniki, rozwiertaki i wiertła, usuwają materiał pod kontrolą cyfrowych programów komputerowych. Przekształcanie materiału, np. metalu, w gotowy detal przeszło długą drogę dzięki licznym udoskonaleniom technologicznym: od materiałów i konstrukcji narzędzi po powłoki nakładane na szlifowane narzędzia.
Śledzenie tych postępów stało się koniecznością dla osób z branży obróbki skrawaniem, w tym inżynierów, specjalistów ds. zakupów i właścicieli warsztatów mechanicznych. Właściwie dobrane precyzyjne narzędzia skrawające przekładają się na większy zysk dzięki krótszym cyklom i dłuższej trwałości narzędzi. Złe wybory sprawiają, że marże z każdym zleceniem powoli topnieją.
W tym artykule omawiamy najnowsze trendy w narzędziach do obróbki CNC: zaawansowane materiały i powłoki, podstawowe rodzaje narzędzi, standardowe w branży narzędzia CNC, projektowanie własnych narzędzi specjalnych oraz różnice w doborze narzędzi w produkcji wielkoseryjnej i małoseryjnej.
Postęp w materiałach narzędziowych i powłokach
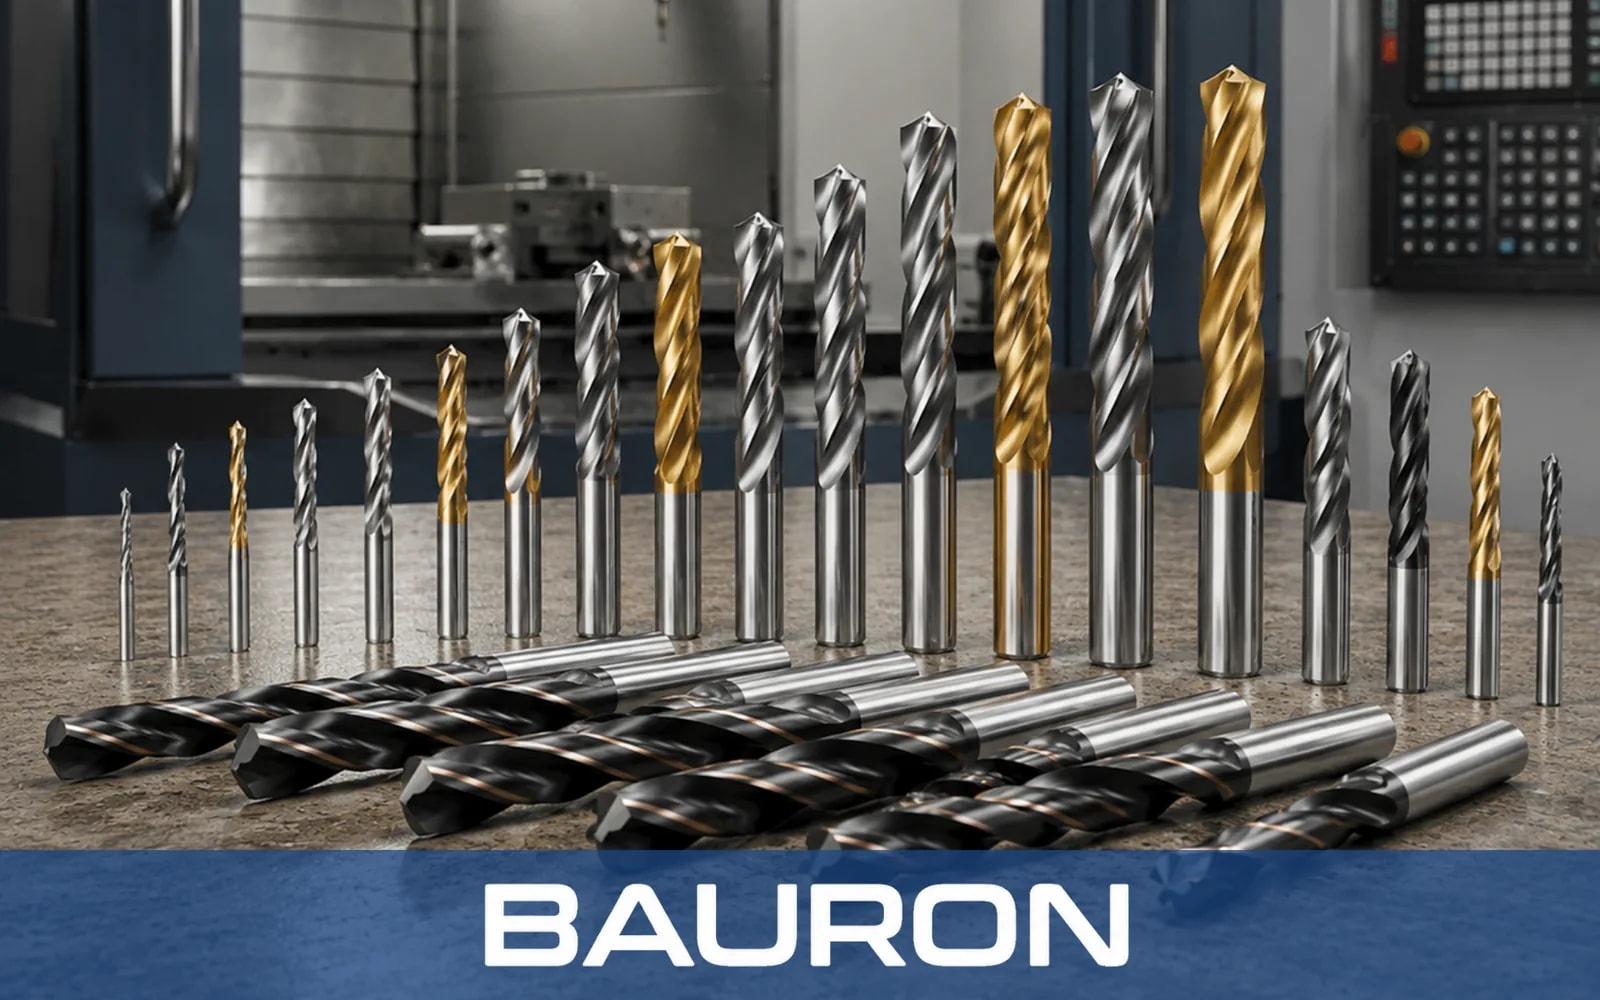
Największe postępy w narzędziach skrawających CNC zaczynają się od materiału, z którego wykonane jest narzędzie. Podłoże i powłoka wspólnie decydują o tym, jak szybko narzędzie może pracować, jaką temperaturę wytrzyma i jak długo posłuży.
Pełny węglik spiekany
Pełny węglik spiekany jest dziś standardowym podłożem dla wysokowydajnych precyzyjnych narzędzi skrawających. Jest znacznie twardszy i sztywniejszy niż stal szybkotnąca, dzięki czemu utrzymuje ostrą krawędź przy wyższych prędkościach skrawania i mniej ugina się pod obciążeniem. Mniejsze ugięcie oznacza dokładniejsze otwory, bardziej płaskie dna i węższe tolerancje.
Nowoczesne drobnoziarniste i submikronowe gatunki węglika łączą tę twardość z wysoką odpornością na pękanie. Dzięki temu węglik wytrzymuje skrawanie przerywane i obróbkę twardych materiałów, przy których wcześniejsze gatunki ulegały wykruszeniu.
HSS-Co (stal szybkotnąca kobaltowa)
Stal szybkotnąca kobaltowa wciąż ma swoje miejsce. Jest bardziej odporna na pękanie niż węglik i lepiej znosi pracę na mniej sztywnych maszynach, przy ręcznym ustawianiu i na starszym sprzęcie. W wielu zadaniach wiercenia i gwintowania jest też bardziej ekonomiczna.
Szczególnie w przypadku gwintowników i długich wierteł HSS-Co pozostaje dobrym wyborem tam, gdzie ryzyko złamania jest ważniejsze niż maksymalna prędkość.
Powłoki
To właśnie w powłokach nastąpiła duża część ostatnich postępów. Cienkie warstwy PVD, takie jak azotek tytanu (TiN), azotek tytanowo-glinowy (TiAlN) i azotek glinowo-chromowy (AlCrN), zwiększają twardość powierzchni i zmniejszają tarcie. Powłoki o wysokiej zawartości aluminium tworzą w wysokiej temperaturze ochronną warstwę tlenków, dlatego dobrze sprawdzają się w obróbce stali na sucho i z dużymi prędkościami.
W przypadku aluminium i metali nieżelaznych priorytetem nie jest już odporność na temperaturę, lecz zapobieganie narostowi na ostrzu. Powierzchnie polerowane, niepowlekane lub pokryte diamentopodobną powłoką węglową (DLC) pomagają wiórom czysto spływać. Nasz przewodnik po powłokach frezów trzpieniowych porównuje te opcje bardziej szczegółowo.
Praktyczny wniosek jest prosty: nie istnieje jedna najlepsza powłoka. Najlepsze narzędzia do obróbki CNC mają podłoże i powłokę dopasowane do materiału obrabianego i strategii obróbki.
Cztery podstawowe rodziny narzędzi skrawających CNC
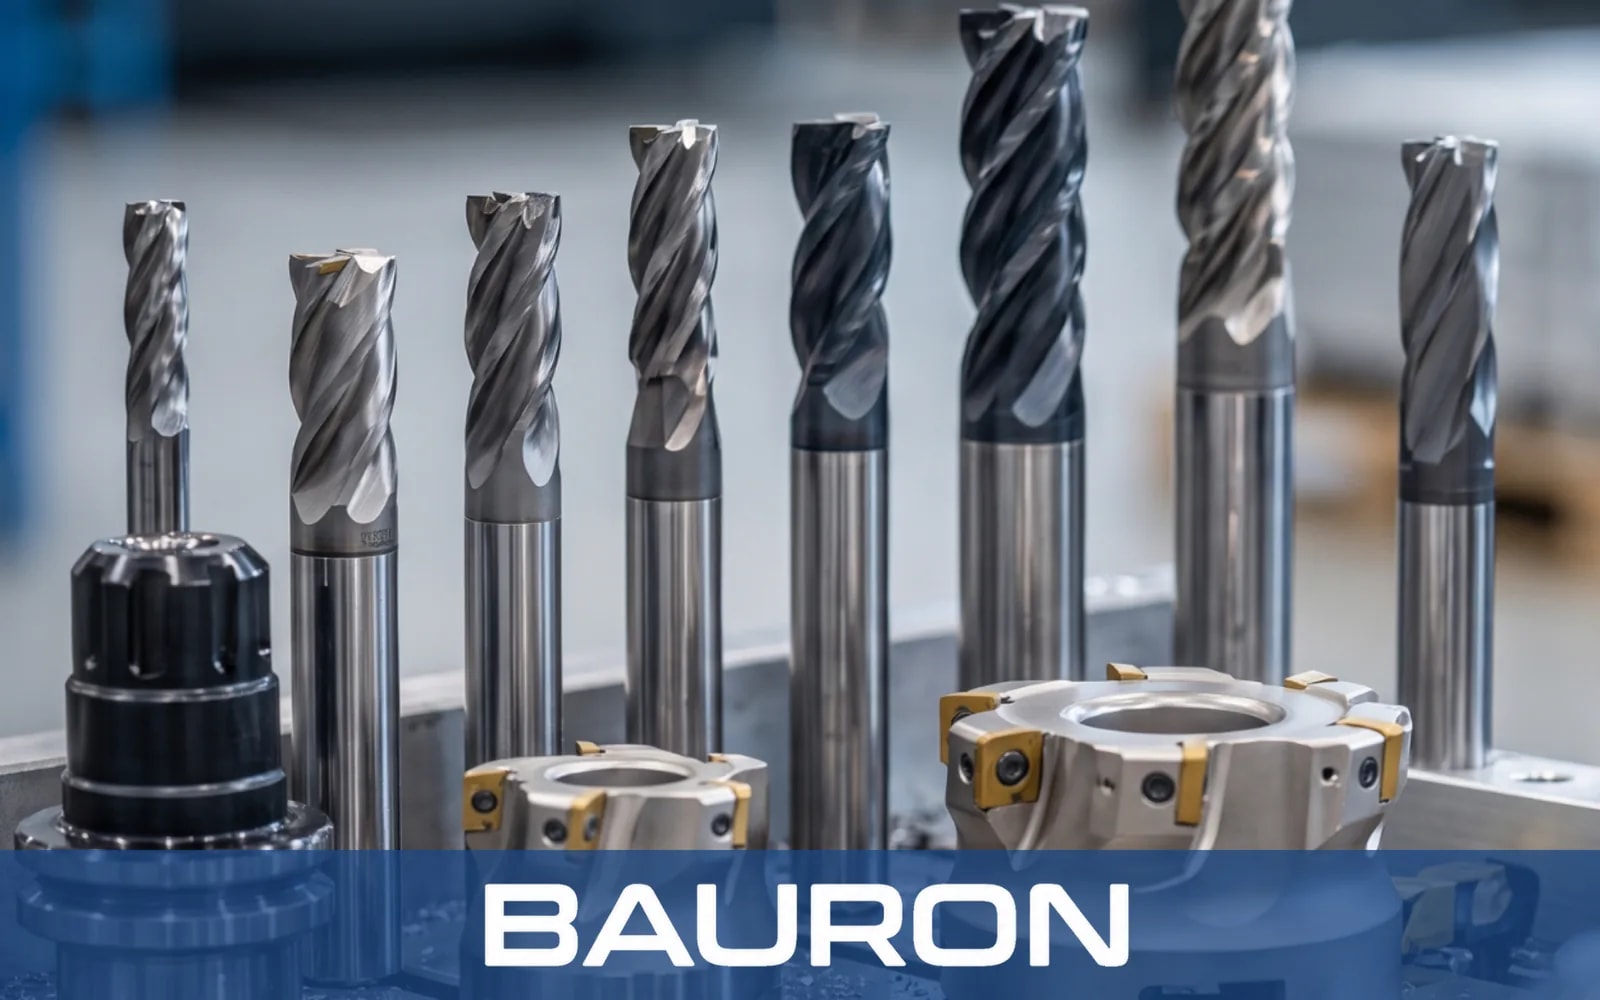
Większość obróbki CNC sprowadza się do trzech zadań: wykonywania otworów, usuwania materiału i nacinania gwintów. Obejmują je cztery rodziny narzędzi.
Wiertła: szybsze i głębsze wiercenie
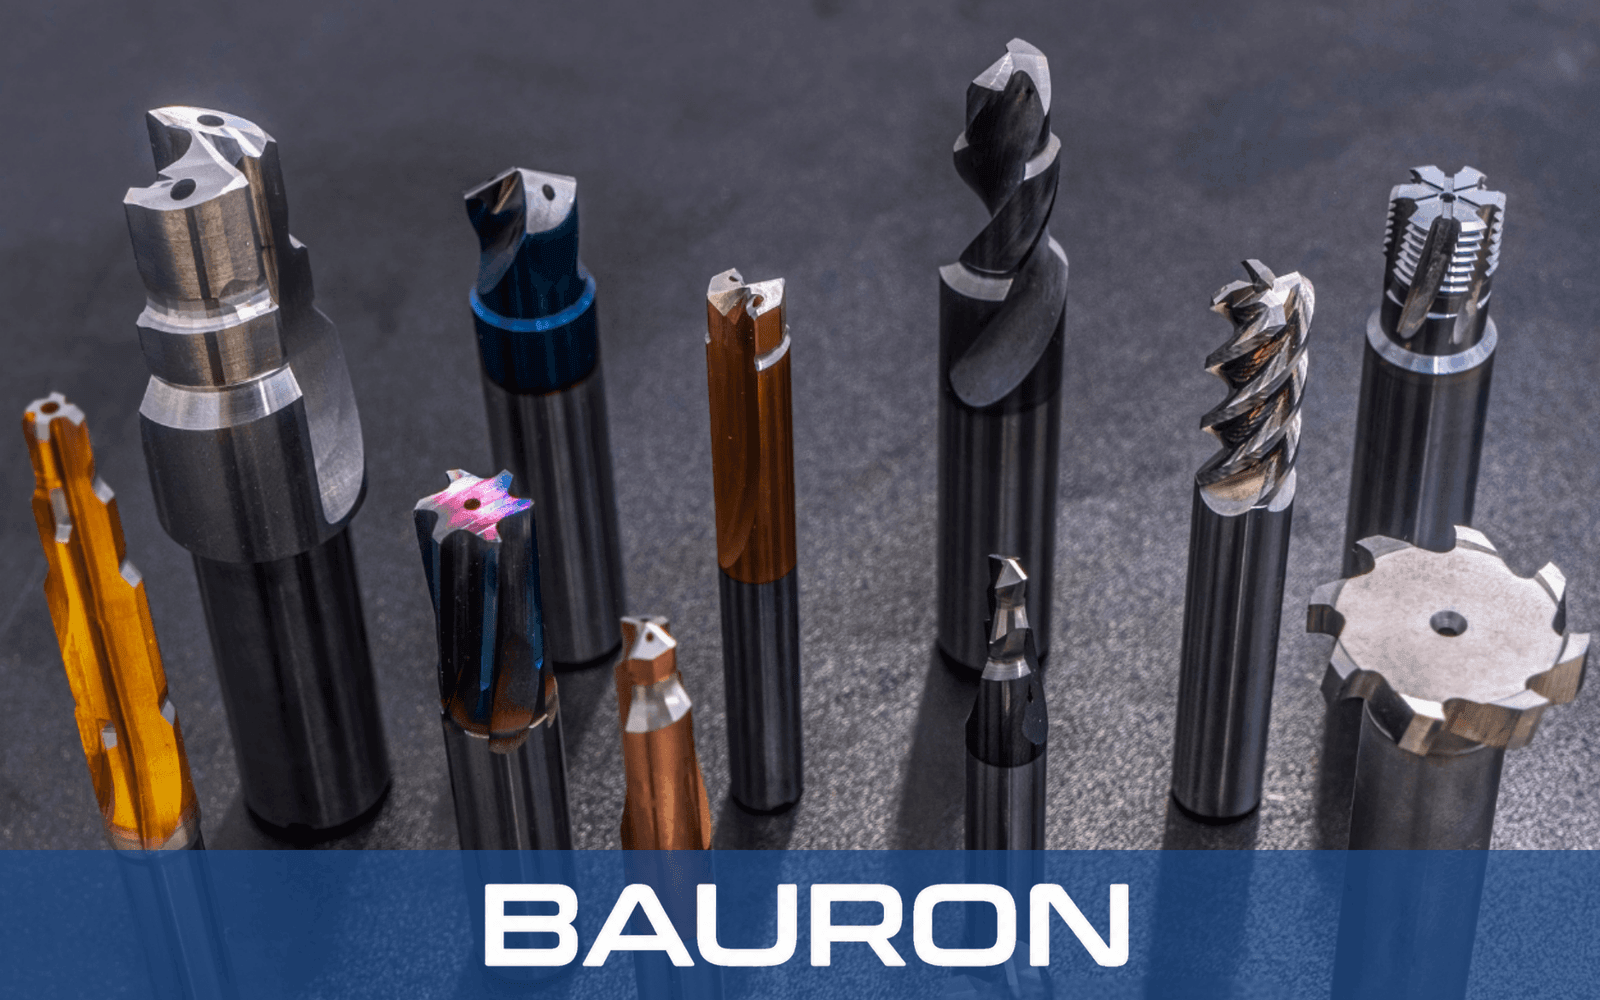
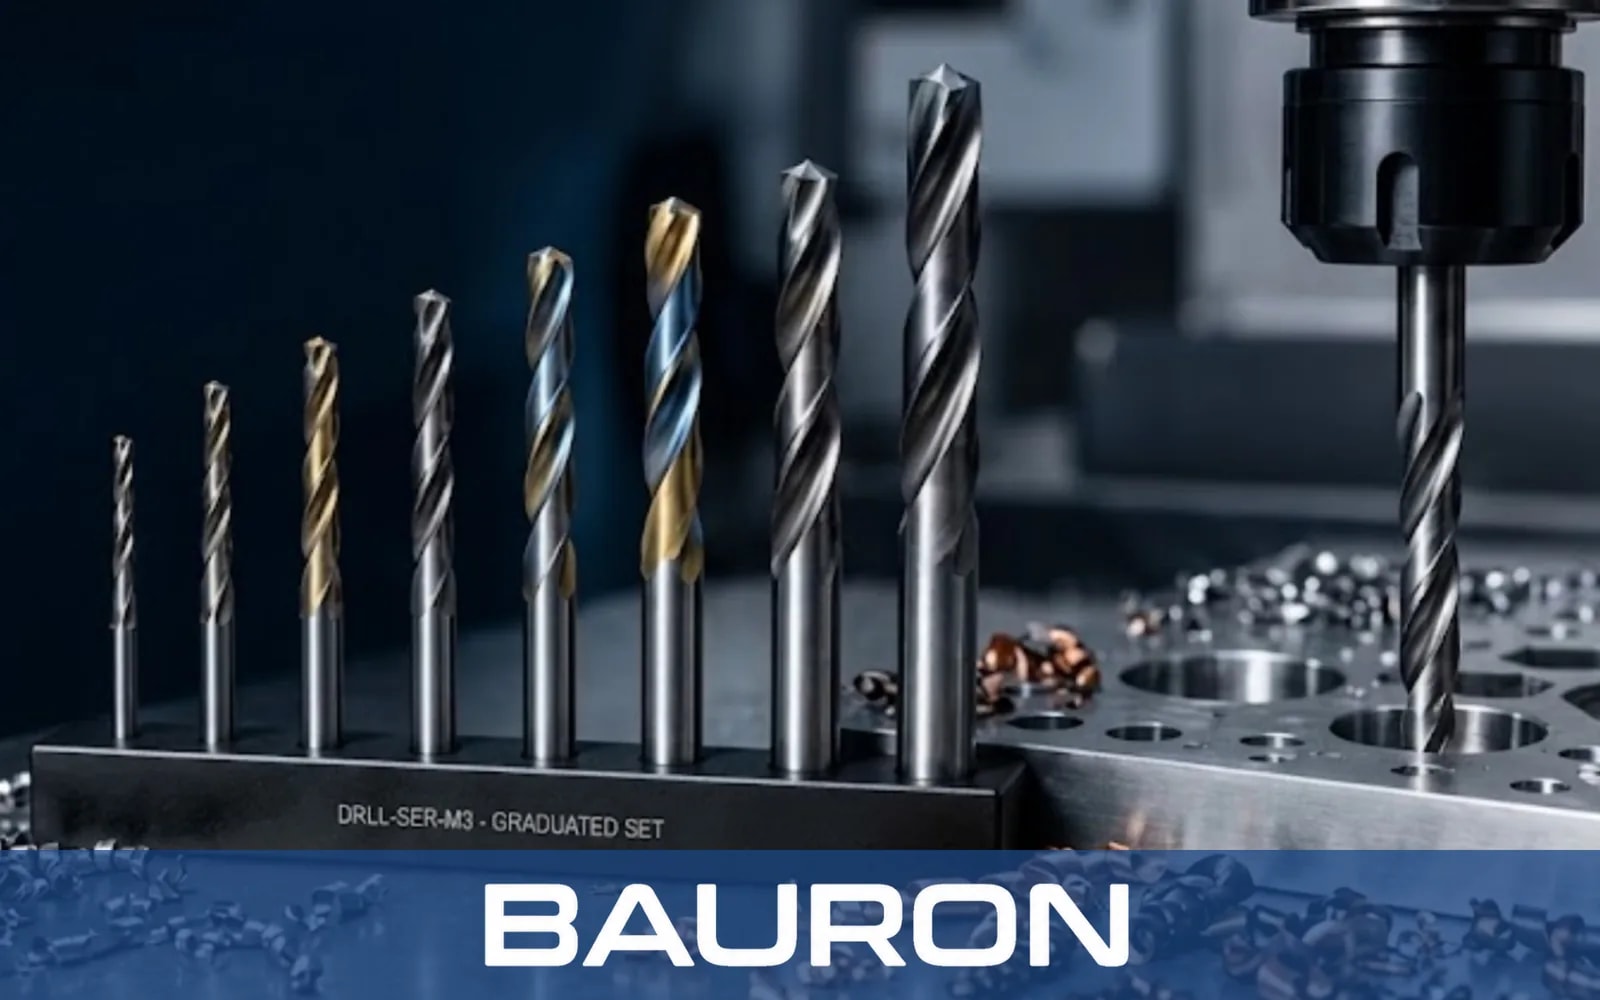
Wiercenie to często najczęściej wykonywana operacja na detalu, więc nawet niewielkie zyski szybko się sumują. Nowoczesne gamy wierteł wykraczają daleko poza wiertło kręte. Obejmują wiertła punktujące i centrujące, wiertła stopniowe, mikrowiertła, wiertła z pogłębiaczem walcowym, wiertła do głębokich otworów i wiertła lufowe.
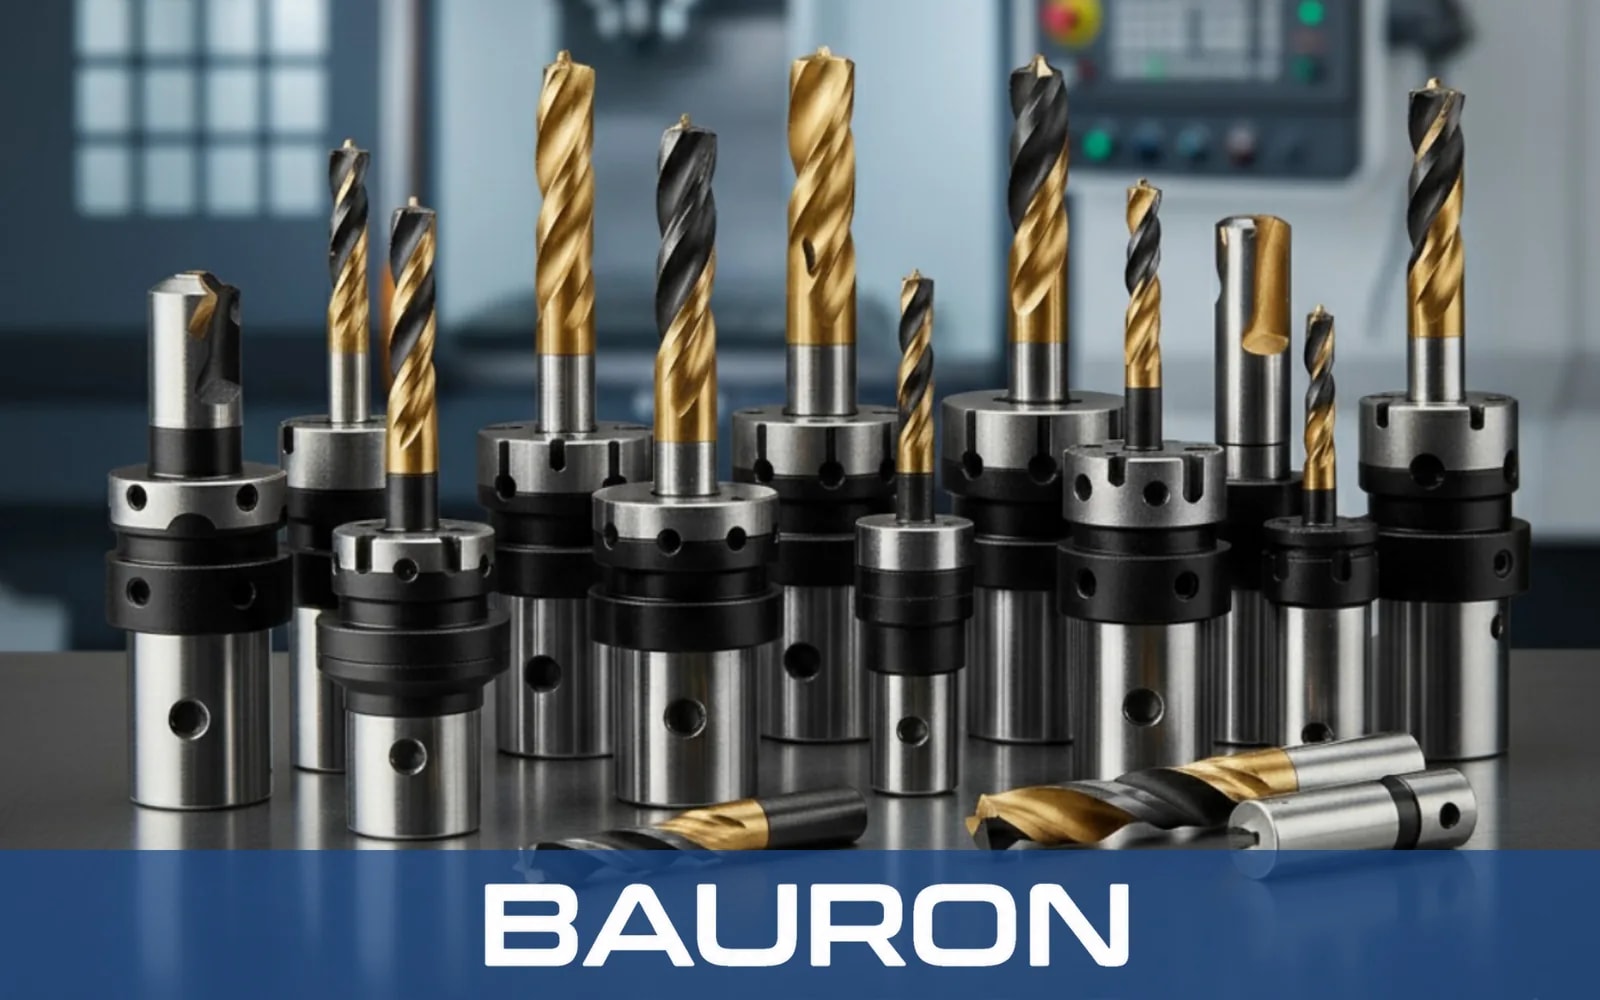
Najważniejszym postępem jest konstrukcja z wewnętrznym doprowadzeniem chłodziwa. Chłodziwo podawane przez korpus wiertła wypłukuje wióry z dna otworu i chłodzi krawędź skrawającą. Oferta wierteł z pełnego węglika spiekanego i HSS-Co firmy Bauron obejmuje ponad 25 rodzajów wierteł, w tym konstrukcje z chłodzeniem wewnętrznym do wiercenia głębokich otworów od 8xD do 30xD.
Frezy trzpieniowe: więcej geometrii dla każdego materiału
Frezy trzpieniowe kształtują profile, kieszenie, rowki i powierzchnie 3D. Dzisiejsza oferta obejmuje frezy płaskie, kuliste, z promieniem naroża, z łamaczem wiórów, stożkowe kuliste i kształtowe, a także frezy do jaskółczego ogona, do rowków wpustowych i do fazowania.
Liczba ostrzy to jeden z najważniejszych wyborów. Konstrukcje dwu- i trzyostrzowe mają większe przestrzenie wiórowe, co sprawdza się przy aluminium i metalach nieżelaznych. Większa liczba ostrzy, nawet do 12, zwiększa wytrzymałość i poprawia jakość powierzchni w stalach hartowanych i wstępnie utwardzonych. Geometrie z łamaczem wiórów dzielą długie wióry, dzięki czemu obróbka zgrubna może przebiegać z większą wydajnością.
Rozwiertaki: otwory pasujące za pierwszym razem
Gdy wywiercony otwór nie jest wystarczająco dokładny, rozwiertak wykańcza go na wymiar. Rozwiertaki maszynowe i uchwytowe, wersje z rowkiem prostym i spiralnym oraz rozwiertaki prowadzone, stopniowe, nasadowe, stożkowe i regulowane – każdy z tych typów rozwiązuje inny problem związany z otworem.
W przypadku pasowań precyzyjnych, takich jak kołki ustalające i gniazda łożysk, typowym celem jest dokładność otworu H7. Rozwiertaki Bauron z HSS, HSS-Co i pełnego węglika spiekanego pozwalają uzyskać H7, a niestandardowe średnice i klasy tolerancji są dostępne na zamówienie.
Gwintowniki: niezawodne precyzyjne gwintowanie
Złamany gwintownik może zniszczyć prawie gotowy detal, dlatego konstrukcja gwintownika ma znaczenie. Gwintowniki z nakrojem spiralnym wypychają wióry do przodu w otworach przelotowych. Gwintowniki z rowkiem spiralnym wyprowadzają wióry do tyłu z otworów nieprzelotowych. Gwintowniki wygniatające przemieszczają materiał zamiast go skrawać, co daje wytrzymalsze gwinty bez żadnych wiórów.
Standardowe gwinty metryczne (M), UNC i UNF obejmują większość prac. Elementy dla lotnictwa, energetyki i systemów przesyłu płynów często wymagają gwintów metrycznych drobnozwojnych, UNJ, Acme lub NPT i właśnie wtedy przydają się gwintowniki specjalne.
Potrzebujesz pomocy w wyborze właściwego narzędzia? Porozmawiaj z inżynierem Bauron lub zaprojektuj własne narzędzie.
Precyzyjne narzędzia CNC: węższe tolerancje, lepsze detale
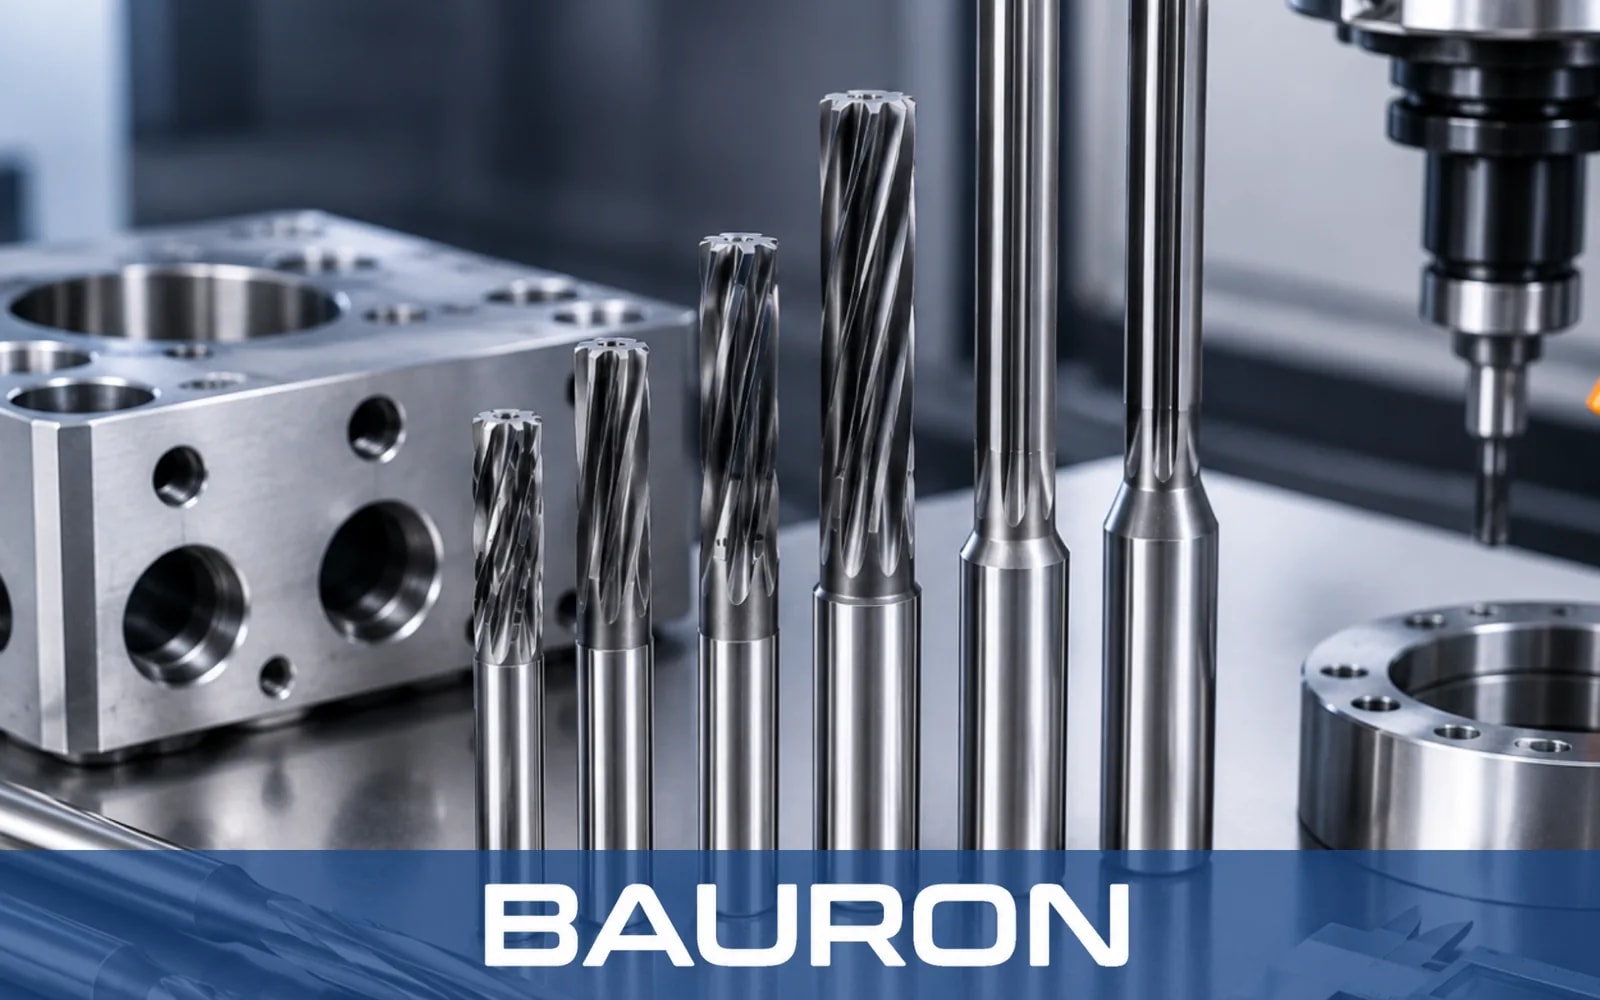
Precyzja gotowego detalu zaczyna się od precyzji narzędzia. Bicie, błąd średnicy czy nierówna krawędź narzędzia przenoszą się bezpośrednio na każdy obrabiany nim detal.
Szlifowanie CNC w 5 osiach
Nowoczesne szlifierki narzędziowe pracują w pięciu osiach pod kontrolą CNC. Potrafią wykonywać złożone kształty rowków, zmienne kąty pochylenia linii śrubowej i wielostopniowe profile z powtarzalną dokładnością. To właśnie dzięki temu narzędzia kształtowe i stopniowe można wytwarzać przy rozsądnych kosztach.
Dzięki 5-osiowemu szlifowaniu i starannej kontroli procesu Bauron utrzymuje tolerancje do ±0,0025 mm (±0,0001 cala, czyli 2,5 mikrometra) w wybranych krytycznych elementach narzędzi.
Kontrola i metrologia
Tolerancja ma sens tylko wtedy, gdy jest mierzona. Precyzyjne narzędzia CNC należy weryfikować na współrzędnościowych maszynach pomiarowych (CMM) i projektorach pomiarowych, które porównują średnice, profile i geometrię krawędzi z projektem.
Certyfikowane systemy jakości zapewniają dodatkowy poziom pewności. Produkcja firmy Bauron ma certyfikat ISO 9001:2015, dzięki czemu kontrola i identyfikowalność przebiegają według udokumentowanego, audytowanego procesu.
Dlaczego ma to znaczenie na hali produkcyjnej
Węższe tolerancje narzędzi przynoszą korzyści, które kupujący mogą zmierzyć. Detale przechodzą kontrolę za pierwszym razem. Narzędzia zużywają się równomiernie, więc trwałość narzędzia jest bardziej przewidywalna. A gdy narzędzie zostaje wymienione, nowe skrawa tak samo jak poprzednie, co oznacza mniej ponownych pomiarów i mniej zmian korekcji między partiami.
Projektowanie narzędzi specjalnych przechodzi do świata cyfrowego
Przez lata zamówienie specjalnego narzędzia skrawającego oznaczało szkice, wymianę wiadomości i tygodnie uzgodnień. To się szybko zmienia. Konfiguratory online pozwalają dziś inżynierom określić specjalne narzędzia skrawające CNC w kilka minut.
Dobrym przykładem jest platforma projektowania narzędzi specjalnych firmy Bauron. Klienci konfigurują frezy trzpieniowe, wiertła, gwintowniki i rozwiertaki za pomocą wizualnych formularzy online, wybierając takie parametry jak średnica, długość, konstrukcja rowków, opcje chłodzenia, rodzaj gwintu, skok, tolerancja i powłoka. Każde zgłoszenie jest następnie weryfikowane przez inżyniera Bauron przed rozpoczęciem produkcji.
Ta weryfikacja inżynierska jest kluczowa. Konfigurator ułatwia dostęp do narzędzi, ale doświadczony inżynier wychwyci problemy, których formularz nie wykryje, np. długość części skrawającej, przy której wystąpią drgania, albo powłokę nieodpowiednią do materiału obrabianego.
Narzędzia specjalne warto rozważyć, gdy:
- Jedno narzędzie mogłoby zastąpić dwie lub trzy operacje, np. wiertło stopniowe, które wierci i fazuje w jednym przejściu.
- Detal wymaga niestandardowej średnicy, gwintu lub profilu.
- Narzędzia standardowe zbyt szybko zużywają się w trudnym materiale.
- Głębokie lub trudno dostępne elementy wymagają specjalnych długości lub wysięgu.
Połączenie operacji w jednym narzędziu specjalnym ogranicza liczbę wymian narzędzi i skraca czas cyklu. W produkcji seryjnej te sekundy na każdym detalu szybko zamieniają się w godziny tygodniowo.
Od produkcji małoseryjnej do wielkoseryjnej
Najlepsza strategia doboru narzędzi zależy od tego, ile detali produkujesz. Te same narzędzia do obróbki CNC mogą być właściwym wyborem dla prototypu i niewłaściwym dla serii produkcyjnej.
| Produkcja małoseryjna | Produkcja wielkoseryjna | |
|---|---|---|
| Typowe zlecenia | Prototypy, serie pilotażowe, zamówienia pojedynczych narzędzi | Powtarzalna produkcja, tysiące detali |
| Priorytet w doborze narzędzi | Elastyczność i krótki czas realizacji | Koszt na detal i trwałość narzędzia |
| Wybór narzędzi | Uniwersalne narzędzia standardowe, małe partie narzędzi specjalnych | Zoptymalizowane narzędzia specjalne, połączone operacje |
| Na co zwrócić uwagę | Czas przezbrojenia i poprawny pierwszy detal | Powtarzalność między partiami narzędzi |
Produkcja małoseryjna
W prototypowaniu i krótkich seriach najważniejsze są szybkość i elastyczność. Inżynierowie potrzebują narzędzi szybko, często w małych ilościach, a projekty mogą się jeszcze zmieniać. Uniwersalne narzędzia standardowe obsługują większość elementów, a małe partie narzędzi specjalnych wypełniają luki.
Możliwość zamówienia pojedynczego narzędzia specjalnego zamiast minimalnej partii sprawia, że produkcja małoseryjna staje się znacznie prostsza w realizacji.
Produkcja wielkoseryjna
W skali produkcyjnej każda sekunda czasu cyklu i każda wymiana narzędzia mnożą się przez tysiące. Tutaj realne oszczędności przynoszą narzędzia specjalne łączące operacje, powłoki dopasowane do materiału i przewidywalna trwałość narzędzi.
Kluczowa staje się również powtarzalność. Każde ponowne zamówienie narzędzia powinno skrawać dokładnie tak jak poprzednie, aby procesy pozostawały stabilne bez ponownej kwalifikacji.
Jeden partner przez cały cykl życia produktu
Najprostszą drogą jest dostawca, który obsłuży oba krańce tego spektrum. Bauron korzysta z możliwości firmy Norck jako producenta precyzyjnych części i oferuje produkcję na żądanie: od małoseryjnych prototypów i pojedynczych narzędzi po powtarzalne zamówienia wielkoseryjne. Narzędzie sprawdzone na prototypie może od razu przejść do produkcji seryjnej.
Poproś o wycenę kolejnego zamówienia narzędzi.
Zrównoważony rozwój, perspektywy i wyzwania
Zrównoważony rozwój
Narzędzia skrawające zużywają cenne surowce, a ich produkcja wymaga dużo energii. Najprostszym sposobem na ograniczenie tego wpływu jest wytwarzanie trwalszych narzędzi, tak aby trzeba było ich mniej produkować, transportować i wyrzucać.
Zużyte narzędzia często można ponownie naostrzyć i zregenerować zamiast wymieniać, a stare narzędzia można poddać recyklingowi. Narzędzia doprowadzające chłodziwo bezpośrednio do krawędzi skrawającej pomagają też warsztatom ograniczyć jego zużycie.
Wyzwania
Branża wciąż mierzy się z kilkoma dużymi przeszkodami:
- Trudniejsze materiały: Części do samolotów i dla innych wymagających branż wykonuje się z bardzo twardych metali, które szybko zużywają narzędzia.
- Mniejsze detale: Elementy medyczne i elektroniczne wymagają maleńkich narzędzi, które łatwo się łamią i trudno je skontrolować.
- Mniej ekspertów: Dobór właściwego narzędzia do zadania wciąż zależy od doświadczonych inżynierów, a tych brakuje.
- Dostępność i ceny: Koszty i czas dostaw surowców mogą się szybko zmieniać.
Co dalej
Kolejny duży krok przyniosą inteligentniejsze maszyny. Maszyny potrafią już wykrywać zużycie narzędzia i wymieniać je, zanim się złamie. Programiści mogą też przetestować zadanie na ekranie z dokładną cyfrową kopią narzędzia, zanim zaczną skrawać prawdziwy metal.
Konfiguratory online ułatwią również zamawianie narzędzi specjalnych. Skoro każdy projekt sprawdza inżynier, narzędzie wykonane do jednego konkretnego zadania można kupić niemal równie łatwo jak standardowe.
Podsumowanie
Narzędzia skrawające CNC zmieniły się w ostatnich latach bardziej, niż zdaje sobie z tego sprawę wiele warsztatów. Lepsze gatunki węglika i powłoki, szlifowanie 5-osiowe, kontrola z dokładnością do mikrometrów i projektowanie narzędzi specjalnych online oznaczają krótsze cykle, dłuższą trwałość narzędzi i dokładniejsze detale.
Niezależnie od tego, czy weryfikujesz prototyp, czy produkujesz tysiące detali miesięcznie, właściwe precyzyjne narzędzia CNC robią różnicę. Współpraca z doświadczonym producentem precyzyjnych części pozwala przejść od produkcji małoseryjnej do wielkoseryjnej z tymi samymi sprawdzonymi narzędziami.
Chcesz unowocześnić swoje narzędzia? Zaprojektuj specjalne narzędzie skrawające CNC z firmą Bauron lub skontaktuj się z naszymi inżynierami, aby uzyskać pomoc w wyborze właściwego narzędzia.